
Смазка шпинделя станка с ЧПУ: выбор и обслуживание подшипников
Долгая работа шпинделя зависит от подходящей смазки, правильного объема закладки и контроля температуры после обслуживания. Для высокоскоростных шпиндельных подшипников важно не заполнять свободное пространство полностью: ориентир - менее 30%. Смазку равномерно распределяют между телами качения и кольцами, затем прокручивают узел вручную, чтобы покрыть внутренние поверхности.
Материал полезен инженерам, техническим специалистам и снабженцам, которые отвечают за обслуживание станков с ЧПУ. Разберем, как выбирать смазку для шпинделя, проводить закладку и оценивать состояние узла. Отдельно рассмотрим смазку шпинделя токарного станка и вопрос, где искать регламент для станка горизонтально-расточного 2А622-1.
Как выбрать смазку шпинделя станка
Универсального состава для всех шпинделей нет.
При выборе учитывают скорость вращения, рабочую температуру, вибрацию, ориентацию вала и тип подшипника. Для шпиндельных подшипников в качестве базового решения используют смазки с минеральным маслом и литиевым загустителем, но это не отменяет требований изготовителя станка.
Класс NLGI описывает консистенцию пластичной смазки. Чем выше номер, тем она гуще. Для обычных подшипников наиболее распространен NLGI 2; NLGI 1 чаще выбирают для низких температур и качательных движений. NLGI 3 применяют для больших подшипников, вертикальных валов, высоких температур и вибрации. Эти ориентиры не заменяют подбор по режиму работы шпинделя.
Консистенцию определяют по ASTM D217 и классифицируют по шкале NLGI от 000 до 6. Однако одинаковый класс не означает, что смазки подходят друг к другу или взаимозаменяемы. При подборе также проверяют тип базового масла, загуститель, вязкостный класс и рекомендации производителя узла. Например, обозначение ISO VG 100 встречается как ориентир по вязкости для ряда применений в электродвигателях и высокоскоростных шпинделях, но само по себе не подтверждает пригодность конкретной смазки для станка.
Перед заменой состава проверьте документацию и совместимость материалов. Если данных недостаточно, не смешивайте старую и новую смазку только на основании совпадения класса NLGI.
Как смазывать подшипники шпинделя ЧПУ
Избыток смазки в высокоскоростном подшипнике увеличивает сопротивление вращению и тепловыделение.
Поэтому закладка «с запасом» не продлевает срок службы узла. Для высокоскоростных шпиндельных подшипников ориентир - заполнение менее 30% свободного объема. Точное количество и способ доступа к подшипнику определяются конструкцией шпинделя и инструкцией станка.
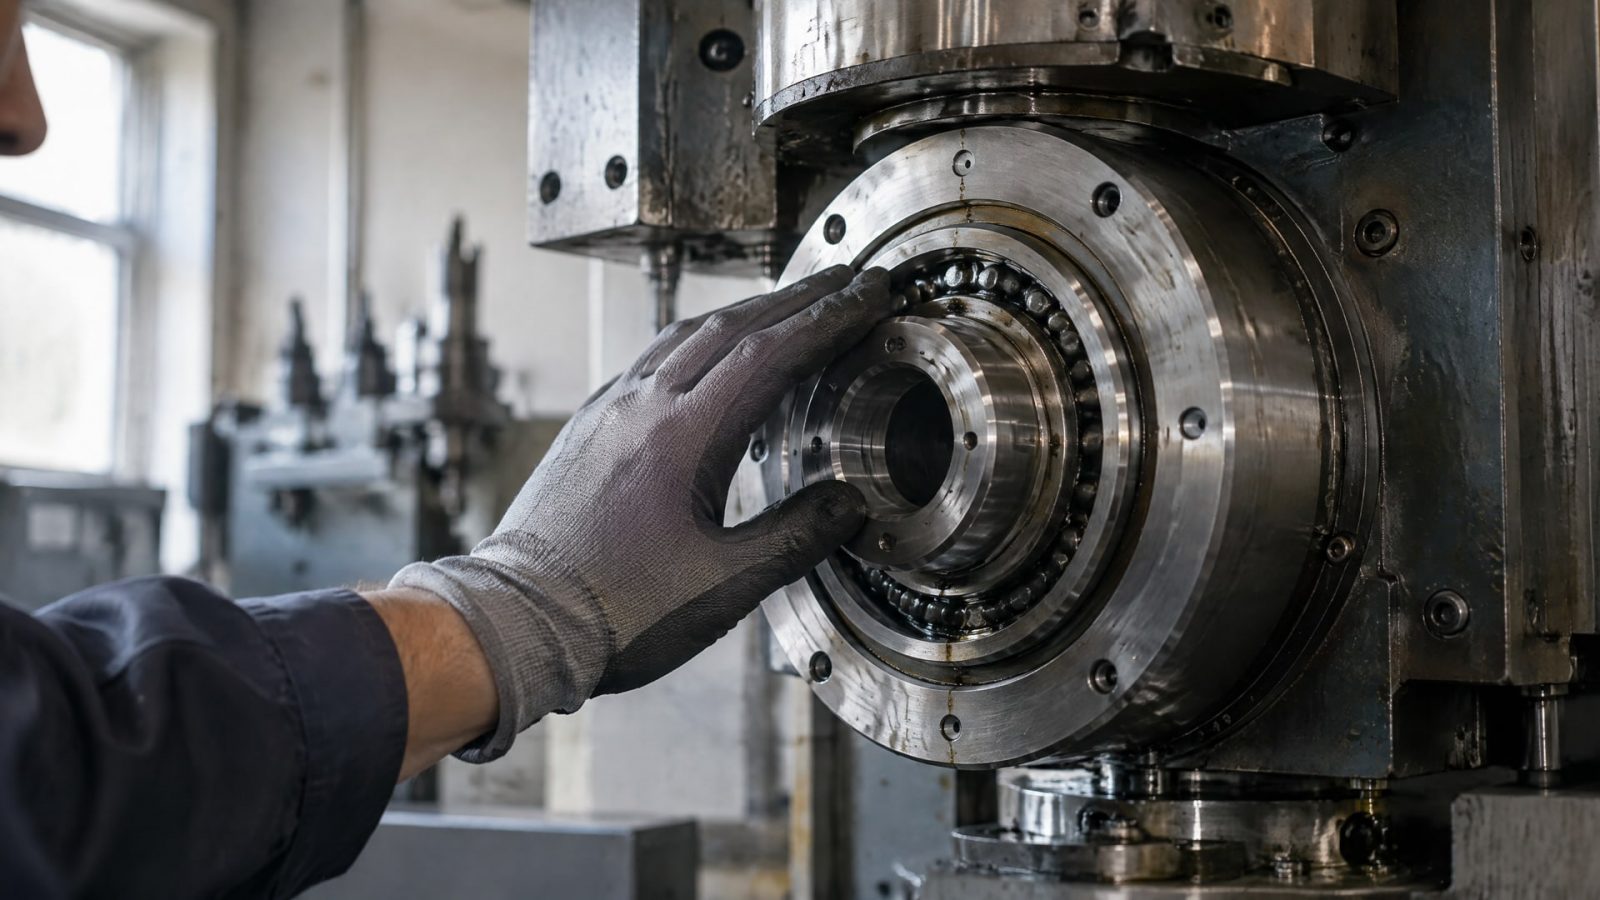
Смазку распределяют равномерно по свободному пространству между телами качения и кольцами. После нанесения подшипник прокручивают вручную, чтобы смазка покрыла внутренние поверхности. Не следует заменять эту процедуру полной набивкой узла: избыточный объем может мешать работе на высокой скорости.
После обслуживания шпиндель запускают на малом режиме или проворачивают в соответствии с регламентом изготовителя. Температуру контролируют в зоне наружного кольца и наблюдают за ней до стабилизации. Если она продолжает расти или достигает предельного значения, указанного производителем, шпиндель останавливают и дают подшипнику остыть. Универсальную предельную температуру и длительность контрольного запуска без данных конкретного станка задавать нельзя.
Дозирование при обслуживании
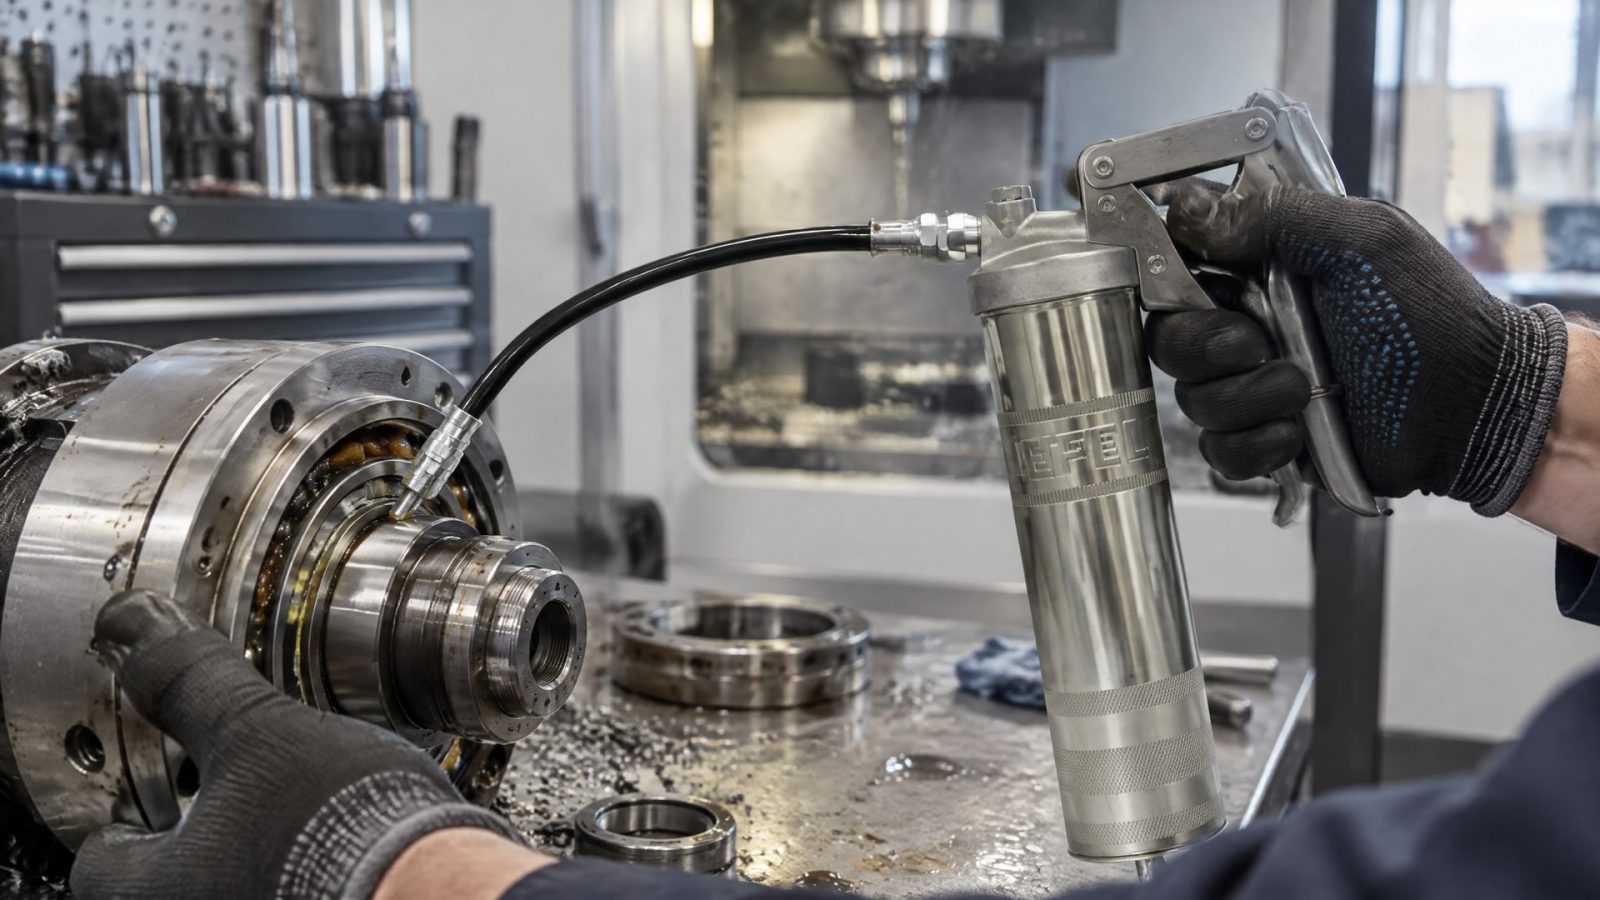
При работе со смазкой важна не только ее марка, но и аккуратная подача. EFELE HD-910 - шприц Lube Shuttle, которым можно дозировать смазку одной рукой. Такой инструмент удобен, когда нужно подать состав в узел контролируемо и не закладывать больше, чем предусматривает процедура обслуживания. Совет инженера Сценарий: при обслуживании подшипника важно ограничить количество смазки и не загрязнить посадочные поверхности. Что сделали: подготовили узел по регламенту и подали смазку дозированно с помощью EFELE HD-910. Итог: смазка поступила в точку обслуживания без избыточной закладки; после этого можно выполнить распределение вращением и перейти к температурному контролю.
Регламент смазки шпинделя и контроль состояния
Периодичность обслуживания зависит от конструкции шпинделя и требований изготовителя станка.
В имеющихся технических ориентирах нет универсального интервала в часах или сменах, поэтому назначать его без руководства конкретного станка нельзя. Регламент сверяют с инструкцией, паспортом подшипникового узла и данными о применяемой смазке.
После каждой закладки проверяют, как меняется температура в зоне наружного кольца. Важно дождаться ее стабилизации, а при продолжающемся росте остановить шпиндель и дать узлу остыть. Сам факт наличия смазки не отменяет контроль: густая или избыточно заложенная смазка может увеличить сопротивление и нагрев.
В журнале обслуживания удобно фиксировать фактически выполненные работы и наблюдения: какой состав применили, какие действия выполнили по регламенту, как менялась температура после запуска. Это помогает сопоставлять состояние узла при последующих осмотрах. Если производитель указывает предельные параметры или особый порядок приработки, руководствоваться нужно именно ими.
Смазка шпинделя токарного станка: особенности выбора
Для токарного станка сохраняются те же основные принципы: подшипниковый узел смазывают с учетом скорости, температуры, вибрации, ориентации вала и типа подшипника.
Нельзя выбирать состав только по тому, что на упаковке указано применение для подшипников или класс NLGI 2. Этот класс говорит о консистенции, но не описывает все свойства смазки и ее пригодность для конкретного шпинделя.
Если подшипник работает на высокой скорости, особенно важно избегать избыточного заполнения. Для таких шпиндельных узлов ориентир составляет менее 30% свободного объема. После закладки смазку распределяют вращением, а при последующем запуске следят за температурой до стабилизации.
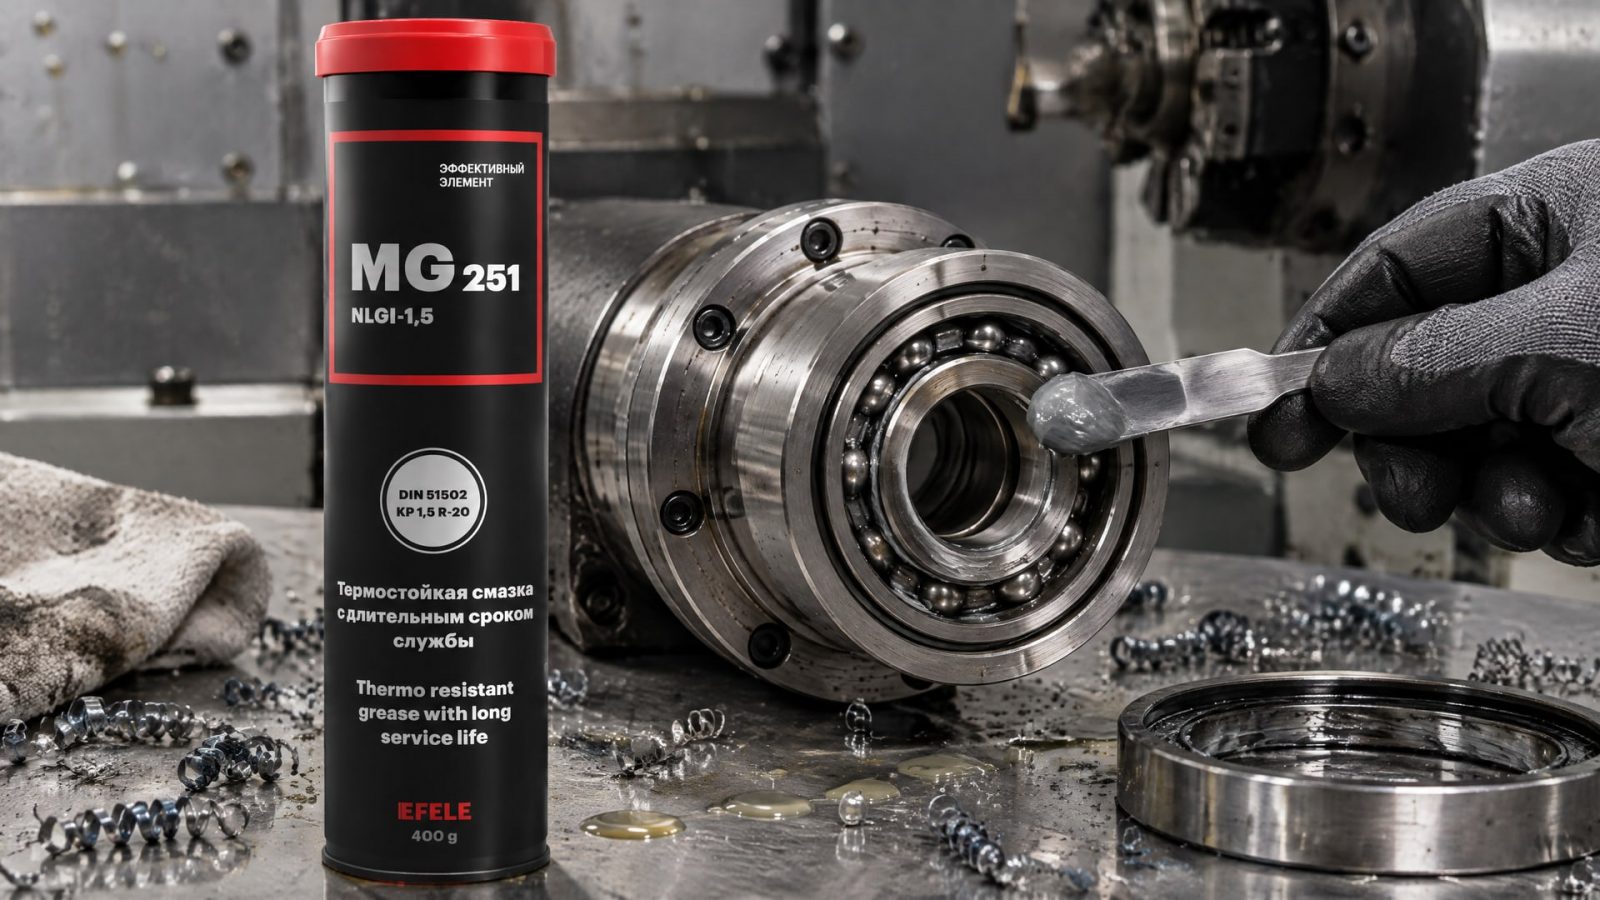
Отдельного внимания требуют высокоскоростные режимы и тепловая нагрузка. В этой задаче рассматривают EFELE MG-251 с полимочевинным загустителем: этот вариант предназначен для высокоскоростных шпинделей, где нужны термостойкость и длительная работа смазки. Переход на него согласуют с требованиями изготовителя подшипника и проверяют совместимость с остатками прежнего состава. Не следует смешивать разные смазки только потому, что обе имеют одинаковый класс NLGI.
Станок горизонтально-расточной 2А622-1: где искать данные по смазке шпинделя
Для станка горизонтально-расточного 2А622-1 нельзя надежно определить точку подачи смазки, ее количество и периодичность только по названию модели.
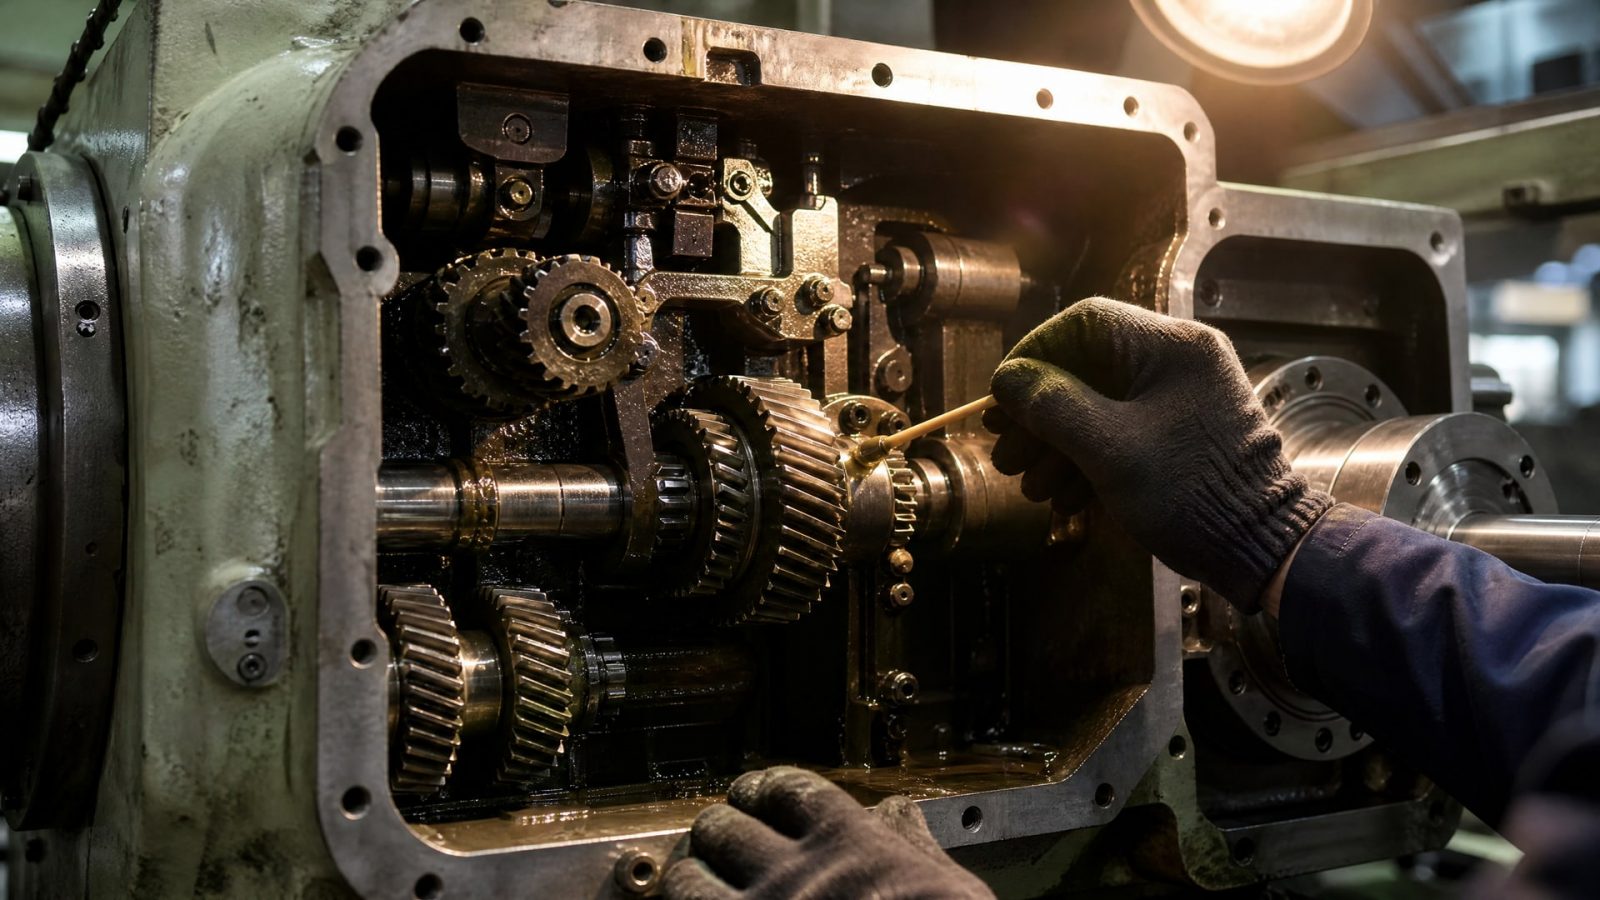
Эти сведения нужно сверять с руководством по эксплуатации и схемой смазки конкретного исполнения станка. Если документация отсутствует, параметры уточняют по маркировке подшипников и данным изготовителя узла, а не подбирают по аналогии с другим станком.
Перед обслуживанием важно установить, какие подшипники стоят в шпинделе и какой способ смазки предусмотрен конструкцией. Смазка применяется не во всех шпиндельных узлах одинаково, а соответствие класса NLGI 2 не гарантирует пригодность состава. Также проверьте, допускает ли инструкция замену смазки и как предписывает удалить остатки прежнего материала.
После выполнения работ распределите смазку согласно регламенту и проконтролируйте нагрев при запуске. Для высокоскоростных подшипников сохраняйте ориентир по заполнению менее 30% свободного объема, если он применим к конструкции узла и не противоречит инструкции. При отсутствии точных данных безопаснее сначала получить их у изготовителя станка или подшипникового узла.
Часто задаваемые вопросы
Как часто нужна смазка подшипников шпинделя ЧПУ?
Универсального интервала в часах или сменах для всех шпинделей нет. Периодичность зависит от конструкции узла и регламента изготовителя станка. Сверьтесь с руководством и документацией подшипников, а после обслуживания контролируйте температуру в зоне наружного кольца до ее стабилизации.
Можно ли использовать любую смазку NLGI 2 для шпинделя?
Нет. NLGI 2 обозначает консистенцию, но не сообщает, подходит ли базовое масло и загуститель для скорости, температуры и конструкции конкретного узла. Класс также не подтверждает совместимость разных смазок. Проверяйте требования изготовителя шпинделя и технические данные выбранного состава.
Сколько смазки закладывать в высокоскоростной шпиндель?
Для высокоскоростных шпиндельных подшипников ориентир - менее 30% свободного объема. Смазку распределяют равномерно между телами качения и кольцами, затем прокручивают подшипник вручную. Точный порядок и количество проверяют по документации станка и подшипникового узла.
Где найти регламент смазки шпинделя станка 2А622-1?
Точки смазки, количество и периодичность ищут в руководстве по эксплуатации и схеме смазки конкретного исполнения 2А622-1. Если документов нет, данные уточняют по маркировке подшипника и у изготовителя узла. Подбирать параметры по одной лишь модели станка или по аналогии рискованно.
Заключение
Смазка шпинделя станка с ЧПУ должна соответствовать режиму работы и требованиям изготовителя. Для высокоскоростных подшипников важны небольшое заполнение, равномерное распределение смазки и контроль температуры после обслуживания. Класс NLGI полезен при выборе, но не заменяет проверку базового масла, загустителя и совместимости.
Перед следующей закладкой сверьте регламент станка и данные подшипникового узла, зафиксируйте применяемый состав и предусмотрите контроль температуры после запуска. Для 2А622-1 сначала найдите документацию конкретного исполнения: только она позволит определить точное количество смазки и интервал обслуживания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать капот автомобиля, чтобы защитить петли, замок и тросик от скрипа и ржавчины.
Узнайте, какие документы и допуски нужны для смазки с допуском H1, кроме NSF, для подтверждения безопасности и соответствия стандартам.
Узнайте, как выбрать СОЖ для обработки жаропрочных сплавов, чтобы избежать налипания и повысить эффективность сверления.