
Смазка для волочения проволоки: влияние температуры на пенообразование
Температура влияет на условия смазывания при волочении, но сама по себе не позволяет предсказать, сколько пены образуется в системе. Для стабильной работы важно удерживать эмульсию в рекомендованном производителем диапазоне и учитывать концентрацию, качество воды, загрязнения и режим циркуляции. Для многих водных смазочных систем в материалах по волочению приводятся ориентиры 35–45 °C, однако рабочий диапазон конкретного состава нужно сверять с его спецификацией.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают смазку для волочения проволоки или разбираются с пеной в действующей системе. Ниже рассмотрим, как температура связана с качеством смазочной пленки, какие параметры проверить при вспенивании и чем отличаются задачи мокрого и сухого волочения.
Как температура влияет на смазку для волочения проволоки
Рабочая температура водной смазки влияет на смазывание и охлаждение в процессе волочения.
В технических материалах для разных систем приводятся ориентиры 35–40 °C и 35–45 °C. Для некоторых составов указан более широкий диапазон 75–130 °F, то есть примерно 24–54 °C. Эти значения нельзя считать единым нормативом: режим выбирают по спецификации конкретной жидкости и особенностям линии.
Важно различать температуру эмульсии в ванне и температуру непосредственно в зоне контакта проволоки с волокой. Даже при стабильной температуре жидкости контактная зона может нагреваться значительно сильнее. В исследовании процесса отмечено, что выше 400 °C в зоне металл–инструмент условия смазывания заметно ухудшаются. Это не означает, что ванну нужно нагревать до таких значений: речь идет о локальном нагреве в контакте.
Рост скорости также меняет тепловой режим. В одном исследовании примерно пятикратное увеличение скорости волочения сопровождалось примерно двукратным повышением температуры волок и проволоки. При росте температуры снижается эффективность смазочной пленки и возрастает износ инструмента. Поэтому перегрев нельзя рассматривать только как проблему охлаждения: он связан с состоянием контакта и стабильностью процесса.
Для инженера практический вывод состоит в том, чтобы не повышать температуру жидкости без проверки режима и требований состава. Если температура выходит за установленное для продукта окно, нужно оценить скорость, охлаждение и условия циркуляции. Если линия работает в пределах рекомендуемого диапазона, но пена сохраняется, следует проверить другие причины, а не пытаться устранить проблему одним изменением температуры.
СОЖ: пенообразование и температура в циркуляционной системе
Появление пены не доказывает, что жидкость лучше смазывает.
Избыточная пена способна нарушать циркуляцию, ухудшать охлаждение и приводить к переливу из рабочей емкости. При этом температурная зависимость пенообразования определяется свойствами состава и условиями применения, поэтому нельзя утверждать, что любое повышение температуры обязательно увеличивает количество пены.
Некоторые смазочные составы для волочения заявлены как low foaming или non-foaming в определенном температурном диапазоне. В технических материалах встречаются примеры с диапазонами от температуры окружающей среды до 190–220 °F, то есть примерно до 88–104 °C. Эти характеристики нельзя напрямую переносить на любой состав или систему: они относятся к конкретным условиям применения и не отменяют контроля концентрации, воды и циркуляции.
При поиске причины пены проверьте несколько факторов:
Температуру эмульсии сравните с диапазоном, указанным производителем.
Концентрацию проверьте по предусмотренной для состава методике.
Уточните, соответствует ли жесткость используемой воды требованиям спецификации.
Осмотрите контур на участки интенсивного захвата воздуха и нестабильной циркуляции.
Проверьте жидкость на загрязнения, шлам и примеси посторонних масел.
Для водных составов в одном из технических описаний приведена концентрация 4–10 % по объему. Это пример для конкретной смазки, а не универсальное значение для волочения проволоки. Недолив и перелив могут менять баланс компонентов, а избыточная концентрация в отраслевых материалах связана с повышенным риском пенообразования. Поэтому концентрацию корректируют по спецификации продукта, а не произвольно увеличивают ради усиления смазывающего действия.
Как проверить концентрацию, воду и фильтрацию смазки волочения
Если температура находится в рабочем диапазоне, а пена остается, последовательно проверьте качество жидкости и состояние системы.
Для рециркуляционной установки важны не только характеристики свежего состава, но и то, что накапливается в рабочем растворе. Загрязнения, шлам и масляные примеси могут влиять на стабильность жидкости и сопровождаться ухудшением смазывания.
Жесткость воды также учитывают при подборе. В ISO-ориентированных спецификациях предусмотрено, что поставщик указывает диапазон жесткости, в котором продукт работает без проблем с пенообразованием или нестабильностью. Поэтому при смене источника воды, состава или производственного участка сверяют фактические условия с указанным диапазоном. Само обозначение водорастворимого состава не означает, что любые параметры воды одинаково подходят для каждой эмульсии.
Пенообразование и свойства металлообрабатывающих жидкостей рассматривают в рамках классификации ISO 6743-7. Для оценки склонности к пенообразованию в материалах указаны ASTM D892 и DIN 51566. Перед сравнением результатов важно учитывать условия проверки: лабораторная характеристика не описывает автоматически работу жидкости в контуре с другой температурой, концентрацией и степенью аэрации.
Для стабильного контроля полезно вести записи по температуре, концентрации, подпитке и очистке системы. Сравнение данных до и после корректировки помогает определить, какой фактор связан с изменением пены. Если одновременно изменить температуру, концентрацию и режим циркуляции, установить причину будет сложнее. При смене состава проверку проводят по этапам, соблюдая инструкции производителя жидкости и оборудования.
Когда нужна очистка системы перед сменой смазки
При длительной работе в контуре могут накапливаться шлам и загрязнения, а остатки предыдущего состава способны осложнить переход на новую смазку.
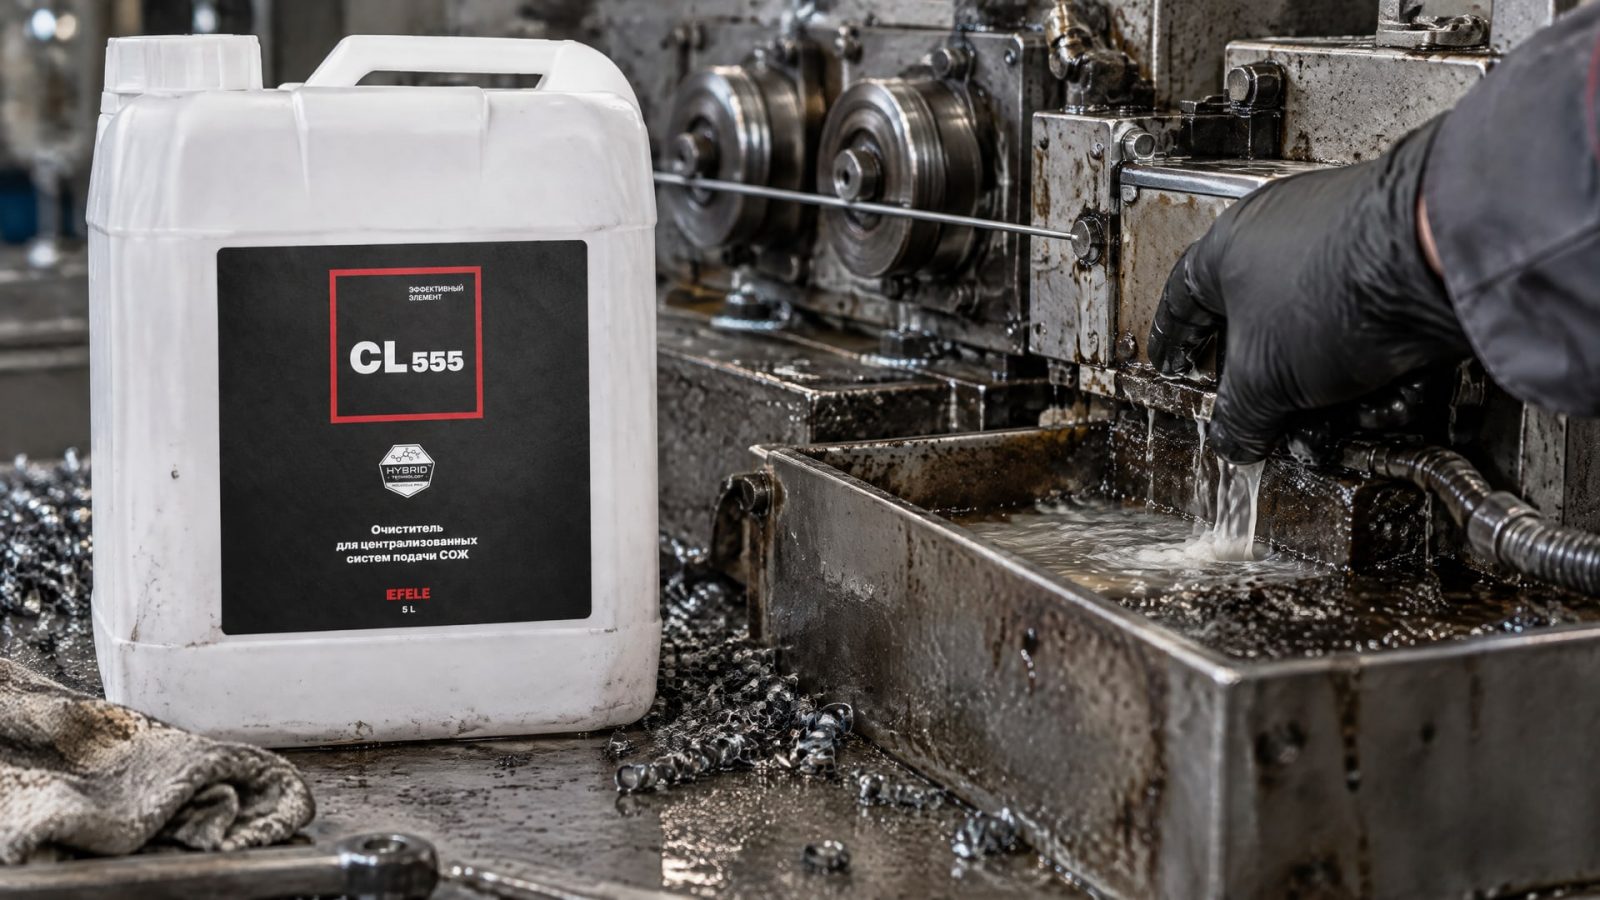
Если пенообразование сопровождается нестабильной эмульсией или загрязнением системы, одной корректировки температуры может быть недостаточно. Сначала оценивают состояние ванны, трубопроводов и элементов циркуляции, затем определяют необходимость очистки.
Перед заменой смазки и переходом на новый продукт систему промывают подходящим очистителем. Для этой задачи применяют EFELE CL-555, очиститель систем подачи СОЖ. Его использование уместно при подготовке контура к новому составу и при борьбе со шламообразованием, но порядок очистки и последующего заполнения системы нужно согласовать с инструкциями к применяемым материалам.
После промывки важно не переносить в новую рабочую жидкость остатки загрязнений и чистящего состава. Далее систему заполняют свежей смазкой, устанавливают концентрацию по спецификации и возвращают оборудование к рабочему режиму. Температуру и пенообразование оценивают после стабилизации циркуляции, а не по первым минутам после запуска.
Если для устранения проблемы меняют сразу несколько параметров, результат трудно интерпретировать. Практичнее зафиксировать исходную температуру и концентрацию, очистить систему при наличии загрязнений, а затем проверять рабочие показатели в установленной последовательности. Такой подход помогает отделить влияние состояния контура от влияния самой жидкости.
Мокрое и сухое волочение: разные температурные факторы
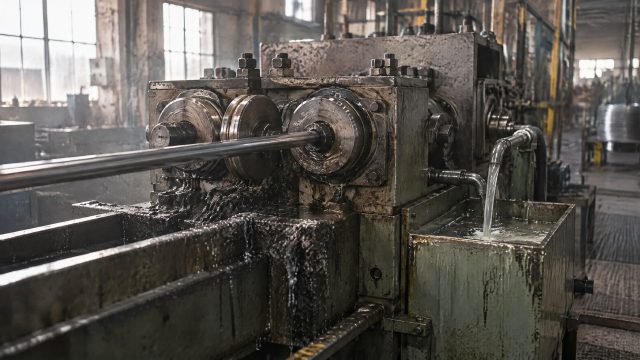
При мокром волочении основное внимание уделяют температуре эмульсии, ее концентрации и поведению в циркуляционном контуре.
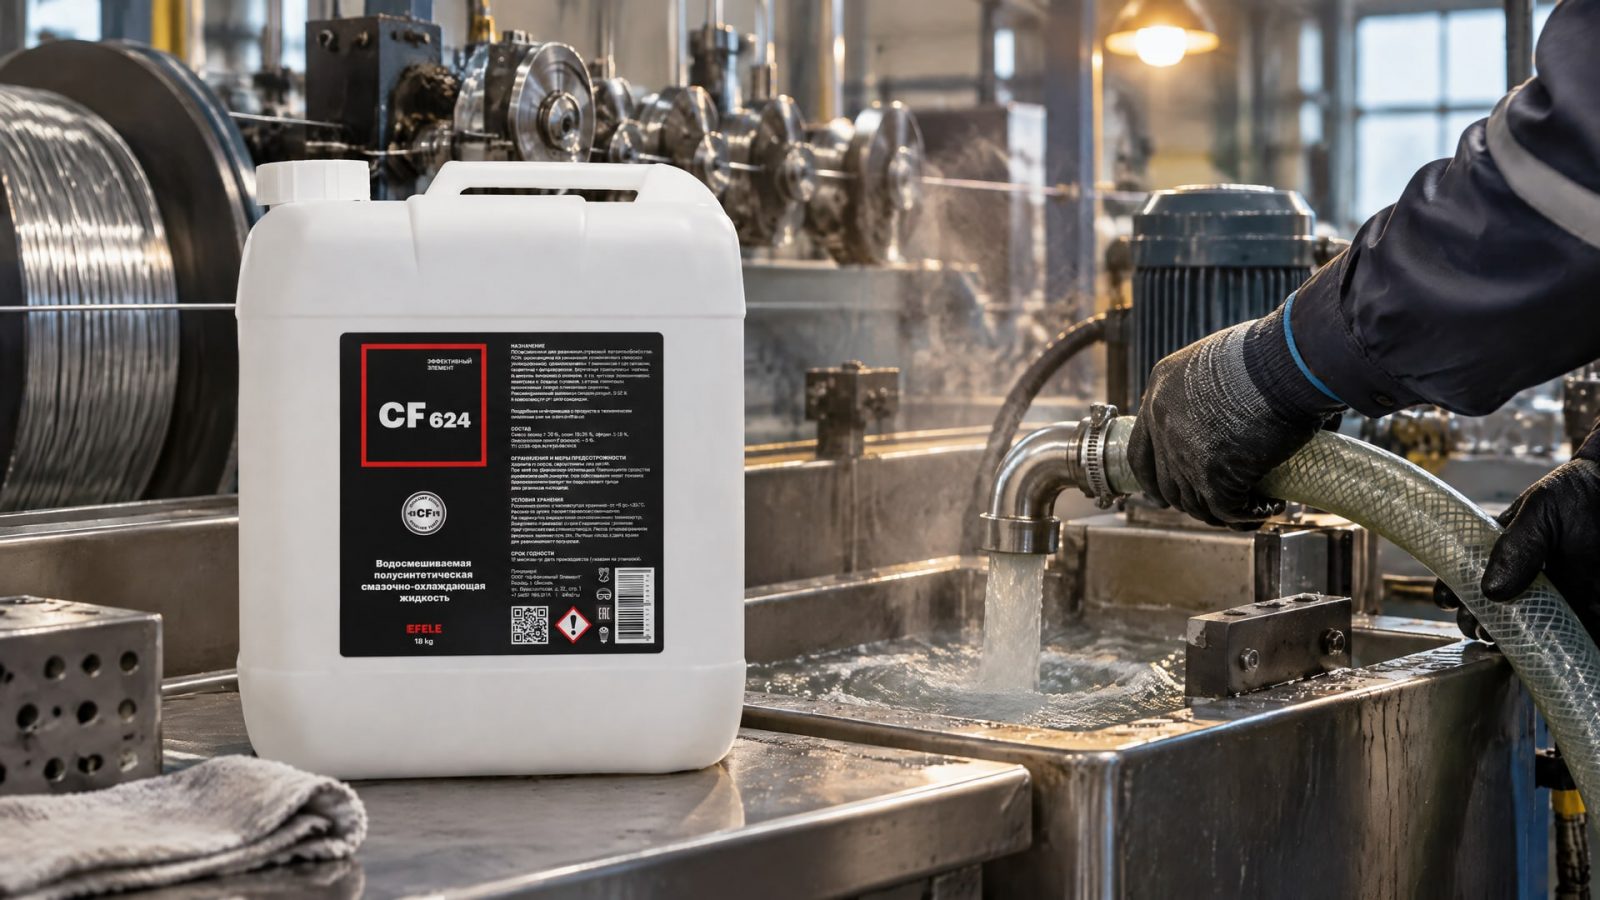
Для отдельных водных составов в материалах приводится концентрация 4–10 % по объему, а типичные температурные ориентиры для разных систем находятся в пределах 35–45 °C. Эти показатели применимы только к соответствующим продуктам и не заменяют спецификацию выбранной смазки.
Для решения задачи на линии подбирают жидкость с учетом температурного режима и склонности к пенообразованию. В водном волочении проволоки в таких условиях используют EFELE CF-624, полусинтетическую водорастворимую СОЖ, описанную как подходящую для волочения и воды любого качества. При подборе конкретного режима все равно проверяют требования к концентрации и фактические условия работы системы.
Сухое волочение не предполагает контроля эмульсии в ванне, но температура остается важной для поведения смазочного материала в контакте. Для смазочных мыл и составов в источниках указан диапазон температур размягчения 110–260 °C в зависимости от химического состава. Эти значения характеризуют свойства материалов, а не температуру ванны или универсальную рабочую температуру процесса.
Поэтому смазки для сухого волочения проволоки нельзя выбирать по тем же критериям, что водные составы. Для волочения нержавеющей проволоки и тяжелых режимов учитывают нагрузку и температуру контакта: повышение температуры ухудшает качество смазочной пленки и может увеличивать износ инструмента. Решение принимают по условиям процесса и спецификации материала, а не только по названию металла или типу волочения.
Часто задаваемые вопросы
Какая температура подходит для волочения проволоки?
Единого значения для всех составов нет. В технических материалах для водных смазок встречаются диапазоны 35–40 °C, 35–45 °C и примерно 24–54 °C. Рабочее значение выбирают по спецификации конкретного продукта и контролируют в ванне или эмульсионном контуре. Температуру в контактной зоне проволоки и волоки рассматривают отдельно.
Почему смазочная жидкость пенится при волочении?
Причиной может быть не только температура. На пенообразование влияют концентрация, жесткость воды, загрязнения, посторонние масла и интенсивность захвата воздуха в циркуляционной системе. Проверьте эти параметры по отдельности и сопоставьте их с требованиями к жидкости. Надпись low foaming или non-foaming не гарантирует отсутствие пены при любых условиях эксплуатации.
Можно ли увеличить концентрацию, чтобы уменьшить износ проволоки и волоки?
Увеличивать концентрацию без проверки спецификации не следует. Для отдельных водных смазок в технических материалах указан диапазон 4–10 % по объему, но он не универсален. Избыточная концентрация может повысить риск пенообразования и потерь. Чтобы скорректировать смазывание, сначала проверьте установленный диапазон и фактическую концентрацию рабочей жидкости.
Подходит ли смазка для сухого волочения для мокрого процесса?
Не обязательно: сухое и мокрое волочение предъявляют разные требования к смазочному материалу. Для сухих составов важны свойства при нагреве, включая температуру размягчения; в источниках приведен диапазон 110–260 °C для разных смазочных мыл и составов. Для мокрого процесса дополнительно учитывают температуру эмульсии, концентрацию и пенообразование.
Заключение
Температура смазочно-охлаждающей жидкости влияет на стабильность смазывания при волочении, но пенообразование зависит также от состава, концентрации, воды, загрязнений и циркуляции. Для водных систем в материалах встречаются ориентиры 35–45 °C, однако конкретный режим определяют по спецификации. При сухом волочении отдельно оценивают поведение смазочного материала при нагреве.
Следующий шаг для инженера или снабженца: зафиксировать фактическую температуру и концентрацию, проверить требования к воде и осмотреть контур на загрязнения и захват воздуха. Затем сопоставить параметры с документацией выбранной смазки и менять режим последовательно, отслеживая результат.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка волочения проволоки: узнайте, как она влияет на качество медной проволоки и как устранить темные пятна.
Подберите фильтровальное полотно для волочильной эмульсии, учитывая состав загрязнений, требуемую чистоту и условия эксплуатации.
Узнайте, как правильно заменить смазку для волочения, чтобы избежать проблем с оборудованием и улучшить качество продукции.