
Типичные ошибки при использовании анаэробных фиксаторов и герметиков
Анаэробные фиксаторы и герметики - незаменимые помощники в промышленной сборке и ремонте, но только если их правильно применять. Многие технические специалисты сталкиваются с ситуацией, когда состав просто не работает: резьба не держит нагрузку, герметик пропускает, а соединение разваливается после первого цикла нагрева. Проблема редко в самом материале - чаще это результат нарушений в технологии нанесения, подготовке поверхности или выборе неподходящего типа состава для конкретной задачи. В этой статье мы разберем самые частые ошибки, которые встречаются в цехах и на объектах, и покажем, как их избежать.
Анаэробные материалы отверждаются только в отсутствие воздуха и при контакте с металлом. Это главное условие их работы, и пренебрежение им - основная причина отказов. Кроме того, скорость отверждения зависит от типа металла, температуры, чистоты поверхности и правильного нанесения состава в нужное место.
Ошибка 1: грязная и масляная поверхность вместо обезжиривания
Это не просто рекомендация, а жесткое требование.
Масло, пыль, окислы и остатки старых герметиков создают барьер между составом и металлом, предотвращая нормальный контакт. Анаэробный материал отверждается на границе раздела металл-состав; если там грязь, реакция либо не начнется, либо будет очень медленной.
Практика показывает: даже тонкий слой масла толщиной в микроны существенно замедляет или полностью блокирует отверждение. Точно так же работают остатки старого герметика или прокладочного материала - они становятся каналами утечки и препятствуют смачиванию поверхности новым составом.
Правильная подготовка:
Полностью удалить старый герметик или прокладку механически (скребком, щеткой) до чистого металла
Протереть поверхность обезжиривающим средством (спирт, ацетон) и просушить
Убедиться, что на детали нет масла и пыли перед нанесением состава
Для резьб - осмотреть витки, они должны быть чистыми и без видимого налета
Если соединение было под давлением масла, промойте его несколько раз и дайте полностью просохнуть. Это может показаться лишней тратой времени, но экономит десятки часов на переборку узла.
Ошибка 2: неправильное место и способ нанесения состава
Многие закупщики и техники наносят состав случайно, не понимая, где он должен находиться в момент отверждения.
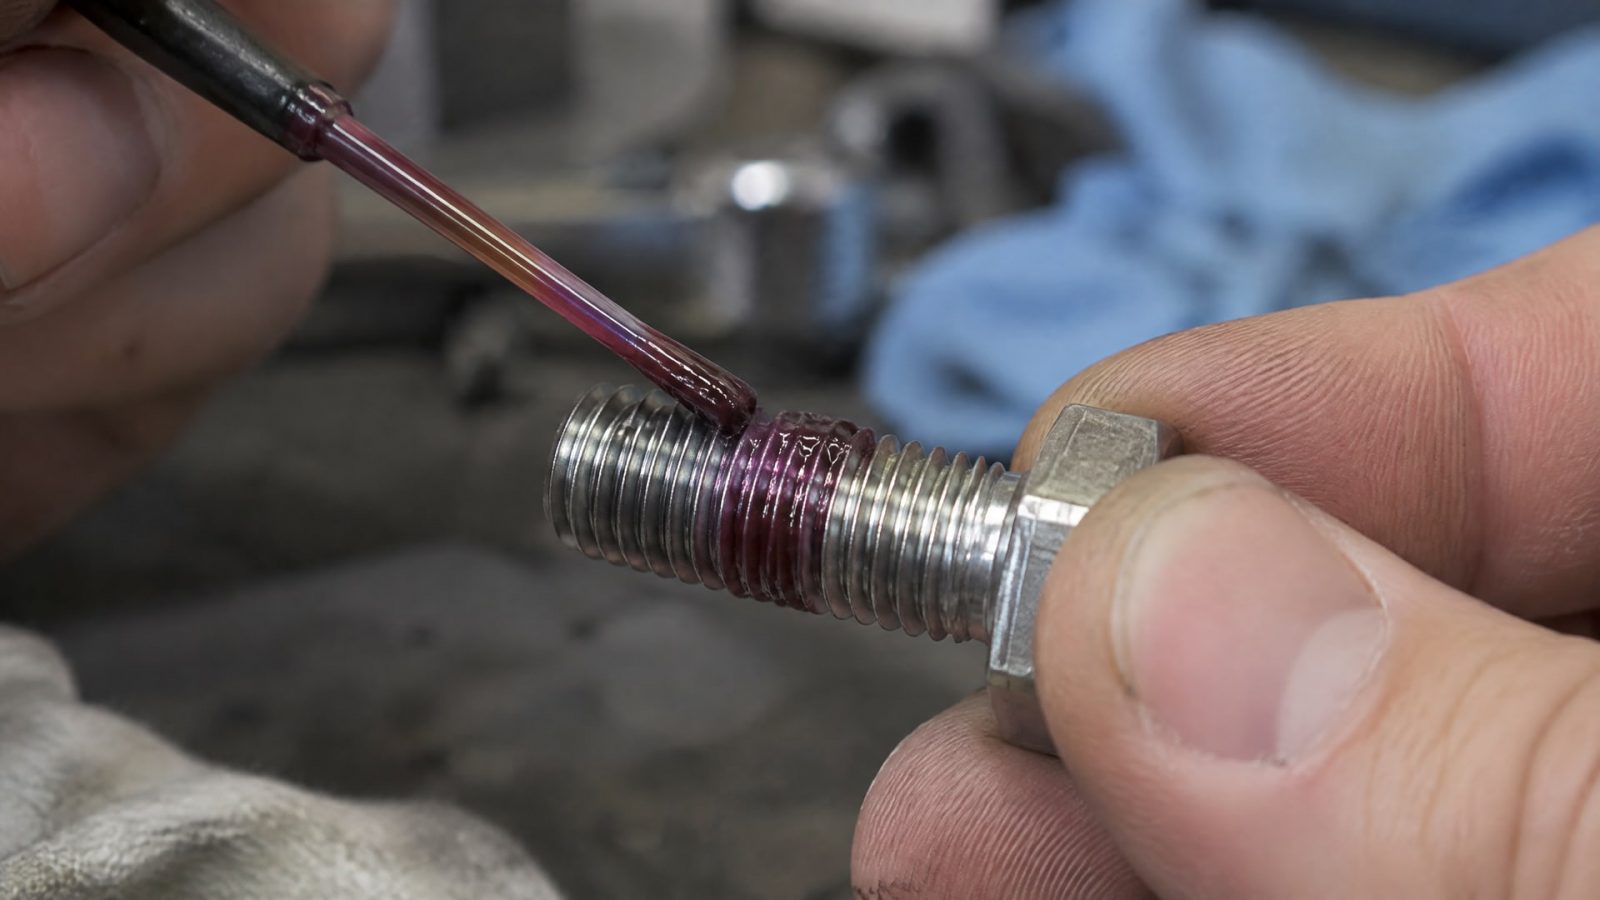
Для резьбовых соединений это критично: анаэробный клей отверждается именно в зазорах между витками резьбы, а не на поверхности болта.
Для сквозных болт-гайка соединений состав наносят только в зоне, где болт и гайка будут соприкасаться при полной затяжке. Если нанести на весь болт, большая часть материала просто вытечет, и в нужном месте его не будет. Для глухих отверстий состав наносят на болт и в нижнюю часть отверстия, чтобы обеспечить контакт со всеми витками резьбы.
При работе с фланцевыми герметиками нужен непрерывный валик герметика по всему периметру стыка, без разрывов и пропусков. Если валик прерывистый, останутся каналы утечки, и герметик не выполнит свою функцию.
Правильное нанесение:
Наносить состав так, чтобы он смачивал всю рабочую зону резьбы, а не отдельную точку или край
Для болт-гайка: заполнить зону витков в месте будущего контакта
Для глухого отверстия: нанести на болт и в нижнюю часть отверстия
Для фланца: провести герметик сплошным валиком по всей плоскости соединения
Ошибка 3: неподходящий металл и отсутствие активатора
Анаэробные материалы работают по-разному в зависимости от типа металла.
На активных металлах (медь, латунь, конструкционная сталь) отверждение происходит быстро и естественно. На пассивных поверхностях - нержавеющей стали, оцинкованном железе, хроме, никеле, анодированном алюминии - отверждение сильно замедляется или не происходит вообще.
Практические сроки для M10-резьбы на разных металлах:
| Тип металла | Время до монтажной прочности |
|---|---|
| Медь, латунь | менее 15 минут |
| Конструкционная сталь | менее 60 минут |
| Алюминий | менее 60 минут |
| Высоколегированная сталь | более 180 минут |
| Оцинкованная поверхность | более 180 минут |
| Хромированная поверхность | более 180 минут |
| Никелированная поверхность | более 180 минут |
Если вы собираете резьбовое соединение из нержавеющей стали, а состав не затвердел за 3 часа, это не брак - это нормальная реакция на пассивный металл. Решение - использовать активатор (праймер). Активатор наносят на поверхность перед составом, и отверждение ускоряется до 30–60 минут даже на нержавейке.
Без активатора на пассивных металлах полное отверждение может занять более суток, а в холодных цехах - несколько суток. Это не ошибка производителя состава, а особенность химии анаэробных материалов.
Ошибка 4: слишком большой зазор между деталями
Анаэробные герметики работают в капиллярных зазорах.
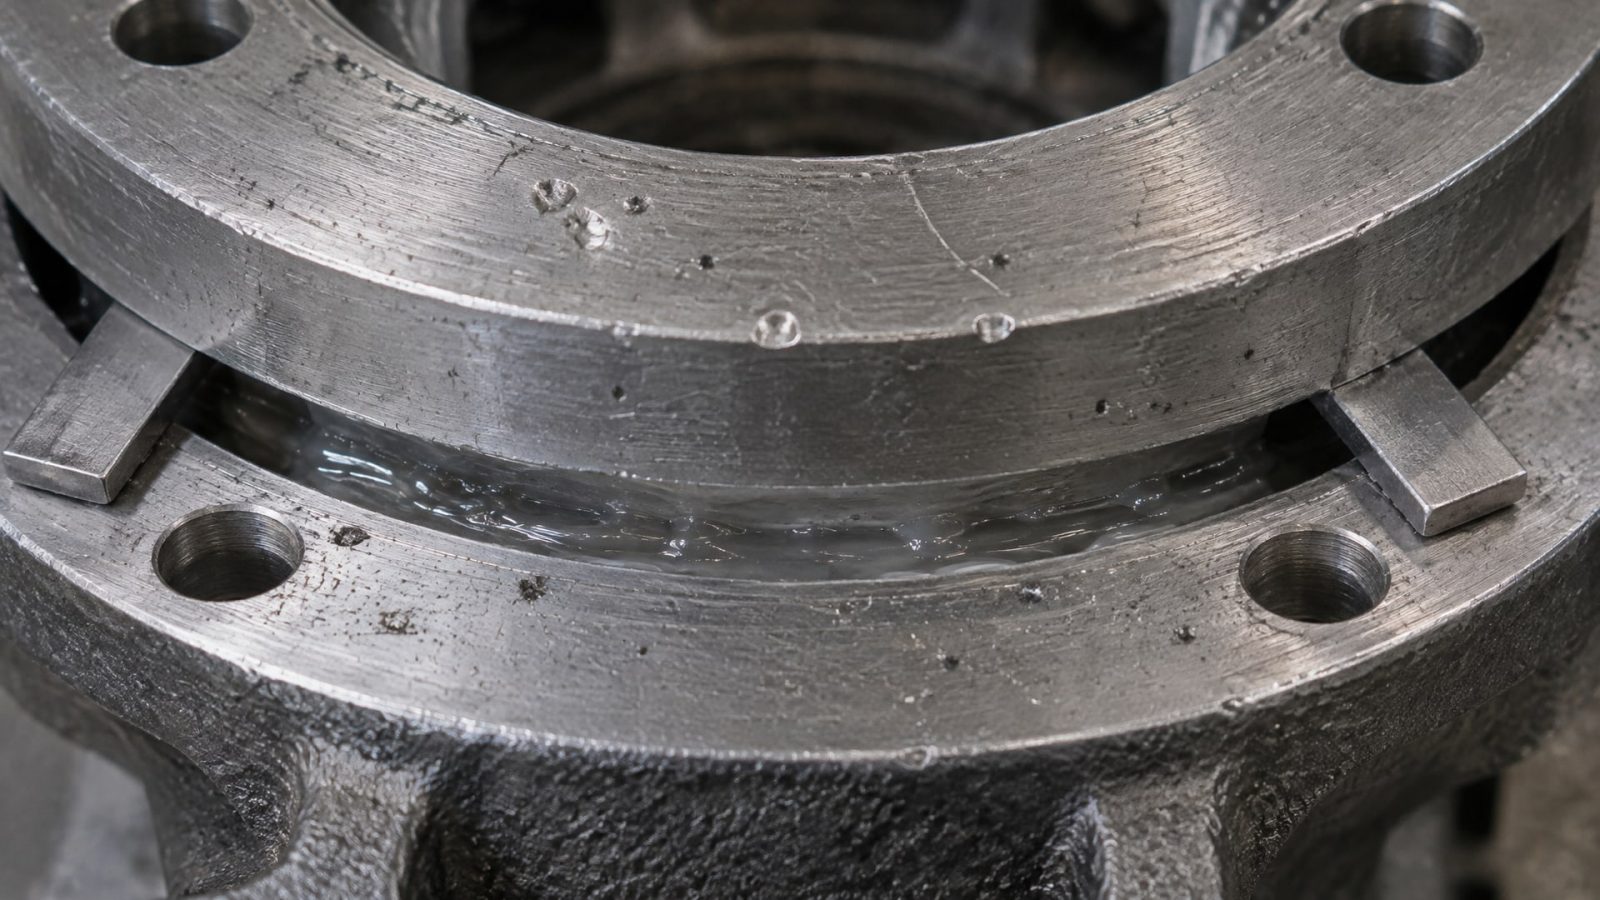
Для большинства универсальных фланцевых составов это означает зазор до примерно 0,25 миллиметра. Если плоскости разрушены, имеют задиры, вмятины или чрезмерное коробление, герметик не сможет равномерно распределиться по всей поверхности контакта.
Проверка зазора:
Осмотреть плоскости фланца на предмет рисок, задиров и вмятин
При необходимости слегка отшлифовать или протереть неровности
Собрать узел с герметиком и проверить герметичность при низком давлении перед окончательной эксплуатацией
Если фланец сильно поврежден, герметик не поможет. Нужна предварительная механическая обработка деталей.
Ошибка 5: ранняя нагрузка до полного отверждения
Это одна из самых распространенных ошибок.
Многие думают, что если состав перестал быть жидким - он полностью готов к нагрузке. На самом деле есть два этапа: монтажная (handling) прочность и полная химическая прочность.
Монтажная прочность - это когда соединение уже не разваливается в руках и можно безопасно его переносить. Для большинства составов это 10–30 минут при комнатной температуре. Но полная прочность, устойчивость к вибрации, давлению и температурным циклам достигается только через примерно 24 часа.
В одной из практических инструкций приведены рекомендации по выдержке узла в зависимости от давления:
Без давления: можно работать сразу после монтажной прочности
При низком давлении: выдержка 30–45 минут
При высоком давлении: выдержка 4 часа
При экстремально высоком давлении: выдержка 24 часа
Преждевременная нагрузка - особенно циклическая или ударная - разрушит еще не полностью затвердевший состав, и соединение выйдет из строя. Это может выглядеть как брак материала, но это следствие неправильной технологии сборки.
Совет инженера: как выбрать между фиксатором и герметиком
Большая ошибка - использовать резьбовой фиксатор вместо фланцевого герметика или наоборот.
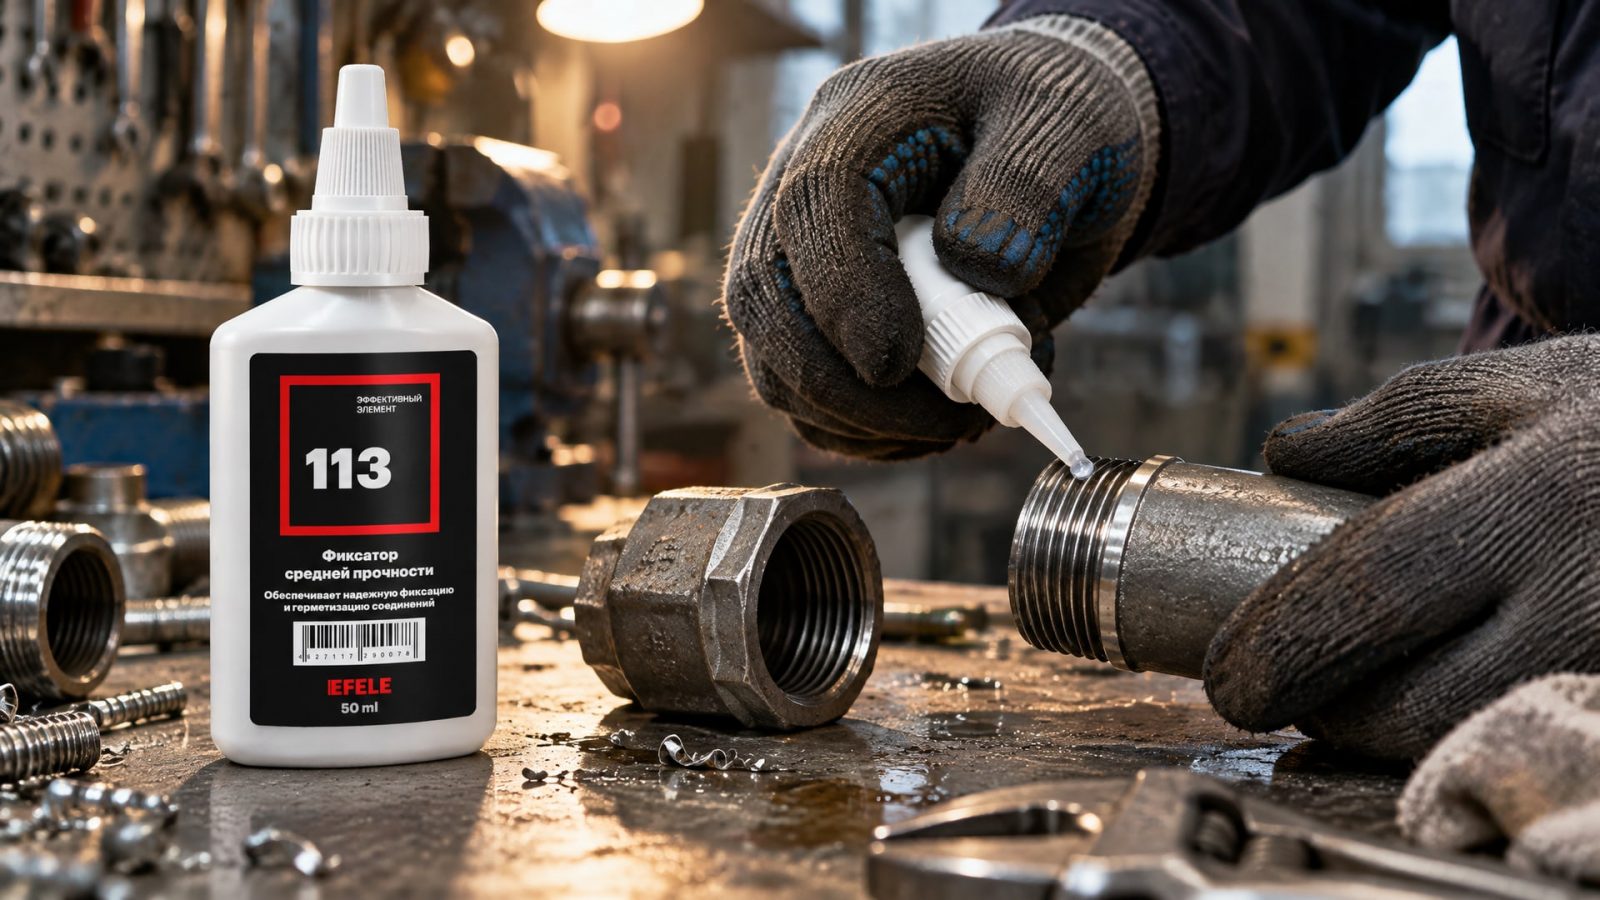
Это разные материалы для разных задач.
Фиксатор резьбы предназначен для: - Предотвращения самоотвинчивания болтов и гаек - Фиксации разборных резьбовых соединений - Поддержания момента затяжки при вибрации
Фланцевый герметик предназначен для: - Герметизации плоских металлических стыков - Предотвращения утечки жидкостей или газов - Работы с давлением и циклическими нагрузками
Технический специалист в цехе собирал насос с циркуляционным маслом, использовал фиксатор резьбы на крышке фланца и в итоге получил утечку масла. Причина: фиксатор не рассчитан на давление, хотя и заполняет зазоры. Переход на фланцевый герметик решил проблему. EFELE 113 как раз выполняет роль универсального фиксатора, надежно держащего резьбовые соединения под вибрацией и незначительными колебаниями температуры, но не заменяет специализированный герметик для фланцевых стыков под давлением.
Ошибка 6: работа на холоде без предварительного прогрева
Температура сильно влияет на скорость отверждения.
При температуре ниже 10 °C отверждение анаэробных материалов замедляется или практически останавливается, особенно на пассивных металлах. Если вы собираете соединение в неотапливаемом цехе зимой, не удивляйтесь, что состав отверждается 8–12 часов вместо обычных 30 минут.
Решения:
Прогреть детали до комнатной температуры перед нанесением состава (фен, тепловая пушка)
Использовать активатор для ускорения отверждения в холоде
Дать соединению больше времени на отверждение (пересчитать технологический цикл)
Для критичных узлов собирать их в отапливаемом помещении
Часто задаваемые вопросы
Почему не работает фиксатор резьбы, если я все сделал как в инструкции?
Проверьте три вещи: во-первых, на чистоте ли поверхность резьбы (нет масла, пыли, окислов); во-вторых, подходит ли фиксатор для вашего металла (если нержавеющая сталь - возможно, нужен активатор); в-третьих, достаточно ли вы ждали перед нагрузкой (полная прочность - около 24 часов). Если все три пункта выполнены, проблема может быть в самом составе (проверьте срок годности).
Как правильно наносить анаэробный герметик на фланец?
Герметик наносят непрерывным валиком по всему периметру стыка без разрывов и пропусков, соблюдая толщину слоя примерно 1–2 миллиметра. После нанесения узел собирают в пределах открытого времени (обычно 10–15 минут) и затягивают болты. Излишки герметика удаляют после полного отверждения (24 часа) или согласно инструкции производителя.
Если состав схватился через 20 минут, можно ли сразу нагружать узел?
Нет. Это монтажная прочность, а не полная прочность. Для критичных соединений под давлением рекомендуется выдержать 4 часа, а для экстремально высоких нагрузок - полные 24 часа. Переноска и небольшие манипуляции с узлом возможны, но серьезная нагрузка вызовет разрушение еще не полностью затвердевшего состава.
Можно ли наносить герметик на старую прокладку или остатки предыдущего герметика?
Нет. Остатки старого материала создают неровности и каналы утечки. Поверхность нужно очистить до чистого металла с помощью скребка, щетки и обезжиривающего растворителя. Только после этого наносится новый герметик.
На каких металлах требуется активатор?
Активатор требуется на пассивных и покрытых поверхностях: нержавеющей стали, оцинкованном железе, хроме, никеле, анодированном алюминии. На активных металлах (медь, латунь, конструкционная сталь) состав отверждается естественно и быстро. Без активатора на пассивных металлах время отверждения может превысить 3 часа или даже не произойти в полной мере.
Заключение
Правильное применение анаэробных фиксаторов и герметиков - это не сложная наука, а соблюдение нескольких простых правил: чистая поверхность, правильное место нанесения, подходящий тип состава для конкретного металла и достаточное время на отверждение перед нагрузкой. Большинство отказов в полях происходит не из-за брака материала, а из-за нарушения этих базовых требований.
Если вы регулярно сталкиваетесь с проблемами при работе с анаэробными составами, начните с аудита технологии: проверьте чистоту подготовки поверхности, место нанесения, тип используемого металла и время выдержки перед нагрузкой. Часто одного-двух изменений в процессе достаточно, чтобы перейти от отказов к надежной работе соединения. При сборке соединений из нержавеющей стали или при работе в холодных условиях используйте активатор - это недорогой и эффективный способ избежать многих проблем. Ваш следующий шаг: пересмотреть инструкцию к применяемому составу, сверить ее с реальным процессом на вашем производстве и устранить расхождения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и нанести смазку для личинок замков, чтобы защитить их от замерзания зимой.
Узнайте, как выбрать герметик вместо прокладки для фланцевых соединений, чтобы снизить затраты и обеспечить надежную герметизацию.
Узнайте, как смазка для пищевого оборудования H1 защищает механизмы от вымывания, коррозии и потери консистенции в условиях CIP-мойки.