
Толщина слоя покрытия и боковой зазор в червячной передаче
Толщина слоя покрытия влияет на боковой зазор редуктора, если покрытие нанесено на рабочие поверхности зубьев: пленка занимает часть пространства между червяком и колесом. Насколько изменится зазор, зависит от толщины после отверждения, равномерности нанесения и того, покрыты ли одна или обе сопрягаемые поверхности. Универсального стандарта, который напрямую связывает толщину покрытия с зазором червячной передачи, нет.
Инженерам и специалистам по ремонту важно измерять именно сухую пленку и сопоставлять ее с исходным зазором и геометрией пары. Ниже разберем, как оценить возможное изменение, какие методы контроля подходят для разных покрытий и почему твердосмазочный состав не заменяет регулировку передачи.
Как толщина слоя покрытия влияет на боковой зазор
Боковой зазор в червячной передаче предусматривают конструктивно.
Он нужен для работы пары колесо–червяк, в том числе с учетом теплового расширения и возможности настройки. Поэтому покрытие следует рассматривать как дополнительный слой на поверхности зуба, а не как способ регулировки передачи.
Если покрыть одну рабочую поверхность, пленка уменьшит свободное расстояние до сопряженного зуба. Если покрыты обе поверхности, толщины пленок на них складываются в направлении зазора. Это геометрическая оценка: фактическое влияние зависит от расположения слоя на зубьях и от того, насколько равномерно он распределен по рабочей зоне.
Для многих твердых смазочных покрытий типовая рабочая толщина составляет 0,0002–0,0005 дюйма, или примерно 5–13 мкм. При обычных зазорах такая пленка, как правило, не требует изменения настройки, но для компактных и точных узлов даже несколько микрометров могут иметь значение. Поэтому переносить общий ориентир на конкретную передачу без проверки нельзя.
Люфт червячной передачи оценивают с учетом исходной геометрии узла и состояния зубьев. Средняя толщина покрытия не показывает локальные утолщения, а именно они способны повлиять на контакт и зазор в отдельных зонах. При нанесении на зубья важно контролировать покрытие по всей рабочей поверхности, а не ограничиваться измерением в одной точке.
Итак, ответ на вопрос о влиянии толщины прост: слой может уменьшить доступный боковой зазор, но величину изменения определяют не только микрометры в спецификации материала. Нужны данные о сухой пленке, количестве покрытых поверхностей и фактическом исходном зазоре.
Как учитывать толщину сухого слоя покрытия
При оценке геометрии используют толщину пленки после отверждения.
Толщина нанесенного материала до отверждения не равна автоматически толщине готового покрытия. ISO 2808:2019 различает методы измерения мокрой пленки, сухой пленки и неотвержденного порошкового слоя, поэтому результат контроля должен соответствовать состоянию покрытия, важному для узла.
Запрос «толщина 1 слоя покрытия» не дает универсального значения для червячной передачи. Итоговая толщина зависит от конкретного состава и технологии нанесения. Ориентиром служат технические данные выбранного покрытия, а для оценки зазора нужна величина после отверждения. Если нанесено несколько слоев, нельзя считать, что суммарная толщина всегда точно равна толщине одного слоя, умноженной на их количество: требуется измерение готовой пленки.
При расчетной оценке учитывают следующие параметры:
Исходный боковой зазор пары до нанесения покрытия.
Толщину сухой пленки на каждой из сопрягаемых поверхностей.
Равномерность покрытия по рабочей поверхности зубьев.
Соответствие толщины рекомендуемому диапазону конкретного материала.
Если слой нанесен только на одну сторону пары, учитывают его вклад на этой поверхности. Если покрыты обе стороны, оценивают суммарное уменьшение свободного пространства. Для зубьев сложной формы измерение на плоском контрольном образце не всегда описывает распределение слоя непосредственно на рабочей поверхности, поэтому способ контроля подбирают с учетом геометрии детали.
Покрытие не должно становиться способом компенсации неверно установленного зазора. Если после нанесения требуется регулировка, ее проводят по конструкции и процедуре обслуживания конкретной передачи. Твердосмазочный слой может выполнять функцию снижения трения и защиты от износа, но сам по себе не заменяет расчет и настройку зацепления.
Измерение толщины покрытия: методы и стандарты
Метод контроля выбирают не только по требуемой точности, но и по сочетанию материала основания и покрытия.
Один и тот же прибор или способ измерения нельзя автоматически применять ко всем слоям. ISO 2808:2019 охватывает измерения мокрой и сухой пленки, а также неотвержденного порошкового слоя; для оценки влияния на зазор обычно нужна именно сухая пленка.
Для металлических покрытий доступны методы с разными принципами и областями применения. ISO 4518:2021 описывает измерение по высоте ступеньки в диапазоне от 0,01 мкм до 1000 мкм на плоских поверхностях; при соблюдении мер предосторожности метод применим и к цилиндрическим поверхностям. ISO 1463:2021 предусматривает определение локальной толщины на шлифах: достижимая неопределенность составляет 0,8 мкм, а для толщин свыше 25 мкм указывается примерно 5% или лучше.
Для неразрушающего контроля важно учитывать основание:
| Метод контроля | Область применения |
|---|---|
| ISO 2178:2016, магнитный метод | Немагнитные покрытия на магнитных основаниях |
| ISO 2360:2017, вихретоковый метод | Непроводящие покрытия на немагнитных проводящих основаниях |
| ISO 1463:2021, исследование шлифа | Локальное измерение, когда нужна проверка поперечного сечения |
| ISO 2808:2019 | Измерение мокрой и сухой пленки, а также неотвержденного порошкового слоя |
ISO 2360:2017 не рекомендует вихретоковый метод для магнитных оснований; для них подходит магнитный метод по ISO 2178:2016. При выборе оборудования необходимо сверять метод с материалом детали и типом покрытия, а также учитывать доступ к зубьям.
На червячной паре особенно важен контроль распределения слоя. Измерения в нескольких доступных точках помогают выявить неоднородность, но способ проверки должен соответствовать покрытию и геометрии детали. Если требуется высокая локальная точность или верификация результата, применяют исследование шлифа по ISO 1463:2021.
Как проверить влияние покрытия до обработки передачи
До нанесения покрытия зафиксируйте исходный боковой зазор и определите, какие поверхности будут обработаны.
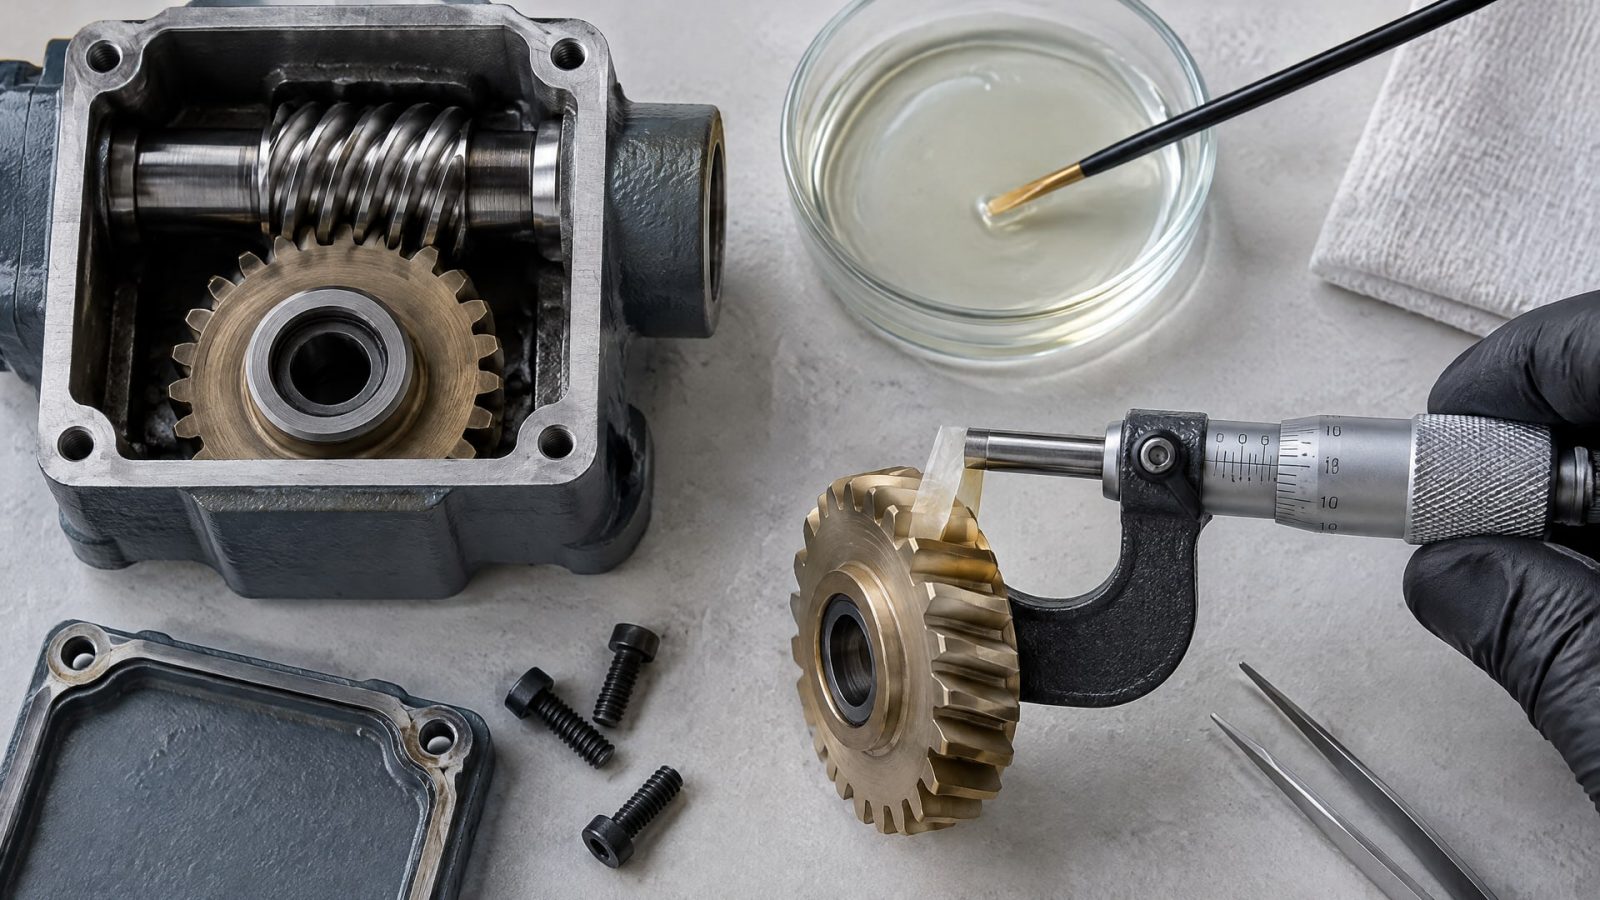
Без исходного значения невозможно корректно отделить влияние пленки от особенностей сборки, износа или регулировки пары. Сам зазор остается конструктивным параметром червячной передачи, а покрытие лишь меняет размеры поверхности зуба.
Далее уточните требуемую толщину сухой пленки для выбранного материала. Общий ориентир 5–13 мкм относится к типовым твердым смазочным покрытиям, а не ко всем составам. Для конкретного покрытия диапазон и технология нанесения должны соответствовать его технической документации. Особенно внимательно оценивают узлы с минимальным исходным зазором: в них слой такого порядка может быть значимым.
Рабочая последовательность проверки:
Измерить исходный зазор и записать состояние сопряженных поверхностей.
Уточнить, наносится ли покрытие на одну или обе стороны зацепления.
Получить данные о толщине после отверждения для выбранного состава.
Выбрать метод измерения с учетом материала основания и типа покрытия.
После нанесения проверить толщину и равномерность по рабочей поверхности.
Сопоставить результат с исходным зазором и процедурой регулировки узла.
Если толщина неравномерна, среднее значение может скрыть локальные участки с более выраженным влиянием на зазор. Поэтому контроль только одного участка не всегда достаточен. Для оценки пригодности покрытия важны как его сухая толщина, так и равномерность распределения на зубьях.
Отдельно проверьте, допускает ли выбранный материал работу в условиях скользящего контакта. Это требование относится к функциональности покрытия, а не к настройке зазора. Даже подходящий для скольжения состав не отменяет проверку геометрии передачи до и после обработки.
Твердосмазочное покрытие для передачи: назначение и ограничения
Не всякая проблема червячной передачи решается изменением зазора.
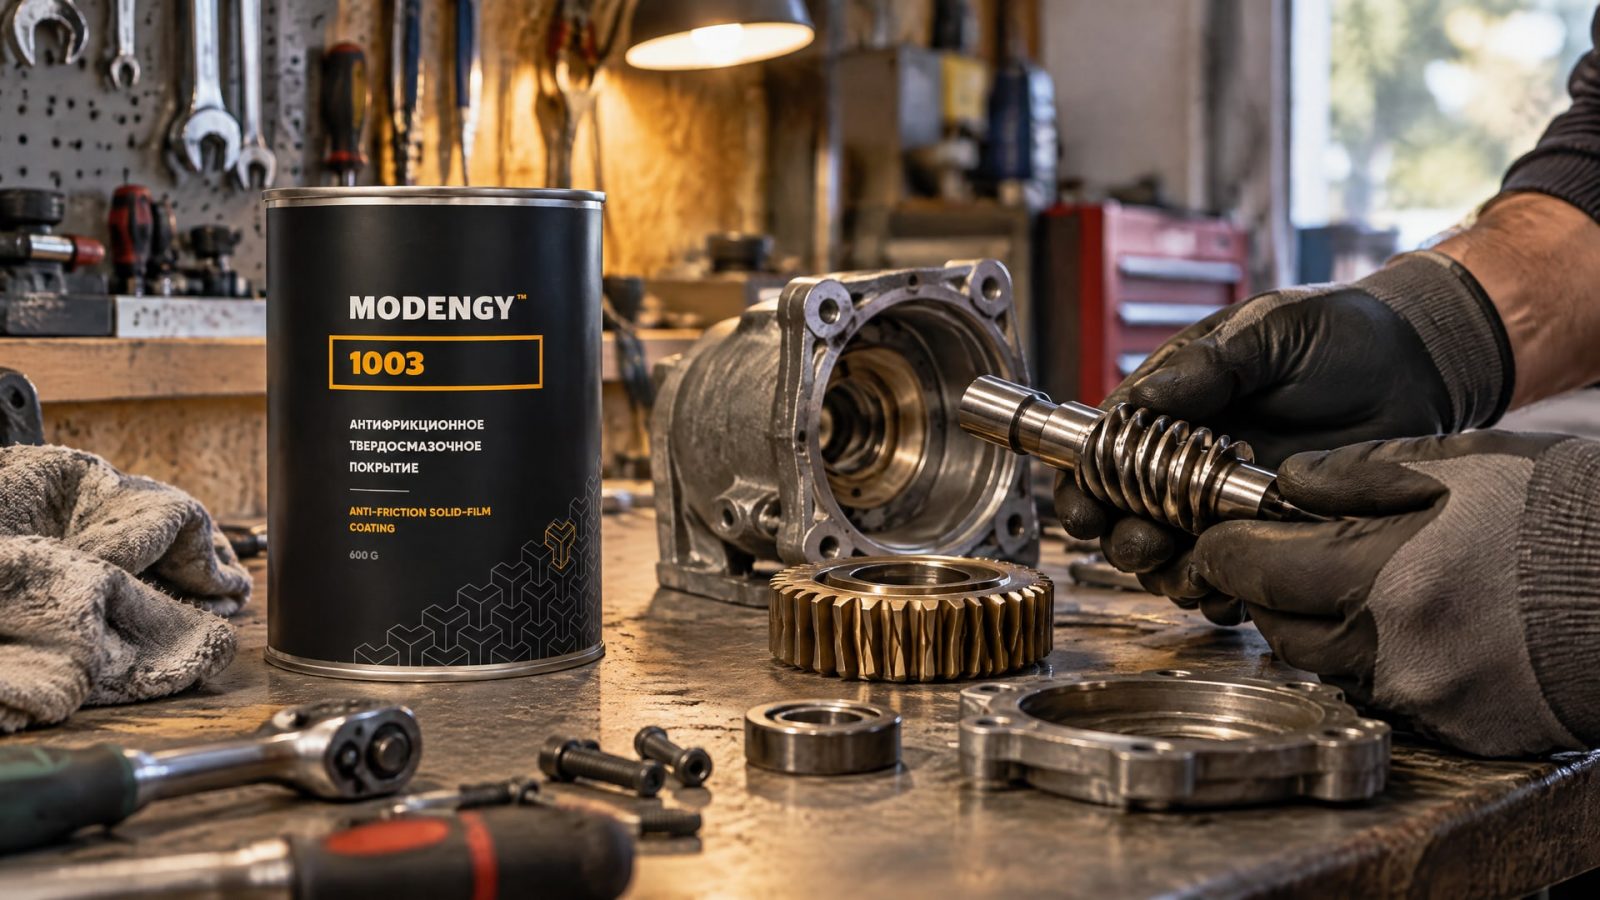
При фреттинге, повышенном трении или сложностях при холодном пуске задача может состоять в улучшении условий контакта и защите поверхности. В таком случае оценивают свойства покрытия отдельно от геометрической настройки: низкий коэффициент трения и защита от износа не означают, что слой уменьшит люфт или позволит отказаться от контроля зазора.
Для решения задачи защиты рабочих поверхностей в этой роли применяют MODENGY 1003. Его рассматривают как твердосмазочное покрытие с низким коэффициентом трения и защитой от износа, а не как средство регулировки бокового зазора. До обработки инженер сопоставляет ожидаемую толщину после отверждения с исходной геометрией пары и проверяет, подходит ли покрытие для скользящего контакта.
Особое внимание требуется, если покрытие наносят на обе стороны зацепления или передача имеет минимальный исходный зазор. В таких условиях суммарный вклад слоев может оказаться существенным, даже если каждая пленка тонкая. Поэтому технологию нанесения и контроль толщины согласуют с требованиями к конкретному узлу, не полагаясь только на типовое значение для твердых смазочных покрытий.
После отверждения проверяют не только толщину, но и равномерность пленки. Если фактический слой отличается от ожидаемого или распределен неравномерно, результат сопоставляют с исходным зазором и установленной процедурой регулировки. Такой подход позволяет разделить две задачи: обеспечить требуемое состояние поверхности и сохранить предусмотренную конструкцией геометрию зацепления.
Часто задаваемые вопросы
Нужно ли менять боковой зазор после нанесения покрытия?
Не всегда. Типовая толщина многих твердых смазочных покрытий составляет примерно 5–13 мкм, и обычно такая пленка не требует перенастройки зазора. Но в компактных и точных передачах даже этот диапазон может иметь значение. Решение принимают по фактической толщине сухого слоя, исходному зазору и числу покрытых поверхностей.
Как определить толщину сухого слоя покрытия?
Используют метод, подходящий для типа покрытия и материала основания. ISO 2808:2019 рассматривает измерение сухой пленки и другие состояния материала. Для металлических покрытий выбор зависит от основания: ISO 2178:2016 применяется для немагнитного покрытия на магнитном основании, а ISO 2360:2017 - для непроводящего покрытия на немагнитном проводящем основании.
Можно ли уменьшить люфт червячной передачи твердосмазочным покрытием?
Нет, покрытие не следует использовать как способ регулировки люфта. Оно занимает часть пространства между поверхностями и может повлиять на доступный зазор, но не заменяет настройку передачи. Сначала оценивают исходную геометрию и состояние пары, затем проверяют толщину и равномерность сухой пленки после отверждения.
Подходит ли один метод измерения для разных покрытий?
Нет. Метод зависит от материала основания, типа покрытия и требуемой локальности измерения. Например, ISO 2360:2017 не рекомендует вихретоковый метод на магнитных основаниях, а ISO 2178:2016 предназначен для немагнитных покрытий на магнитных основаниях. Для проверки локальной толщины на шлифе применяют ISO 1463:2021.
Заключение
Толщина слоя покрытия может уменьшить боковой зазор червячной передачи, особенно если покрыты обе сопрягаемые поверхности или исходный зазор мал. Для оценки учитывают сухую пленку после отверждения, ее равномерность и конструкцию пары. Твердосмазочное покрытие решает задачи трения и защиты поверхности, но не заменяет регулировку зацепления.
Перед обработкой измерьте исходный зазор, уточните требуемую толщину покрытия и выберите метод контроля по материалу основания. После отверждения проверьте толщину и распределение слоя на рабочих поверхностях, затем сопоставьте результат с требованиями конкретного узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Антифрикционные покрытия холодного и горячего отверждения: сравнение, выбор и применение для снижения трения и износа деталей.
Узнайте, как окунание центрифугирование помогает наносить твердосмазочные покрытия на детали сложной формы, обеспечивая равномерный слой.
Узнайте, почему качественное масло резьбонарезного станка критично для долговечности инструмента и точности резьбы.