
Защита плунжерных пар: технология нанесения твердосмазочного покрытия
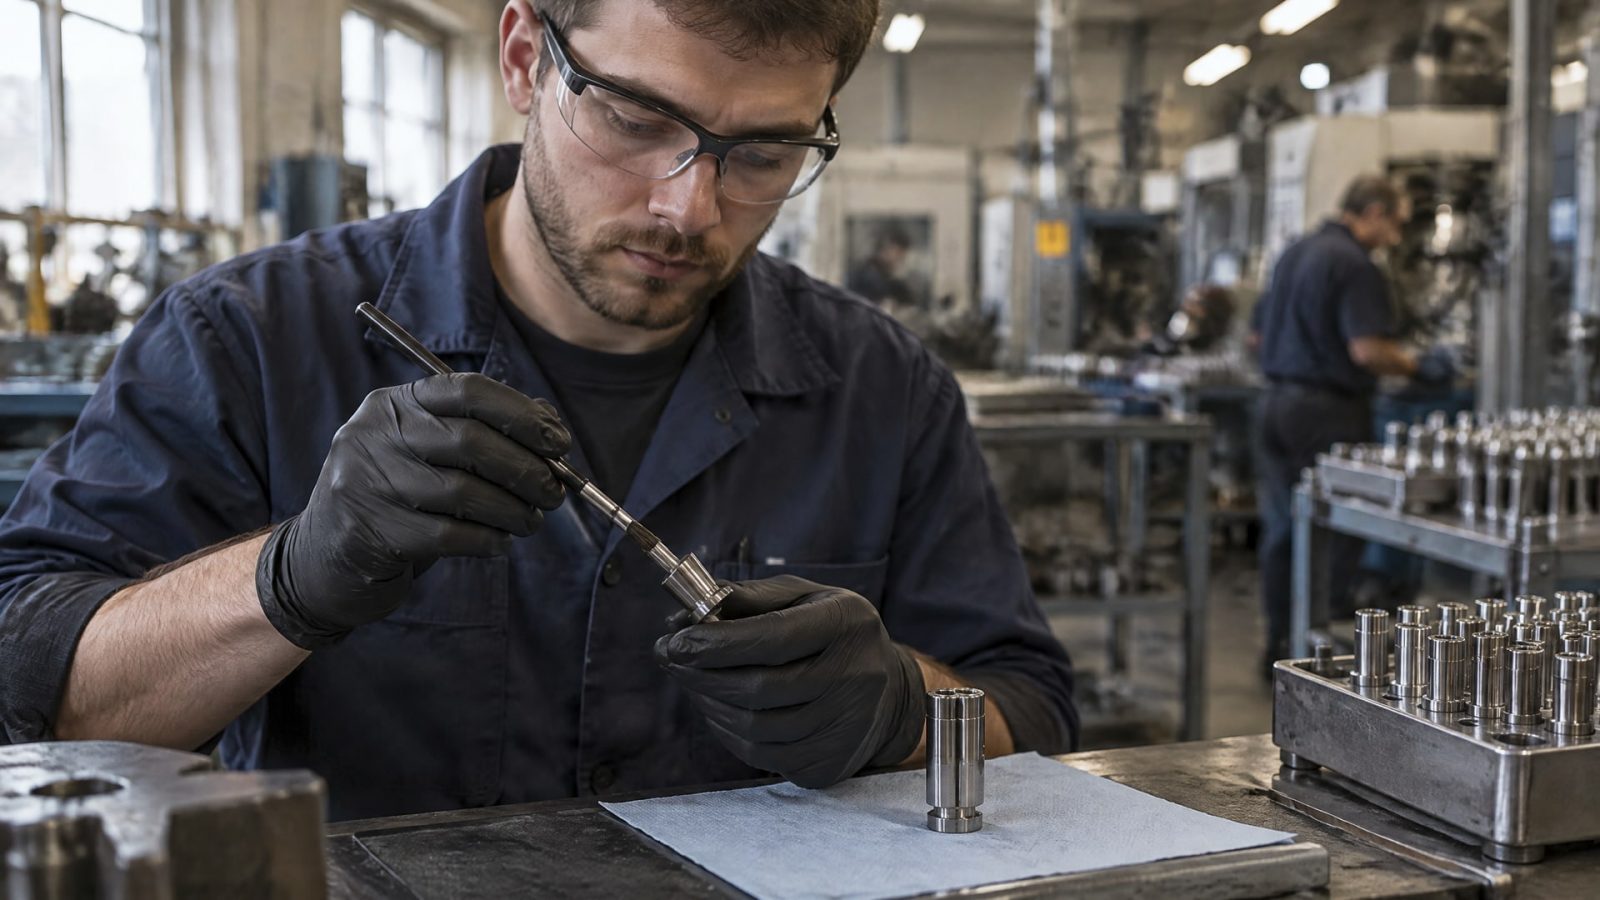
Защиту сопрягаемых поверхностей плунжерной пары можно организовать с помощью твердосмазочного покрытия. Оно образует на детали слой с твердыми смазками и связующим, снижает трение и износ. Для плунжерных отверстий и других труднодоступных зон рассматривают окунание или окунание с последующим центрифугированием: такие методы помогают обработать поверхности, до которых распылению сложно добраться.
Инженерам и техническим специалистам важно учитывать не только состав покрытия, но и геометрию детали, подготовку поверхности и способ нанесения. Закупщику полезно понимать, какие параметры нужно согласовать с технологами, чтобы сопоставить варианты не только по стоимости нанесения, но и по ожидаемой равномерности покрытия.
Как работает защита плунжерных пар твердосмазочным покрытием
Твердосмазочное покрытие формирует на поверхности детали тонкую пленку.
В ее составе твердые смазки, наполнители и связующее. После нанесения состав высыхает или отверждается, закрепляясь на поверхности. Такое покрытие снижает трение и износ, а при подходящем подборе материала и технологии может продлевать срок службы деталей.
В покрытиях такого типа применяют, в частности, PTFE, графит и дисульфид молибдена. Само наличие одного из этих компонентов не гарантирует нужный результат: свойства готового слоя зависят также от связующего, подготовки поверхности и условий эксплуатации. Поэтому твердосмазочное покрытие плунжерных пар подбирают не только по составу, но и с учетом сопряжения и режима работы.
Для сопрягаемых поверхностей важно, чтобы покрытие удерживалось в зоне трения. При выборе учитывают рабочую среду, температуру, нагрузку, скорость относительного движения и геометрию детали. Эти условия определяют, какой состав и способ нанесения целесообразно рассматривать.
Твердосмазочный слой не следует считать универсальным решением для любых плунжеров. Одинаковый материал может показать разный результат при различной подготовке или нанесении. Если покрытие не доходит до нужных участков или плохо сцепляется с основой, его свойства не реализуются в полной мере.
Что влияет на результат
Состав покрытия и тип связующего.
Состояние и чистота поверхности перед обработкой.
Доступность сопрягаемых и внутренних участков для нанесения.
Соответствие покрытия температуре, нагрузке, скорости движения и химической среде.
Твердосмазочное покрытие методом окунания
Окунание рассматривают, когда распыление не обеспечивает доступ ко всем поверхностям детали.
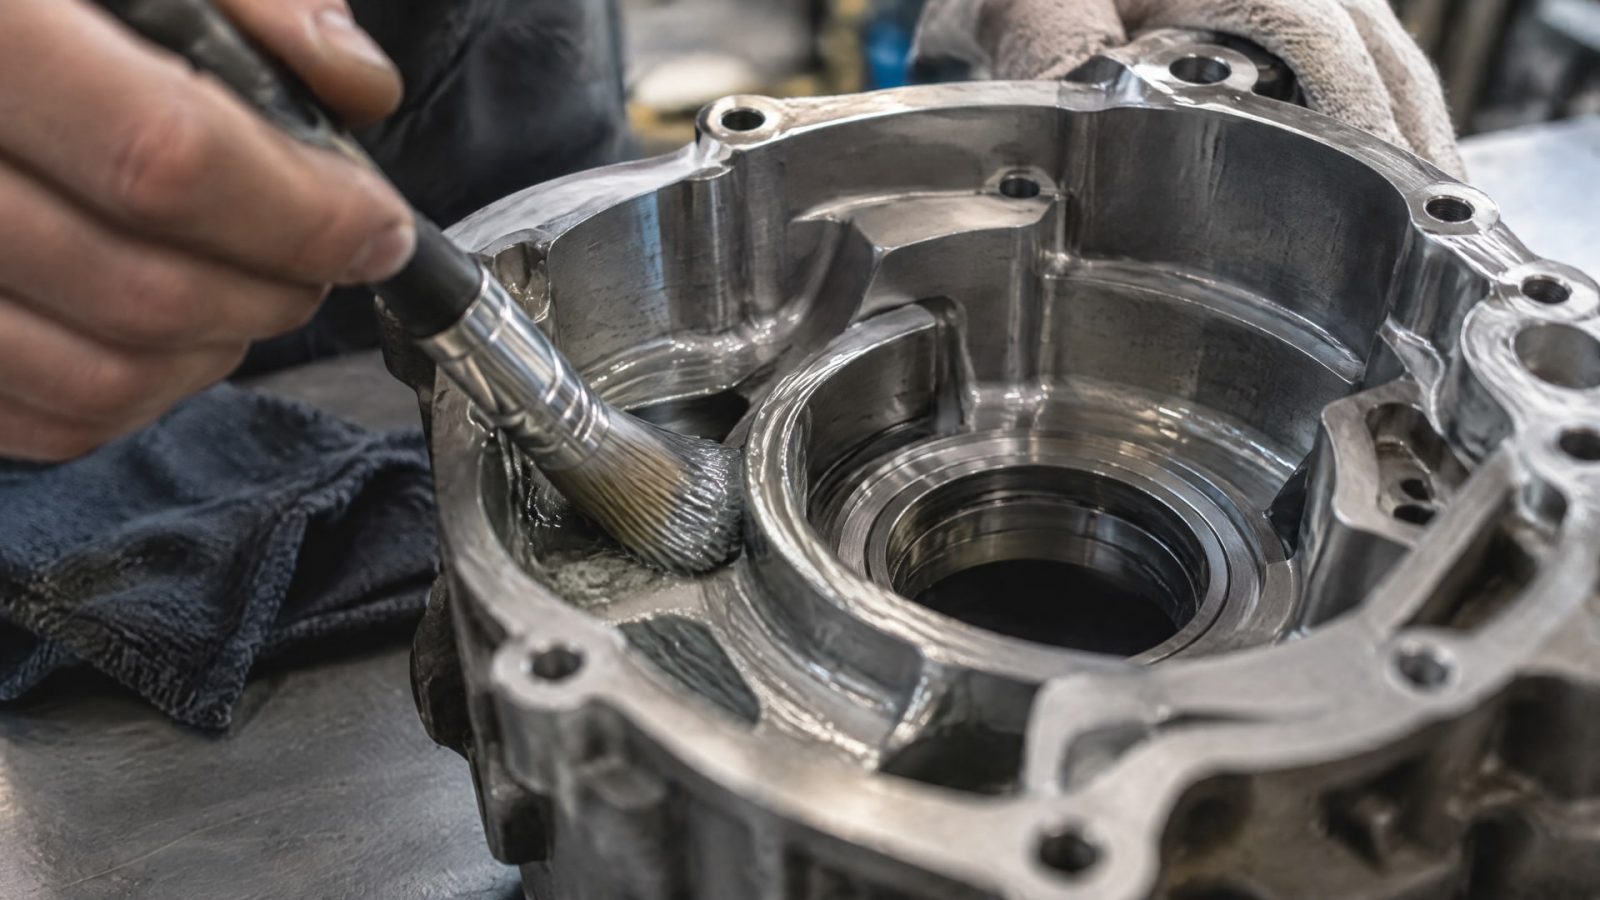
Это особенно актуально для сложной геометрии, отверстий, углублений и внутренних полостей. Для обработки мелких деталей после окунания может применяться центрифугирование: оно помогает удалить избыток состава и получить покрытие на требуемых участках.
Метод окунания удобен для массовой обработки мелких деталей: он может обеспечивать высокую производительность при небольших потерях материала. При этом окунание не во всех случаях дает такое же стабильное качество покрытия, как распыление. Выбор метода зависит от формы детали и требований к равномерности слоя.
| Метод | Когда рассматривают | Особенности |
|---|---|---|
| Распыление | Когда нужен более стабильный и равномерный слой на доступных поверхностях | Может не обеспечить нанесение в глубокие отверстия и скрытые зоны |
| Окунание | Для сложных конфигураций, отверстий и углублений | Подходит для обработки труднодоступных поверхностей; качество слоя зависит от процесса |
| Окунание с центрифугированием | Для мелких деталей, в том числе со сложной геометрией | Позволяет распределить состав и удалить его избыток |
Чтобы получить более толстое и равномерное покрытие, часто применяют несколько циклов нанесения. Наносить один чрезмерно толстый слой вместо последовательных циклов не следует: такой подход сам по себе не гарантирует равномерности.
Для защиты сопрягаемых поверхностей плунжера важно заранее проверить, какие зоны действительно будут смочены составом при окунании и как удаляется его избыток. Параметры процесса определяют с учетом конструкции детали и требований к покрытию, а не только по названию метода.
Подготовка поверхности и нанесение покрытия
Подготовка поверхности напрямую влияет на адгезию, то есть сцепление покрытия с основой.
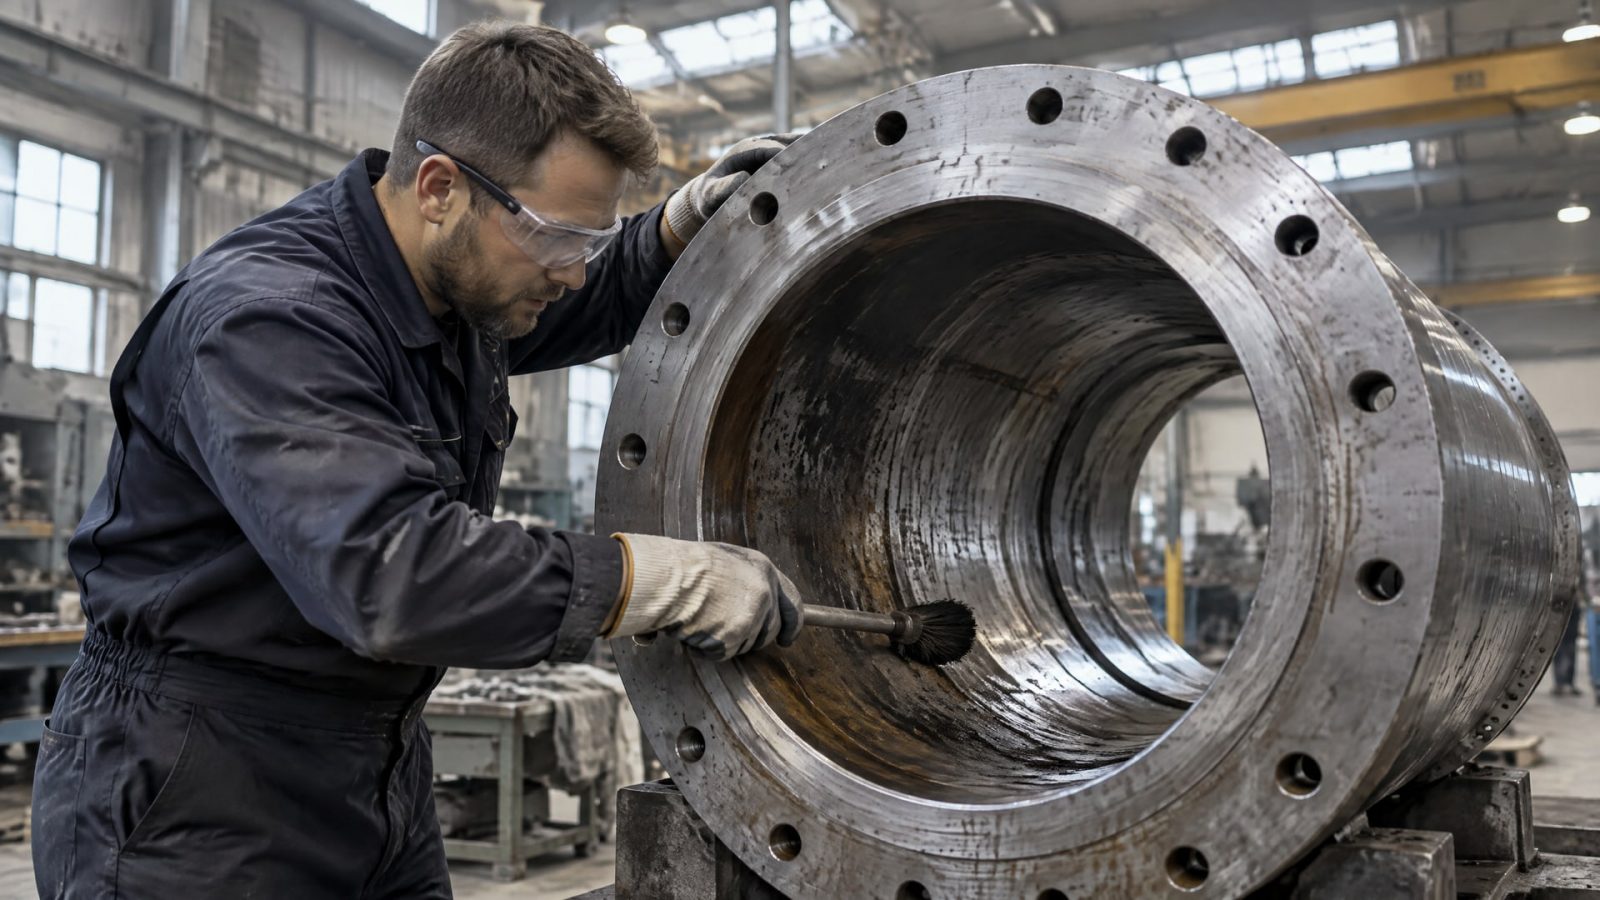
Перед нанесением удаляют жир, пыль, грязь, ржавчину и окалину. Если загрязнения остаются, покрытие может хуже удерживаться на детали, а его защитные свойства окажутся ниже ожидаемых.
Плунжерные отверстия и внутренние полости требуют отдельного внимания. Загрязнения в них могут быть незаметны при поверхностном осмотре, а доступ для очистки и контроля ограничен. Поэтому порядок подготовки согласуют с геометрией детали и выбранным способом нанесения. При окунании также проверяют, что состав достигает нужных участков, а после обработки не остается нежелательного избытка.
Последовательность технологической проверки
Определить поверхности, которые нужно защитить, включая отверстия и углубления.
Очистить деталь от жира, пыли, грязи, ржавчины и окалины.
Выбрать способ нанесения с учетом доступности поверхностей и требований к равномерности.
Проверить распределение покрытия на детали после нанесения.
При необходимости скорректировать процесс и провести повторные циклы для получения требуемой толщины и равномерности.
Покрытие наносят из дисперсии, в том числе в летучем растворителе, распылением, кистью или окунанием. После нанесения оно высыхает или отверждается. Температурная стойкость зависит от связующего: покрытия воздушного отверждения чувствительнее к температуре, тогда как термоотверждаемые составы рассчитаны на более высокие температуры. Конкретный режим отверждения необходимо выбирать по характеристикам покрытия, а не переносить с одного материала на другой.
Как выбрать покрытие для сопрягаемых поверхностей плунжера
При выборе сначала определяют условия работы пары и требования к защищаемым участкам.
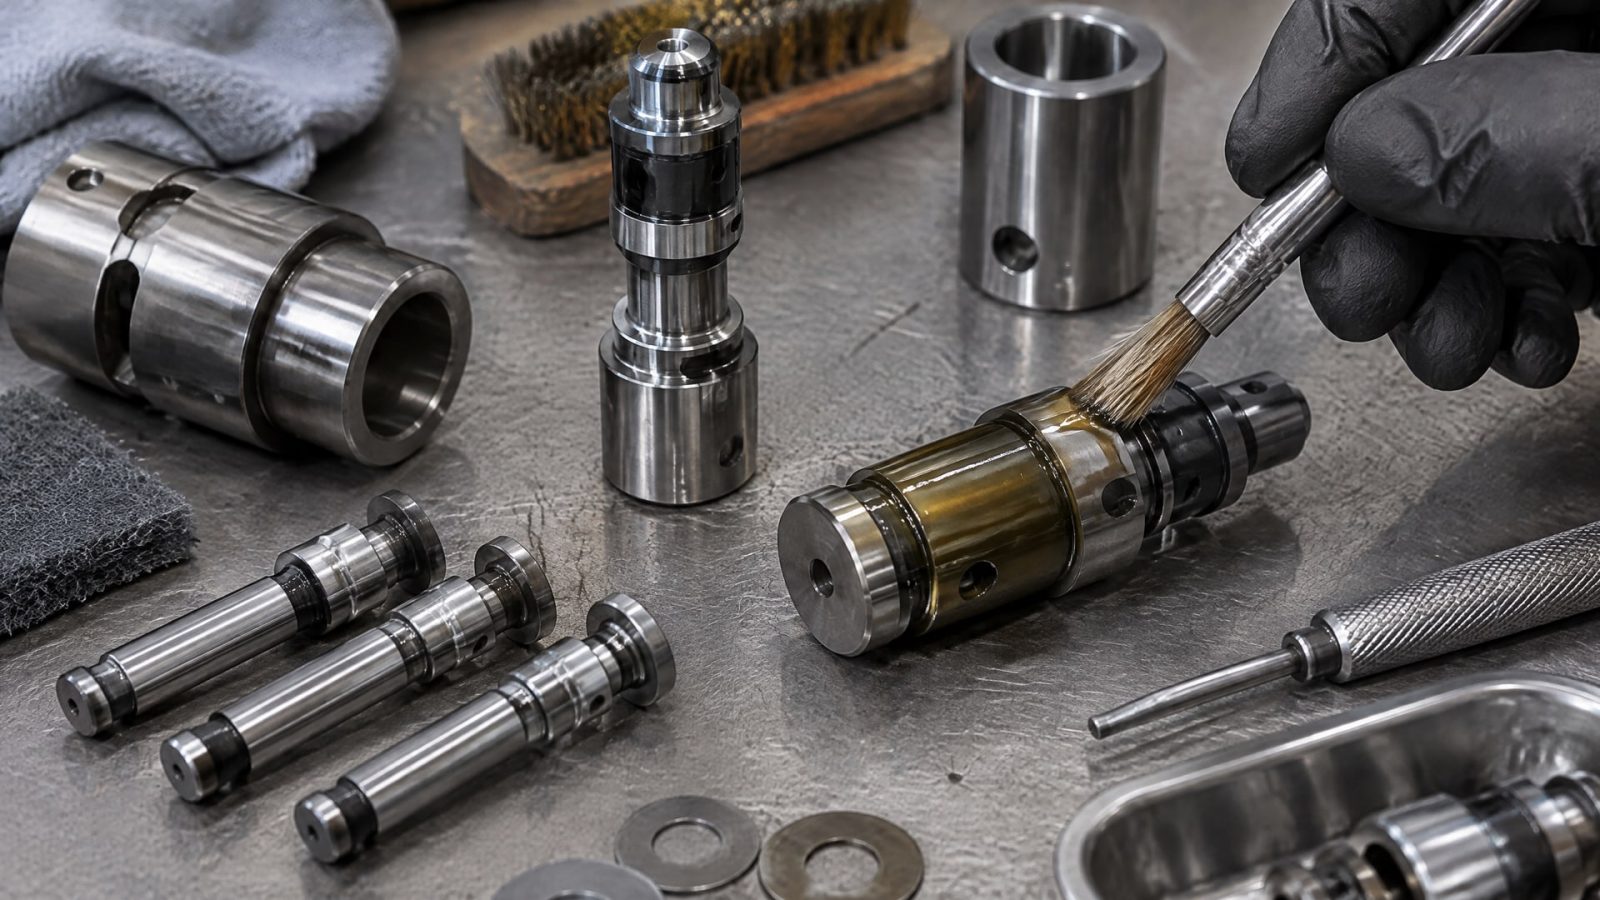
Важны геометрия детали, рабочая среда, температура, нагрузка и скорость относительного движения. Учитывают и материал основы, поскольку покрытие должно подходить не только к режиму трения, но и к поверхности, на которую его наносят.
Для деталей с отверстиями и скрытыми зонами технология нанесения может оказаться важнее заявленных свойств состава. Если метод не обеспечивает доступ к сопрягаемой поверхности, преимуществ выбранного материала может быть недостаточно. Поэтому твердосмазочное покрытие методом окунания рассматривают прежде всего там, где распылением сложно равномерно обработать всю нужную геометрию.
Не менее важно соотнести требования к слою с возможностями процесса. Если нужна большая толщина и равномерность, может потребоваться несколько циклов нанесения. Если приоритетом служит равномерное покрытие доступных поверхностей, обычно рассматривают распыление. Для сложной геометрии окунание может быть более подходящим, хотя этот метод не универсален по качеству слоя.
В доступных материалах не выделен профильный универсальный ГОСТ или ISO именно для плунжерных пар. Поэтому технические требования к покрытию и процессу нанесения следует фиксировать в документации на конкретную деталь и технологию. Инженеру стоит согласовать критерии приемки, а закупщику - сверить их со спецификацией покрытия и условиями его нанесения.
Контроль качества и типичные ошибки
Контроль начинают с проверки чистоты поверхности до нанесения: загрязнения могут ухудшить сцепление покрытия с основой.
После обработки оценивают, дошел ли состав до отверстий и внутренних участков, где требуется защита. Для деталей сложной формы важно проверять не только наружную поверхность, но и зоны, недоступные для равномерного распыления.
Распространенная ошибка - считать, что любое твердосмазочное покрытие одинаково подходит для любой детали. На результат влияют подготовка, состав связующего, метод нанесения и эксплуатационные условия. Еще одно ошибочное ожидание - получить нужную толщину одним толстым слоем. Для более равномерного покрытия могут понадобиться повторные циклы.
Что проверить перед запуском процесса
Удалены ли жир, пыль, грязь, ржавчина и окалина.
Покрываются ли все требуемые сопрягаемые поверхности и внутренние зоны.
Соответствует ли способ нанесения геометрии детали.
Предусмотрены ли повторные циклы, если одного нанесения недостаточно для требуемой равномерности.
Соответствуют ли связующее и режим отверждения условиям эксплуатации.
В документации на процесс полезно зафиксировать способ нанесения, требования к подготовке и критерии оценки готового слоя. Такая запись помогает повторять технологию при серийной обработке и разбирать причины отклонений, если покрытие распределилось неравномерно или недостаточно сцепилось с поверхностью.
Часто задаваемые вопросы
Как защитить сопрягаемые поверхности плунжера?
Для защиты можно рассматривать твердосмазочное покрытие, которое образует на детали пленку и снижает трение и износ. Результат зависит от подготовки поверхности, состава и метода нанесения. Перед выбором определяют рабочую среду, температуру, нагрузку, скорость движения и геометрию сопряжения.
Какое покрытие применяют для плунжерных отверстий?
Для отверстий и внутренних полостей рассматривают покрытие и способ нанесения, которые обеспечивают доступ к этим зонам. Окунание или окунание с центрифугированием может быть подходящим вариантом, если распыление не покрывает поверхность равномерно. Перед обработкой важно очистить внутренние участки от загрязнений.
Окунание хуже распыления?
Нет, эти методы решают разные технологические задачи. Распыление обычно обеспечивает более стабильный слой на доступных поверхностях, но может не достать до внутренних зон. Окунание применяют для сложной геометрии и отверстий, однако качество покрытия зависит от процесса и требований к равномерности.
Нужно ли наносить покрытие в несколько циклов?
Несколько циклов могут потребоваться, когда необходимо получить более толстый и равномерный слой. Одно толстое нанесение не гарантирует нужного результата. Число циклов определяют по требованиям к покрытию и выбранной технологии, а готовый процесс проверяют на деталях соответствующей геометрии.
Заключение
Защита плунжерных пар твердосмазочным покрытием зависит от согласованности трех факторов: состава, подготовки поверхности и способа нанесения. Для отверстий и труднодоступных зон рассматривают окунание или окунание с центрифугированием; распыление чаще выбирают для равномерной обработки доступных поверхностей. Окончательное решение связывают с условиями эксплуатации и геометрией детали.
Следующий шаг для инженера - определить защищаемые участки, условия работы и требования к равномерности слоя, затем согласовать подготовку и способ нанесения с технологом покрытия. Для закупщика практическая задача - сверить эти требования со спецификацией и зафиксировать критерии приемки до запуска обработки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
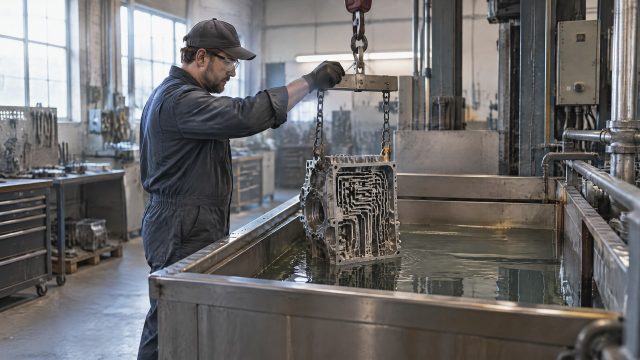
Обработка каналов смазкой методом окунания - эффективная технология для деталей сложной формы, обеспечивающая равномерное покрытие внутренних поверхностей.
Изучите сравнительные триботехнические испытания антифрикционных материалов на основе бронзографита для выбора оптимального решения.
Измерение коэффициента трения скольжения на трибометре по схеме пин-диск: методика, выбор режима, обработка данных и ограничения.