
Влияние предварительного фосфатирования на коррозионную стойкость покрытий
Предварительное фосфатирование может повысить коррозионную стойкость покрытий, если его используют как промежуточную подготовку поверхности и без задержки наносят следующий слой. Фосфатная пленка улучшает сцепление с антифрикционным покрытием, а тип фосфата подбирают под задачу: цинковый усиливает коррозионную защиту, железный способствует адгезии, марганцевый улучшает смазывающие свойства и несущую способность.
Инженерам, специалистам по подготовке поверхности и закупщикам важно оценивать не отдельный слой, а всю систему защиты: материал основы, фосфатную пленку, антифрикционное покрытие и условия эксплуатации. Ниже рассмотрены выбор фосфатирования, технологическая последовательность и способы проверки результата, в том числе для цинковых покрытий и оборудования с узлами трения.
Как фосфатирование влияет на коррозионную стойкость покрытий
Фосфатная пленка создает промежуточный слой между металлической основой и последующим покрытием.
Она повышает адгезию верхнего слоя и помогает усилить антикоррозионную защиту системы. Фосфатирование применяют и перед другими операциями, включая окраску, промасливание и лакирование. В отдельных случаях пленка также помогает удерживать консервационные составы и пластичные смазки.
Результат зависит от вида фосфата. Цинковый фосфат выбирают, когда важна коррозионная стойкость. Железный помогает улучшить сцепление антифрикционного покрытия с поверхностью. Марганцевый повышает смазывающие свойства и несущую способность. Поэтому одинаковая обработка не дает одинакового эффекта для разных задач, а решение нельзя принимать только по названию процесса.
Важно отличать подготовительную пленку от самостоятельного защитного покрытия. Фосфатирование не заменяет последующий слой, если требуется комплексная защита от коррозии или улучшение антифрикционных свойств. На практике эффект оценивают для системы целиком: основы, фосфатного слоя и нанесенного поверх него материала. Толщина верхнего слоя сама по себе также не гарантирует результат: важны качество подготовки и совместимость слоев.
Фосфатирование может быть частью технологии для деталей, работающих в узлах трения. В таких условиях оценивают не только коррозионную стойкость, но и антизадирные свойства стали, адгезию и способность покрытия сохранять рабочие характеристики. Конкретное сочетание слоев выбирают под материал детали и условия ее эксплуатации, а не по общему правилу для всех сталей.
Как выбрать фосфатную пленку для антифрикционного покрытия
Тип фосфатирования определяют по свойству, которое нужно усилить.
Если приоритет - защита от коррозии, рассматривают цинковую пленку. Если важнее сцепление с антифрикционным слоем, учитывают железное фосфатирование. Для повышения смазывающих свойств и несущей способности применяют марганцевую пленку.
| Тип фосфатной пленки | Основной эффект по исходным данным | Когда учитывать при выборе |
|---|---|---|
| Цинковая | Улучшение коррозионной стойкости | Когда важна защита системы от коррозии |
| Железная | Повышение адгезии антифрикционного покрытия | Когда ключевое требование - сцепление последующего слоя с основой |
| Марганцевая | Улучшение смазывающих свойств и несущей способности | Для узлов трения, где важны эти характеристики |
Выбор нельзя сводить к одному показателю. Например, при подготовке детали к нанесению антифрикционного покрытия инженеру нужно сопоставить адгезию и коррозионную защиту с условиями работы узла. Для оборудования с трением важны также антифрикционные и противозадирные свойства. Если требуется сочетание этих характеристик, технологическую цепочку оценивают комплексно и подтверждают испытаниями.
При подборе для производства или замены импортных покрытий закупщику полезно сверяться со спецификацией процесса: какие материалы основы допускаются, какая подготовка предусмотрена и какие свойства нужно подтвердить. Одного совпадения назначения недостаточно, чтобы считать два покрытия взаимозаменяемыми. При сравнении учитывают результат на конкретной детали после полного цикла подготовки и нанесения, а не только свойства материала в отдельности.
Почему важно сокращать паузу после фосфатирования
После фосфатирования поверхность не следует надолго оставлять без последующей обработки.
Влага в воздухе может привести к коррозии, а задержка способна ухудшить адгезию верхнего слоя. Поэтому антифрикционное покрытие наносят как можно быстрее; в идеале технологический интервал составляет несколько часов.
Это требование важно включить в производственный маршрут, а не оставлять на усмотрение исполнителя. Если между операциями возникают ожидание, транспортировка или промежуточное хранение, возрастает риск, что поверхность изменит состояние до нанесения покрытия. Тогда результат может отличаться от того, который получили бы при своевременном нанесении. Фосфатирование и покрытие целесообразно планировать как последовательные операции.
Контроль интервала особенно значим, когда на адгезию и защиту рассчитывают в узле трения или во влажной и агрессивной среде. Если верхний слой наносят с задержкой, одного факта предварительного фосфатирования недостаточно для подтверждения качества системы. Нужно проверять не только исходную подготовку, но и состояние поверхности к моменту нанесения, а затем оценивать свойства готового покрытия.
При описании технологии в документации следует фиксировать порядок операций и допустимый промежуток между ними, если он установлен технологическим процессом. В источниках конкретное предельное время не задано: указывается рекомендация выполнять нанесение в кратчайшие сроки, в идеале - в течение нескольких часов. Поэтому нельзя без проверки переносить это указание в виде универсального точного регламента для любого материала и оборудования.
Фосфатирование нержавеющей стали и цинковых покрытий
Фосфатирование нержавеющей стали требует отдельного рассмотрения.
Подход, применяемый для обычной стали или цинкового покрытия, нельзя автоматически переносить на нержавеющий материал: для него нужны отдельные технологии и условия. Перед включением операции в процесс проверяют совместимость обработки с конкретной основой и требованиями к последующему покрытию.
Для тонколистовой стали с цинковым или цинк-железным покрытием ISO 4998:2014 допускает фосфатирование по договоренности сторон как подготовку поверхности под окраску. В стандарте также оговорено, что для такой подготовки не требуется дополнительная обработка, кроме обычной очистки. Это положение относится к указанному материалу и подготовке под окраску; его нельзя без проверки считать универсальным предписанием для любого антифрикционного покрытия.
В ГОСТ Р 9.316-2006 предусмотрен тип термодиффузионного цинкового покрытия «цинковое с фосфатированием». Стандарт задает контроль коррозионной стойкости, при котором на основном металле не должно быть ржавчины. Таким образом, коррозионная стойкость цинковых покрытий оценивается с учетом конкретного вида покрытия и установленного метода контроля.
Для термодиффузионного цинкования в отраслевых материалах приводятся сравнительные показатели: стойкость указана в 3-5 раз выше, чем у гальванического цинкового покрытия, и в 1,5-2 раза выше, чем у горячего цинкового покрытия. Эти значения относятся к сравнению названных видов цинкования, а не к гарантированному эффекту фосфатирования или антифрикционного слоя. При проектировании системы защиты следует сверять применимость сравнения с условиями эксплуатации и документацией на покрытие.
Антифрикционные покрытия оборудования: применение и ограничения
На оборудовании с узлами трения требуется учитывать сразу несколько факторов: воздействие влаги, риск фреттинга, условия холодного пуска и сохранение смазывающего эффекта.
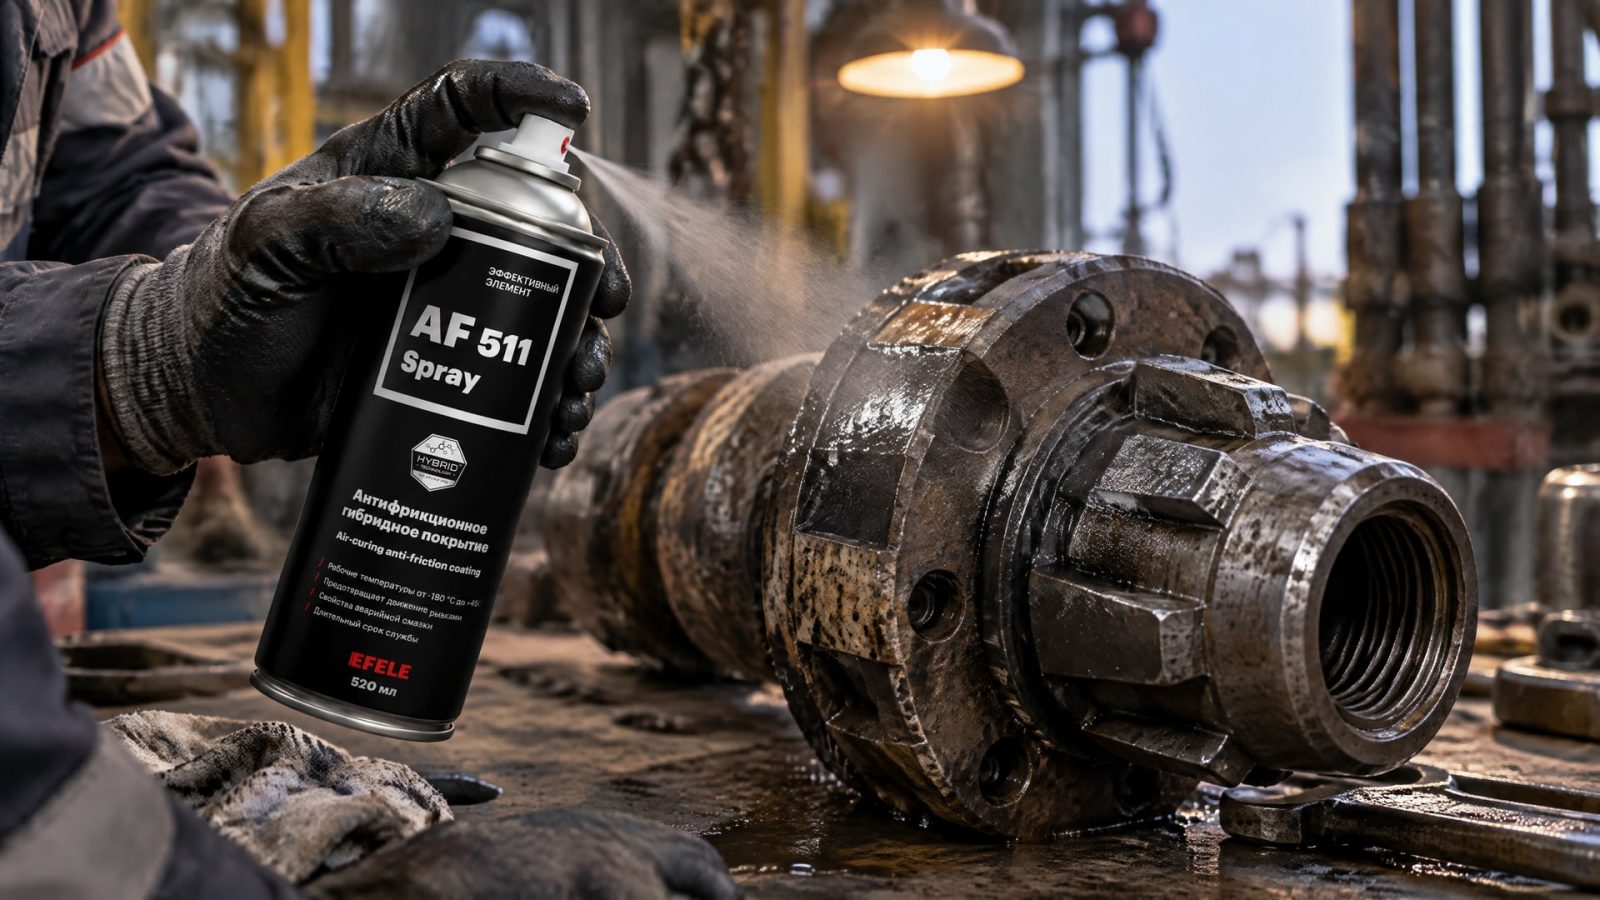
Если смазочный материал в рабочей зоне вымывается или не обеспечивает нужных свойств в конкретном режиме, значение подготовки поверхности и выбора сухого покрытия возрастает. При этом предварительное фосфатирование может усилить адгезию и защиту, но результат зависит от соблюдения всей технологической последовательности.
Для нефтедобывающего оборудования после предварительного фосфатирования применяют антифрикционное сухое покрытие EFELE AF-511 Spray. Его используют, когда требуется сочетать сухую смазку с защитой от коррозии в широком диапазоне температур. При выборе такого решения все равно учитывают состояние поверхности и своевременность нанесения: покрытие не компенсирует коррозию, возникшую из-за длительной паузы после фосфатирования.
Оценивать систему следует на детали или узле, который отражает реальные условия работы. Для производственной спецификации полезно отдельно зафиксировать требования к адгезии и коррозионной стойкости, а также методику контроля. Если технология предполагает цинковое покрытие, проверяют допустимость фосфатирования по применимому стандарту или соглашению сторон. Для антифрикционного слоя оценивают результат совместной работы всех покрытий, а не только характеристики одного материала.
Дополнительная обработка в ряде отраслевых документов связывается с повышением коррозионной стойкости примерно на 10-15%. Это значение не следует трактовать как гарантированный прирост от предварительного фосфатирования в любой системе: оно зависит от конкретной технологии и условий применения. Перед внедрением процесса результат подтверждают испытаниями, заложенными в техническое задание.
Как оценить коррозионную стойкость покрытия
Для контроля коррозионной стойкости в ряде нормативных документов применяют испытания в камере нейтрального соляного тумана по ГОСТ 9.308.
Такой метод позволяет проверить поведение покрытия в заданных условиях испытания, но сам по себе не дает универсального прогноза ресурса в любой рабочей среде. Результаты нужно интерпретировать с учетом материала основы, подготовки поверхности и состава защитной системы.
Для термодиффузионных цинковых покрытий ГОСТ Р 9.316-2006 предусматривает контроль, при котором не допускается ржавчина основного металла. Для оцинкованной стали и покрытий на ее основе дополнительно проверяют, допускает ли стандарт или техническая документация фосфатирование в конкретной технологической цепочке. В ISO 4998:2014 такая операция для тонколистовой стали с цинковым или цинк-железным покрытием оговорена по соглашению сторон.
В техническое задание целесообразно включить проверку адгезии и коррозионной стойкости после полного цикла обработки. Это позволяет оценить не только свойства верхнего слоя, но и качество его сцепления с фосфатированной поверхностью. При сравнении вариантов покрытия важно сохранять одинаковую подготовку и сопоставимые условия испытаний, иначе различия в результате могут быть связаны не с материалом, а с процессом.
Прохождение испытания в нейтральном соляном тумане не означает пригодность для любой эксплуатации. Если деталь работает во влажной или агрессивной среде, требования к проверке формируют с учетом именно этих условий. Так инженер получает данные для оценки конкретной системы, а закупщик может сопоставлять предложения по понятным критериям, не полагаясь только на общее обозначение «антикоррозионное покрытие».
Часто задаваемые вопросы
Повышает ли фосфатирование коррозионную стойкость покрытия?
Фосфатная пленка может повысить антикоррозионную защиту системы и улучшить адгезию последующего слоя. Однако сама по себе она не заменяет полноценное покрытие или консервацию. Итог зависит от типа фосфата, материала основы и соблюдения последовательности операций, поэтому свойства оценивают для всей системы.
Как фосфатирование влияет на коррозионную стойкость цинкового покрытия?
В ГОСТ Р 9.316-2006 предусмотрен тип термодиффузионного цинкового покрытия «цинковое с фосфатированием». Для тонколистовой стали с цинковым или цинк-железным покрытием ISO 4998:2014 допускает фосфатирование по договоренности сторон. Применимость этих положений проверяют для конкретного изделия и технологического процесса.
Можно ли наносить антифрикционное покрытие через несколько дней после фосфатирования?
Не следует считать длительную паузу безопасной без проверки технологии. Влага в воздухе может вызвать коррозию поверхности и ухудшить адгезию последующего слоя. Рекомендация - наносить антифрикционное покрытие в кратчайшие сроки, в идеале в течение нескольких часов, а интервал фиксировать в производственном маршруте.
Подходит ли один способ фосфатирования для нержавеющей и обычной стали?
Нет оснований автоматически переносить один режим обработки между разными материалами. Для нержавеющей стали требуются отдельные технологии и условия, а тип фосфатной пленки выбирают по задаче. Перед применением проверяют совместимость подготовки поверхности с основой и последующим покрытием.
Заключение
Предварительное фосфатирование способно повысить коррозионную стойкость покрытий за счет подготовки поверхности, улучшения адгезии и совместной работы слоев. Эффект зависит от типа фосфата, материала основы и времени до нанесения антифрикционного покрытия. Для цинковых покрытий дополнительно проверяют применимые требования стандартов и технической документации.
Следующий шаг для инженера - описать в технологической документации материал основы, тип фосфатной пленки, последовательность операций и критерии контроля. В техническое задание стоит включить проверку адгезии и коррозионной стойкости после полного цикла обработки, выбрав метод испытаний с учетом условий эксплуатации детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Фосфатирование и коррозия: как защитить резьбовые соединения из нержавеющей стали от задиров, используя правильные методы и материалы.
Выбирайте оборудование для нанесения покрытий на производстве: учтите требования к изделию, особенности процессов и стандарты безопасности.
Узнайте, как обеспечить скольжение резиновой прокладки по алюминиевой поверхности, восстановив анодный слой и выбрав подходящее покрытие.