
Фосфатирование и коррозия: как защитить резьбовые соединения из нержавеющей стали от задиров
Задиры резьбовых соединений из нержавеющей стали возникают, когда поверхности при затяжке сцепляются и повреждаются. Чтобы снизить риск, нужно проверить резьбу, обеспечить соосность деталей, затягивать крепеж медленно и равномерно, а перед сборкой нанести совместимую смазку или антизадирный состав. Фосфатирование может быть частью защиты поверхности, но само по себе не заменяет смазку и правильный монтаж.
Инженерам и техническим специалистам важно различать антизадирную обработку и защиту от коррозии: эти задачи связаны, но не совпадают. Закупщику при выборе состава стоит сверить его совместимость с материалом, рабочей средой и температурой, а для прогнозируемого момента затяжки проверить наличие данных по ISO 16047. Ниже разобраны причины заедания, роль фосфатирования и практические способы защиты резьбы.
Почему возникают задиры резьбовых соединений из нержавеющей стали
Задир, или galling, - это заедание и абразивно-адгезионное повреждение резьбы.
При затяжке контактирующие поверхности сцепляются, а металл переносится с одной стороны соединения на другую. Повреждение может быстро нарастать: локальный перенос металла увеличивает сопротивление вращению и усугубляет разрушение поверхностей.
Нержавеющая сталь особенно склонна к такому сценарию. На ее поверхности есть оксидная пленка, которая при повреждении открывает металл. Контактирующие участки могут схватываться, особенно если детали изготовлены из одинаковых или близких материалов. Поэтому обозначение «нержавеющая» не означает, что крепеж защищен от заедания.
На риск влияют несколько факторов:
высокий коэффициент трения и выделение тепла при затяжке;
одинаковые материалы сопряженных деталей;
шероховатость, загрязнение, заусенцы и повреждения резьбы;
перекос деталей и высокая скорость вращения при монтаже.
Сочетание этих условий опаснее каждого фактора по отдельности. Например, загрязненная резьба или заусенец увеличивают трение, а быстрая затяжка добавляет нагрев. Поэтому при осмотре стоит оценивать не только марку стали, но и состояние резьбовой пары, чистоту деталей и способ сборки.
Замена одной аустенитной марки на другую не дает гарантированной защиты. В частности, сочетание A2 и A4 само по себе не исключает схватывания: обе марки относятся к аустенитным сталям. Если соединение склонно к задирам, одного изменения материала пары может оказаться недостаточно. Нужен комплекс мер, включающий подготовку поверхностей, смазку и контроль монтажа.
Как снизить риск заедания при сборке
Защиту резьбы от задиров начинают до нанесения смазки.
Перед сборкой проверьте, нет ли на деталях загрязнений, заусенцев и видимых повреждений. Затем убедитесь, что крепеж входит без перекоса. Поврежденная или неправильно совмещенная резьба создает дополнительное трение, поэтому затяжка с усилием не исправляет дефект, а может ускорить его развитие.
Затягивайте соединение медленно и равномерно. Высокая скорость вращения повышает нагрев контактирующих поверхностей, а значит, и вероятность схватывания. При возможности выбирайте катаную резьбу вместо нарезанной: катаная поверхность обычно более гладкая и упрочненная. Крупная резьба также предпочтительнее мелкой, поскольку у нее больше допуск и она лучше переносит ошибки монтажа.
Перед сборкой на резьбу наносят смазку или антизадирный состав. При выборе учитывают материал крепежа, условия эксплуатации и требуемую точность затяжки. Если нужен прогнозируемый момент, ориентируйтесь не на надпись «anti-seize» на упаковке, а на подтвержденные данные о коэффициенте трения.
Для измерения коэффициента момента затяжки и коэффициентов трения резьбовых соединений применяется ISO 16047. Наличие таких данных помогает оценить, как состав повлияет на трение в соединении и насколько предсказуемым будет результат затяжки. Если характеристик нет, не следует переносить параметры одного состава на другой только из-за их общего назначения.
Не пытайтесь компенсировать отсутствие смазки увеличением момента. Более сильная затяжка усиливает трение и нагрев, а также повышает риск повреждения резьбы. Если конструкция допускает выбор крепежа, учитывайте и тип стопорения: самонакладывающиеся стопорные гайки создают высокое трение и могут быть нежелательны в узлах, склонных к задирам.
Фосфатирование и коррозия: возможности и ограничения обработки
Фосфатирование связано с химическим взаимодействием поверхности металла с фосфатным раствором.
Такой процесс может использоваться как часть системы защитной обработки или подготовки поверхности. Однако из самого факта фосфатирования нельзя заключить, что резьбовое соединение будет защищено от коррозии или задиров в любых условиях.
Описан процесс обработки защитных покрытий при 120 °C в течение 30 минут. Эти параметры относятся к конкретному процессу из технического материала, а не к универсальному режиму фосфатирования резьбовых деталей. Их нельзя автоматически переносить на другой материал, конструкцию или технологическую линию. Для этого нужны требования к покрытию и режим обработки, подтвержденные для конкретного изделия.
В контексте нержавеющего крепежа важно разделять несколько задач: коррозионную стойкость, трение при сборке и предотвращение схватывания. Фосфатный слой может быть одним из элементов обработки поверхности, но имеющихся данных недостаточно, чтобы считать фосфатирование самостоятельным средством против задиров на резьбе из нержавеющей стали. Оно также не отменяет контроля чистоты, геометрии и способа затяжки.
При оценке защиты рассматривайте весь узел и среду, в которой он работает. Уточните, какую именно задачу должно решать покрытие: изменить свойства поверхности, повысить защиту от коррозии или уменьшить трение при сборке. Затем сверяйтесь со спецификацией обработки и данными по совместимости с материалом крепежа. Если требуется снизить риск задиров при монтаже, отдельно оцените необходимость смазки или антизадирного состава.
Как выбрать антизадирный состав для нержавеющего крепежа
При выборе состава для нержавеющей стали учитывайте материал резьбовой пары, температуру работы, условия окружающей среды и способ монтажа.
Универсального решения для всех соединений нет: смазка, подходящая для одной температуры или среды, может не соответствовать требованиям другого узла. Если соединение испытывает высокую тепловую нагрузку, температурные данные состава должны быть подтверждены для условий эксплуатации.
В материалах по антизадирным составам приведены ориентиры для отдельных типов продуктов: никель-графитовые составы рассчитаны на непрерывную работу при 870–1315 °C, медные - при 650–980 °C. Эти диапазоны относятся к соответствующим категориям составов в целом и не подтверждают рабочую температуру конкретного продукта. При подборе нельзя переносить указанные значения на любой состав с похожим названием или основой.
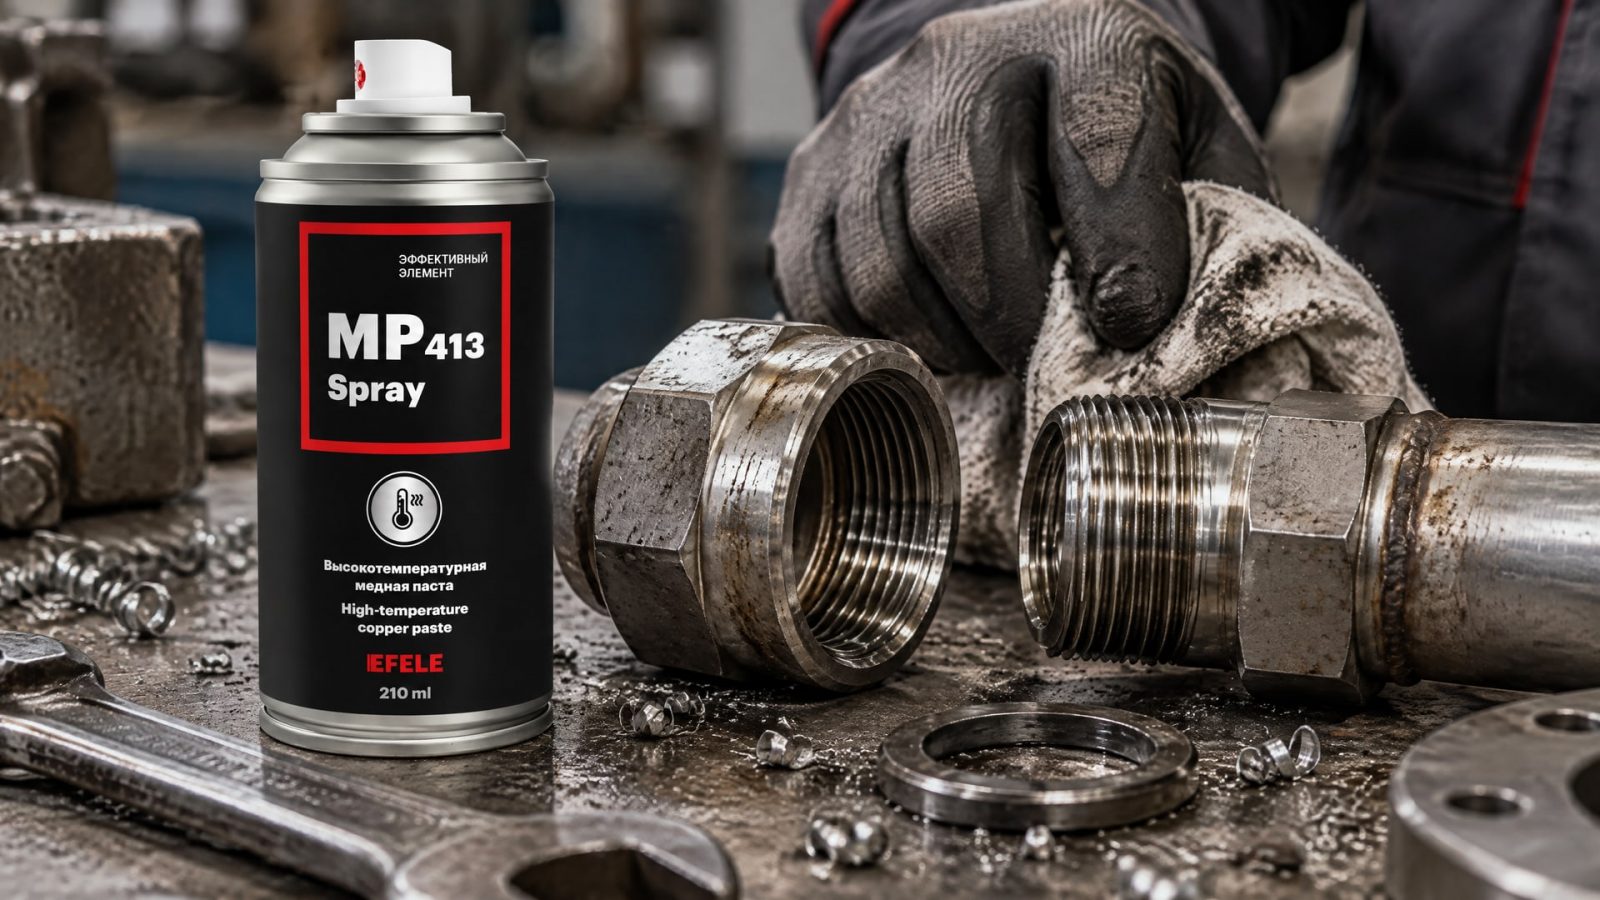
В узлах, где важны высокие температуры или агрессивная среда, инженеры также оценивают способ нанесения и обслуживания соединения. Для резьбовых соединений из нержавеющей стали в таких условиях в рабочем наборе средств может быть EFELE MP-413 Spray. Выбор медной пасты не отменяет проверки совместимости с материалами узла и сверки характеристик конкретного состава с технической документацией.
При необходимости прогнозировать момент затяжки запросите коэффициенты трения или данные испытаний по ISO 16047. Такой подход полезнее, чем выбор только по типу основы или общему обещанию защиты от заедания. Снабженцу важно получить документы, по которым можно сопоставить продукт с требованиями узла, а инженеру - проверить, как состав влияет на монтаж и последующую разборку.
Антизадирное покрытие и смазка: в чем разница
Антизадирное покрытие и паста решают сходную задачу разными способами.
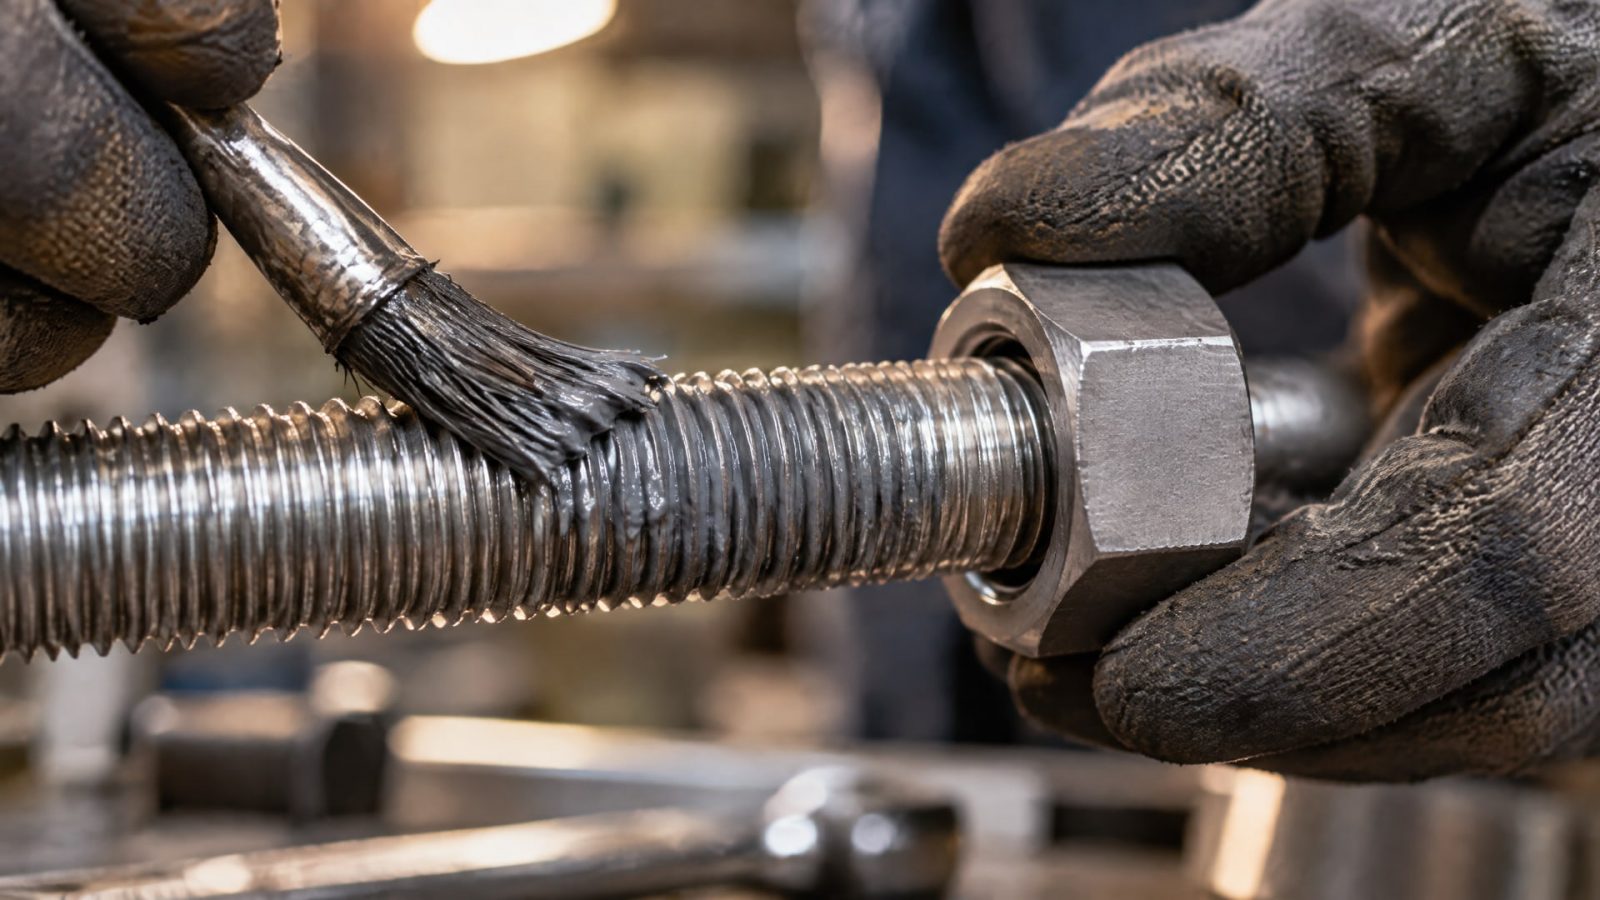
Пасту наносят на резьбу перед сборкой, тогда как покрытие формируют на поверхности как часть технологического процесса. Выбор зависит от конструкции крепежа, способа нанесения, условий эксплуатации и требований к обслуживанию. Это не взаимозаменяемые решения по умолчанию.
Если узел уже выпускается с покрытием, нужно учитывать его влияние на трение и сборку. Если покрытие наносят на производстве, важны параметры обработки и подтвержденные свойства полученного слоя. Для пасты важно соблюдать порядок нанесения и проверить, что состав подходит к материалу и среде. В обоих случаях требуются данные, относящиеся именно к выбранной технологии, а не только к общему классу материалов.
Для защиты резьбы от задиров и коррозии могут рассматриваться антифрикционные твердосмазочные покрытия MODENGY. Их уместность определяют по условиям узла и документации на конкретное покрытие: способу нанесения, совместимости с материалами и рабочей среде. Само название категории не подтверждает пригодность для любого крепежа или любой температуры.
Фосфатирование тоже может быть частью подготовки поверхности или системы защитных покрытий, но его не следует автоматически считать готовой альтернативой смазке. Чтобы сравнить варианты, задайте одинаковые критерии: риск заедания, требования к моменту затяжки, коррозионная среда, технология нанесения и возможность ремонта. Если данных по трению нет, сначала запросите их у поставщика или производителя покрытия, а не делайте вывод по одному только назначению продукта.
Контроль сборки и типичные ошибки
До монтажа проверьте состояние обеих резьбовых деталей, очистите их от загрязнений и убедитесь, что нет заусенцев.
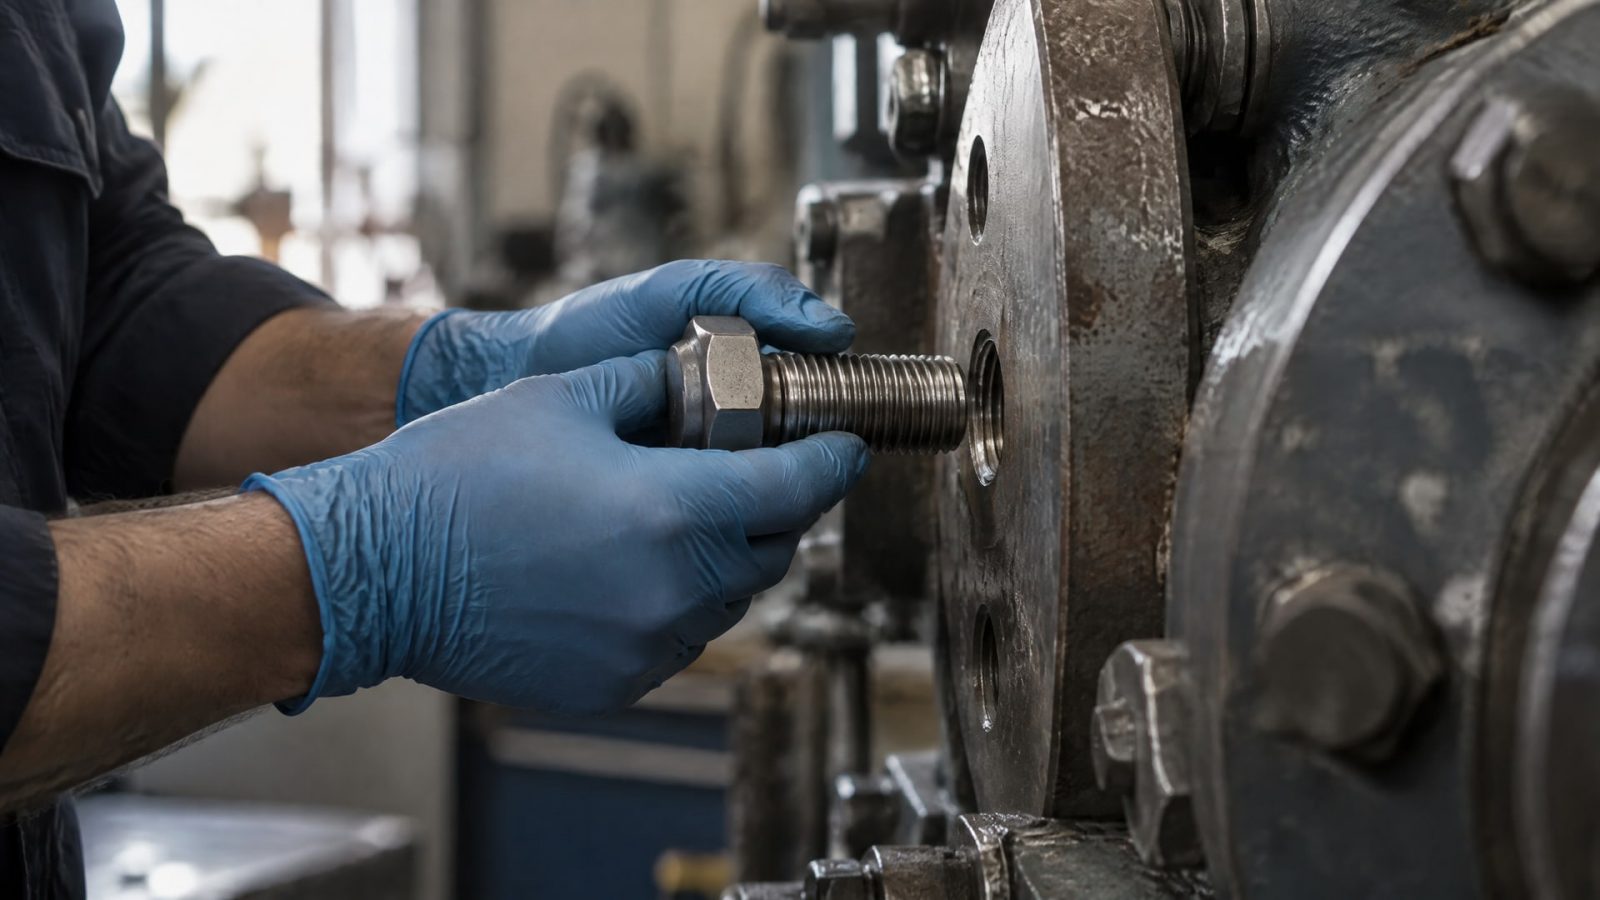
При сборке следите за соосностью и скоростью затяжки. Эти операции не требуют сложной обработки, но помогают убрать факторы, которые увеличивают трение и риск схватывания.
После выбора смазки или покрытия важно зафиксировать условия применения в технологической документации. Укажите, какой состав используется, как подготавливается поверхность и какие данные учитывают при затяжке. Для соединений, где момент должен быть прогнозируемым, запросите подтверждение коэффициентов трения по ISO 16047. Без таких сведений результат может отличаться от ожидаемого даже при одинаковом инструменте и крепеже.
Распространенные ошибки при работе с нержавеющей резьбой:
считать, что стойкость нержавеющей стали к коррозии автоматически исключает задиры;
полагаться только на смешение марок A2 и A4;
увеличивать момент затяжки, если соединение вращается туго;
выбирать состав только по надписи «anti-seize» без данных о трении и температуре;
считать фосфатирование универсальной защитой от задиров и коррозии.
Если при монтаже появляется необычное сопротивление вращению, не продолжайте затяжку с усилием. Проверьте соосность и состояние резьбы, исключите загрязнение и повреждения. Если причина связана с материалом пары, трением или условиями эксплуатации, пересмотрите технологию сборки и выбор защитного средства. Такой порядок помогает не маскировать дефект ростом момента, а устранить источник проблемы.
Часто задаваемые вопросы
Нержавеющая сталь не ржавеет, значит, задиров быть не должно?
Нет. Стойкость к коррозии и склонность к задирам - разные свойства. При затяжке нержавеющей резьбы оксидная пленка может разрушиться, после чего поверхности способны схватываться. На риск также влияют трение, нагрев, загрязнение, повреждения резьбы и сходство материалов пары.
Помогает ли фосфатирование от задиров и коррозии?
Фосфатирование может быть частью системы обработки или подготовки поверхности, но считать его универсальным решением нельзя. Оно не отменяет необходимость правильно подготовить резьбу, обеспечить соосность и подобрать смазку или покрытие. Эффективность конкретного процесса нужно оценивать по документации и условиям эксплуатации узла.
Можно ли просто сильнее затянуть заевшее соединение?
Нет. Увеличение усилия не устраняет причину заедания. Более высокий момент может усилить трение и нагрев, а также повредить резьбу. Если вращение затруднено, остановите сборку и проверьте соосность деталей, чистоту, заусенцы и состояние резьбы.
Как выбрать состав для защиты резьбы из нержавеющей стали?
Сопоставьте состав с материалом крепежа, температурой и рабочей средой. Если важен прогнозируемый момент затяжки, запросите данные о коэффициенте трения, в том числе по ISO 16047. Не переносите температурный диапазон общей категории на конкретный продукт без подтверждения в его документации.
Заключение
Задиры резьбовых соединений из нержавеющей стали возникают из-за сцепления поверхностей при затяжке. Риск снижают чистая и неповрежденная резьба, соосность, медленный монтаж и подходящий антизадирный состав. Фосфатирование может участвовать в обработке поверхности, но не заменяет смазку и контроль сборки, а его защитные свойства нужно подтверждать для конкретного процесса.
Следующий шаг для инженера - проверить состояние и тип резьбы, условия эксплуатации и требования к моменту затяжки, затем подобрать покрытие или смазку по техническим данным. Если важна повторяемость сборки, запросите подтвержденные значения трения по ISO 16047 и закрепите выбранную технологию в инструкции по монтажу.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте оборудование для нанесения покрытий на производстве: учтите требования к изделию, особенности процессов и стандарты безопасности.
Узнайте, как обеспечить скольжение резиновой прокладки по алюминиевой поверхности, восстановив анодный слой и выбрав подходящее покрытие.
Смазка резиновых уплотнений критически важна для их долговечности и эффективной работы. Узнайте, как выбрать подходящую смазку и обеспечить скольжение.