
Как выбрать пищевую смазку H1 для оборудования, работающего при постоянной мойке
На пищевых производствах оборудование часто подвергается интенсивной мойке - от локальной обработки моющими средствами до высоконапорной CIP-обработки при температуре 60–80°C. В таких условиях обычная пищевая смазка быстро теряет свои свойства, вымывается или деградирует. Выбор правильной смазки H1 с подтвержденной водостойкостью и стойкостью к вымыванию становится не просто желательным, а критически важным для надежности линий и безопасности продукта.
Статья поможет техническим специалистам и закупщикам разобраться, на какие параметры смотреть при подборе пищевой смазки для оборудования с постоянной мойкой, какие стандарты действительно гарантируют пригодность, и как избежать типичных ошибок при выборе.
Различие между NSF H1 и обычными пищевыми смазками
Термин «пищевая смазка» часто воспринимается как синоним безопасности, но в реальности это не так.
NSF H1 - это не просто обозначение, а регистрация допуска для смазок, которые могут случайно попасть в продукт в следовых количествах (до 10 mg/kg). Это право нужно заработать: смазка должна изготовлена на базовом масле, прошедшем одобрение для пищевого контакта, и пройти гигиеническое испытание.
Обычные пищевые смазки без NSF H1 могут использоваться только в зонах, где контакт с продуктом полностью исключен. Если же узел находится рядом с продуктовой зоной, рядом с конвейером или на линии упаковки, нужен именно H1-допуск. Разница в составе: базовое масло H1 - это белое минеральное масло, PAO, пищевые полиольные эфиры или пищевой силикон, тогда как обычные индустриальные масла для H1 не подходят.
ISO 21469 дополняет H1: это стандарт гигиенических требований к производству и безопасности смазки. Если смазка имеет обе отметки - NSF H1 и ISO 21469 - это означает, что производство соответствует стандартам, и состав прошел независимую проверку.
Почему водостойкость важнее, чем консистенция
Многие закупщики ошибочно считают, что чем гуще смазка (выше NLGI), тем лучше она держится при мойке.
На самом деле решающую роль играет тип загустителя, базовое масло, адгезия и сопротивление вымыванию. Смазка NLGI 2 может быстро смыться, если у нее низкий washout resistance, тогда как хорошо сформулированная NLGI 1 останется на месте.
Водостойкость проверяется в лаборатории: испытание показывает, какой процент смазки теряется после контакта с горячей водой и моющими средствами в условиях, близких к производственным. Для оборудования с постоянной мойкой нужны смазки, у которых этот показатель минимален - обычно не выше 5–10% потерь.
Адгезия (прочность крепления смазки к поверхности металла) - это второй ключевой параметр. Хорошая адгезия помогает смазке оставаться на шарикоподшипнике или уплотнении даже после воздействия водяной струи. Это особенно важно при CIP-мойке, где давление достигает 80–100 bar.
Режимы и условия мойки: от локальной обработки до CIP
Режим мойки определяет требования к смазке.
Мойка и дезинфекция оборудования на пищевом производстве может быть трех типов:
Локальная ручная мойка - обработка узла водой с моющим средством, щетка, протирание. Смазка может оставаться, она изолирована от прямого потока. Требования средние.
Автоматическая струйная мойка - оборудование обрабатывается под давлением 40–60 bar, температура 50–70°C. Смазка испытывает прямое воздействие. Требуется водостойкость и хорошая адгезия.
CIP-мойка (Clean-In-Place) - система автоматической мойки при 80–100 bar и 60–80°C, часто с циклирующим горячим раствором моющего средства или щелочи. Это максимально жесткие условия. Нужна смазка с выдающимися показателями по стойкости к щелочам, вымыванию и механической стабильности.
На пищевых производствах часто используется комбинация: например, линия фасовки проходит ежедневную CIP-мойку в конце дня, а отдельные узлы - локальную обработку. Это означает, что смазка должна выдерживать и горячую воду, и щелочные средства, и давление.
Параллельно с выбором смазки нужно проверить совместимость уплотнений и пластиков: многие эластомеры в пищевом оборудовании могут разбухнуть или ослабнуть при контакте с неподходящей смазкой. Проверьте TDS выбранной смазки на предмет совместимости с материалами узла.
Параметры смазки для мокрых зон: на что смотреть в техпаспорте
Когда вы изучаете техпаспорт (TDS) пищевой смазки H1, сосредоточьтесь на следующих параметрах:
NSF H1-регистрация и ISO 21469
Проверьте номер регистрации H1 - он должен быть указан явно. Если в каталоге написано только «food grade», это недостаточно. NSF и производитель публикуют списки зарегистрированных смазок; номер должен быть проверяем. Также ищите отметку о сертификации ISO 21469.
Water washout (ASTM D1264)
Это процент потери смазки после контакта с горячей водой. Для оборудования с постоянной мойкой нужны смазки с washout не выше 5–10%. Если производитель не указывает этот показатель в TDS, попросите его - это обязательная информация.
Тип загустителя
Алюминиево-комплексные смазки NLGI 2 часто выбирают как универсальный вариант: они хорошо показывают водостойкость, высокую температуру каплепадения и совместимость с уплотнениями. Литиевые смазки менее водостойки и не рекомендуются для постоянной мойки.
Температурный диапазон
Для пищевого оборудования нужна смазка, работающая в диапазоне минимум -10…+100°C или шире. Если оборудование стоит в холодильной камере или рядом с источником тепла, диапазон может быть иной.
Адгезия (ASTM D4170)
Показывает, как долго смазка остается на месте после контакта с водой. Для мокрых зон нужна хорошая адгезия.
Совместимость с уплотнениями
Смотрите раздел TDS про совместимость с резиной и пластиком (например, NBR, EPDM, PTFE). Несоответствие - частая причина утечек и отказа узла.
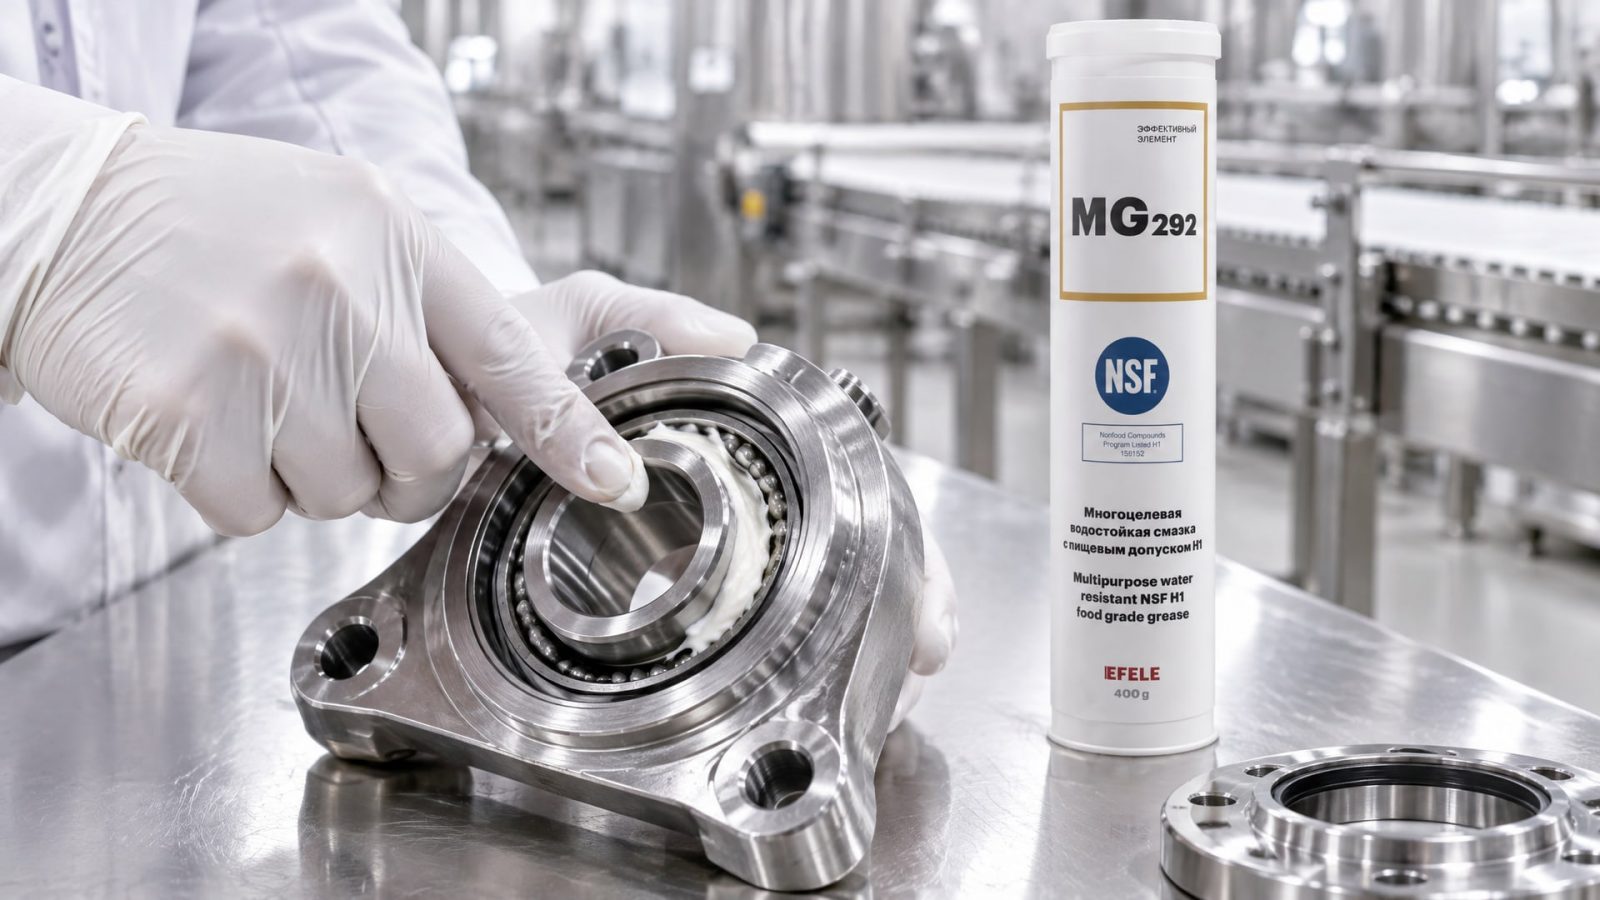
Для высоконагруженных узлов, подверженных частой мойке и перепадам температур, рекомендуется использовать EFELE MG-292, которая обладает отличной водостойкостью, стойкостью к щелочным средам и пищевым допуском NSF H1. Эта смазка специально разработана для условий с интенсивным воздействием воды и сохраняет свои свойства при циклических CIP-мойках.
NLGI и консистенция: универсальный выбор для пищевого оборудования
NLGI (класс консистенции пластичной смазки) - это не показатель качества, а мера вязкости.
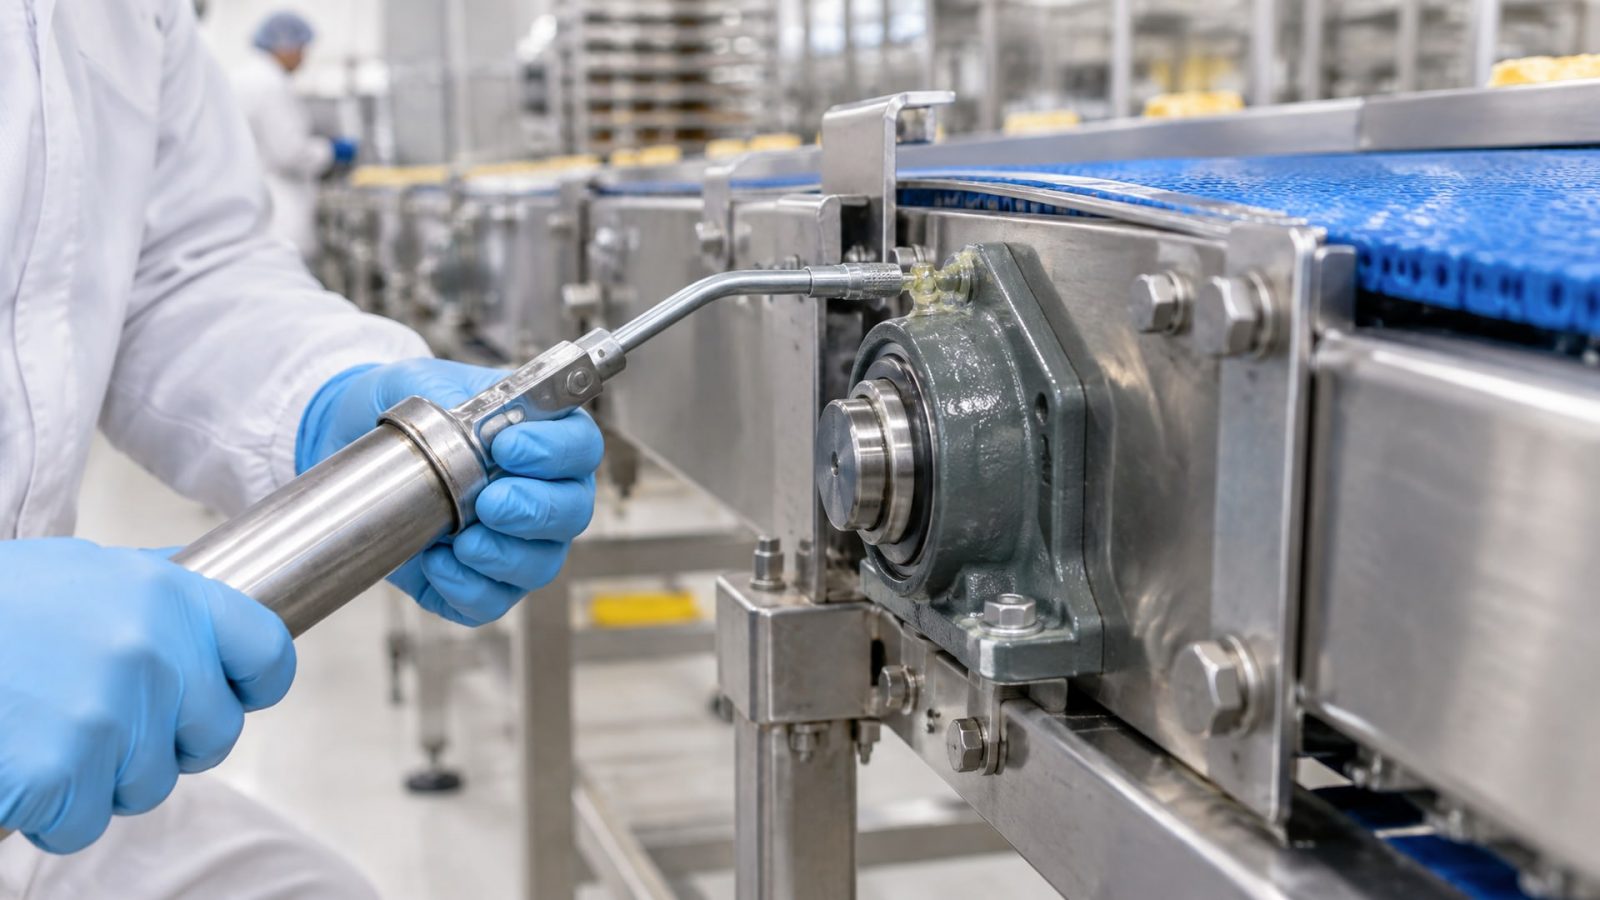
Для большинства узлов пищевого оборудования выбирают NLGI 1 или NLGI 2.
NLGI 2 - самый распространенный. Подходит для: - Шарикоподшипников подающих и натяжных валиков. - Направляющих и скольжения по металлу. - Универсальных узлов в цехе при температуре выше 0°C.
NLGI 1 - более мягкая, нужна для: - Узлов с низкими скоростями и высокими нагрузками (прессы, тиски). - Автоматических систем подачи смазки. - Мест, где консистенция NLGI 2 слишком жесткая при холоде.
NLGI 00 встречается редко, в основном для очень мягких узлов или централизованных систем.
Выбор консистенции зависит не от названия узла, а от трех параметров: - Скорость вращения или перемещения. - Нагрузка на контакт. - Температура при работе и при мойке.
Например, для быстро вращающегося подшипника конвейера при комнатной температуре подойдет NLGI 2. Для того же подшипника в холодильной камере (-10°C) лучше выбрать NLGI 1 - она не загустеет. Для редуктора с высокой нагрузкой, но медленным вращением, может подойти NLGI 2, но нужна проверка по температуре.
Практика применения: минимальное количество и удаление излишков
Один из самых частых источников проблем - избыток смазки.
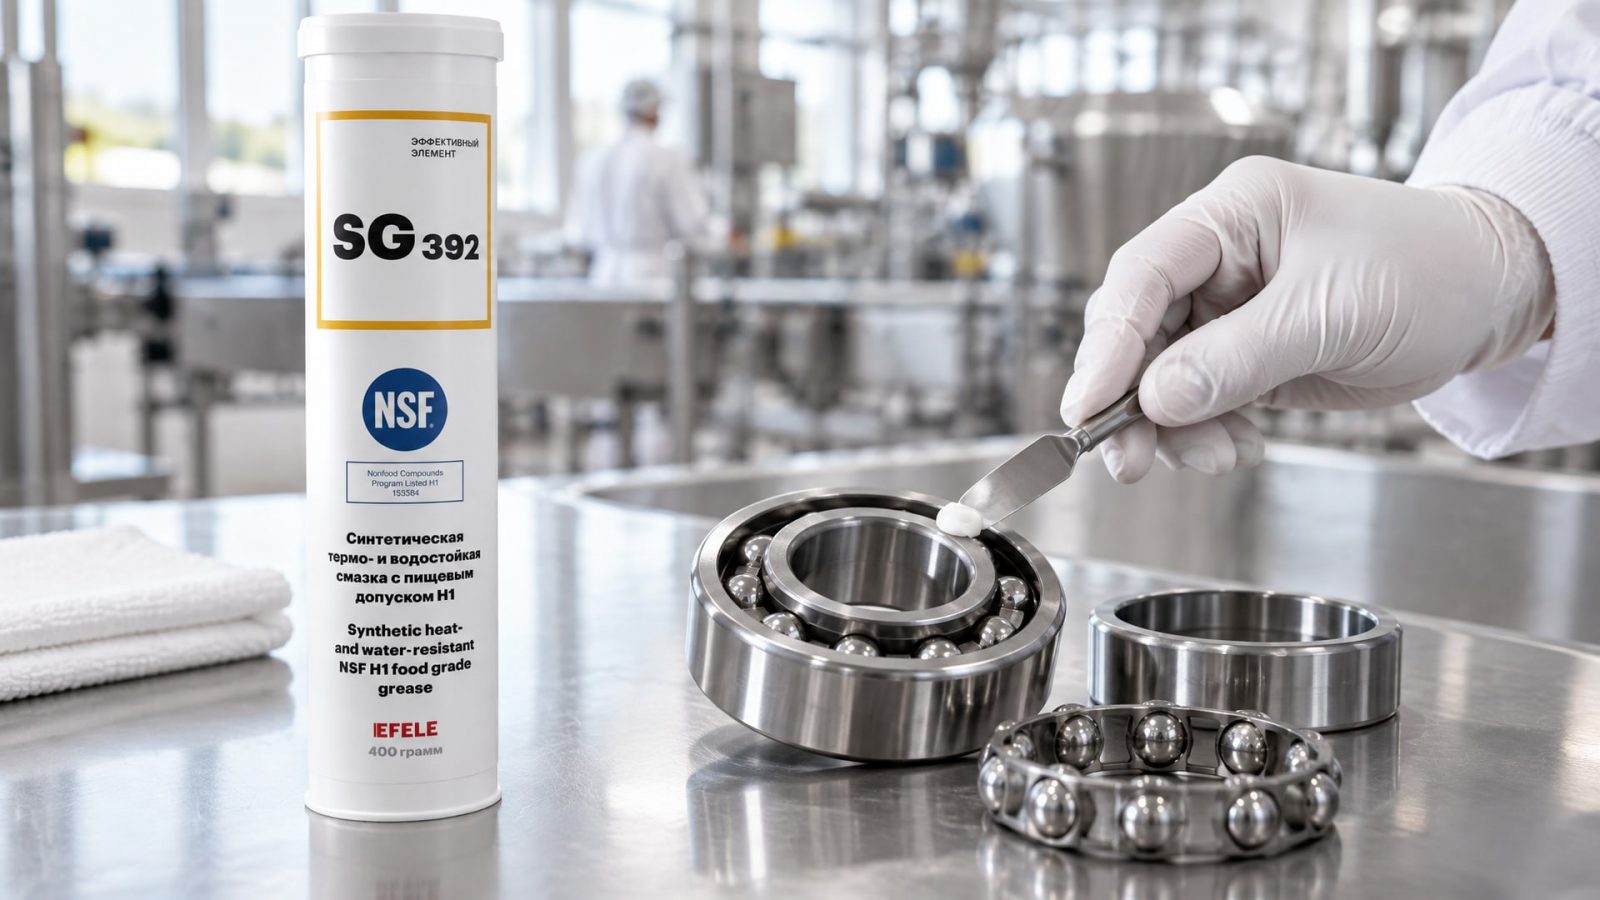
Распространено мнение, что если смазка пищевая с H1, то ее можно наносить толстым слоем. На самом деле стандарт NSF явно указывает: смазка должна применяться в минимальном количестве, необходимом для работы узла. Если смазка используется как антикоррозионная пленка или защита от воды, ее нужно смывать или вытирать до состояния, при котором она не может перейти в продукт.
При нанесении на подшипник используют правило: нанести тонкую пленку, прокрутить узел несколько раз, убрать видимые излишки чистой тряпкой. После сборки оборудования внешние капли смазки удаляют. В системах централизованной подачи используют дозирующие насосы - они подают ровно столько, сколько нужно.
При постоянной мойке избыток смазки становится врагом: он накапливается, образует липкий налет, собирает частицы, загрязняет окружающие поверхности. Плюс излишняя смазка легче вымывается и теряется, что снижает защиту узла.
В условиях высоких температур и частой мойки, например, для тестомесов или термоформовочных машин, оптимальным выбором станет EFELE SG-392, сочетающая термо- и водостойкость с пищевым допуском NSF H1. Ее формулировка позволяет минимизировать потери при CIP-цикле и сохранить защиту узла в диапазоне рабочих температур.
Проверка документов: как убедиться в пригодности смазки
Прежде чем заключить контракт с поставщиком, нужно проверить три вещи:
1. Действующая NSF H1-регистрация. NSF публикует список зарегистрированных смазок на своем сайте. Номер регистрации указан в сертификате и в TDS. Не полагайтесь на слова продавца - проверьте в открытой базе.
2. ISO 21469-сертификат. Это документ, выданный независимой лабораторией (часто нотифицированной). Он подтверждает, что смазка соответствует стандарту гигиенических требований. Сертификат должен быть в наличии у поставщика.
3. Техпаспорт (TDS) с результатами испытаний. На нем должны быть указаны: тип загустителя, базовое масло, температурный диапазон, NLGI, water washout (%), адгезия, совместимость с уплотнениями. Если какой-то параметр отсутствует, спросите его в письменном виде.
Если поставщик не может предоставить эти документы - это сигнал к осторожности. Законное пищевое производство обязано требовать от своих поставщиков полной документации.
Часто задаваемые вопросы
Чем отличается H1 от H2?
H1 допускает случайный контакт с пищей (до 10 mg/kg), поэтому может использоваться на оборудовании, рядом с которым работают с продуктом. H2 - это смазка для зон, где контакт с пищей полностью исключен, например для редукторов, расположенных вне цеха. Для оборудования на пищевой линии нужен именно H1.
Нужна ли специальная смазка для CIP-мойки или обычная H1 справится?
Обычная H1 может не справиться с условиями CIP: давление 80–100 bar, температура 60–80°C и щелочные среды требуют повышенной водостойкости и механической стабильности. При выборе смазки для CIP-зон смотрите на washout не выше 5%, совместимость с щелочами и обязательно проверьте, испытана ли смазка при высоком давлении.
Можно ли смешивать разные H1-смазки?
Смешивание не рекомендуется, даже если обе смазки - H1. Разные типы загустителя, базовые масла и пакеты присадок могут не совместиться, что приведет к ухудшению свойств смазки. Если нужно заменить смазку, рекомендуется сначала хорошо очистить узел.
Как часто нужно переносить смазку при постоянной мойке?
Это зависит от режима мойки и нагрузок на узел. При ежедневной интенсивной мойке смазку проверяют визуально каждую неделю: если видны следы вымывания или высыхания, наносят свежий слой. При мойке раз в несколько дней - каждые 2–4 недели. Точный интервал указывает производитель оборудования в инструкции по обслуживанию.
Что означает маркировка «food grade» без указания H1?
«Food grade» - это маркетинговое описание, а не стандарт. Оно не гарантирует NSF H1-допуск. Для безопасности нужна реальная регистрация H1 или сертификация ISO 21469. Проверьте документы: если их нет, смазка не подходит для мокрых зон пищевого оборудования.
Заключение
Выбор пищевой смазки H1 для оборудования с постоянной мойкой - это не просто вопрос безопасности продукта, но и вопрос надежности производства. Правильная смазка обеспечивает стабильную работу узлов, минимизирует простои на переналадку и чистку, и гарантирует соответствие HACCP-требованиям.
Главный критерий выбора - не красивый каталог, а документально подтвержденная NSF H1-регистрация, проверенная водостойкость (washout не выше 5–10%), адгезия и совместимость с уплотнениями. Для большинства узлов подойдет NLGI 1 или NLGI 2 на основе алюминиево-комплексного загустителя. Помните: минимальное количество смазки, внимательно проверьте техпаспорт и перед подписанием контракта убедитесь, что у поставщика есть все необходимые сертификаты. Это гарантирует, что оборудование будет работать безопасно и долго, даже в условиях ежедневной мойки и высокого давления.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать вал втулочный фиксатор по зазору и температуре, чтобы избежать ошибок при сборке узлов.
Биостойкость СОЖ: узнайте, почему эмульсия пахнет и как устранить проблему микробиологического поражения системы охлаждающих жидкостей.
Узнайте, как смазки H1 влияют на прохождение аудита HACCP, снижают химические риски и демонстрируют управление безопасностью.