
Как выбрать вал-втулочный фиксатор по зазору и температуре эксплуатации
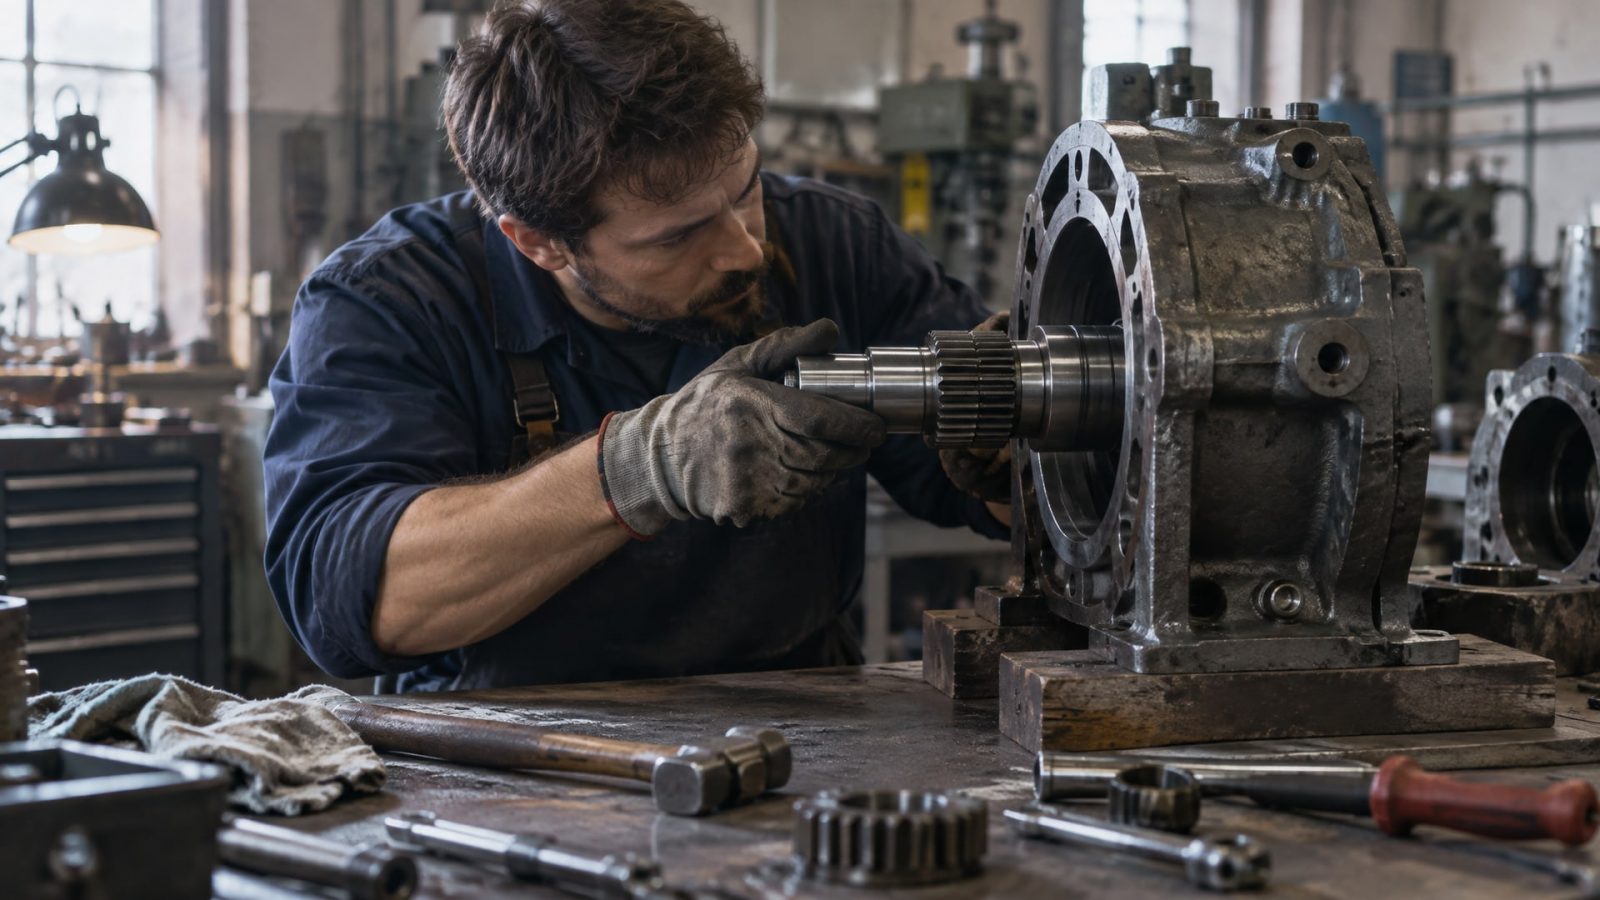
Вал-втулочный фиксатор - это анаэробный клей, который отверждается в замкнутом металлическом зазоре без доступа воздуха и надежно удерживает вращающиеся или неподвижные цилиндрические соединения. Правильный выбор фиксатора зависит от двух ключевых параметров: диаметрального зазора между деталями и максимальной температуры эксплуатации узла. Игнорирование этих факторов приводит к преждевременному выходу соединения из строя, вытеканию состава до отверждения или недостаточной прочности фиксации. Статья расскажет инженерам и закупщикам, как правильно подобрать фиксатор, избежав типовых ошибок при посадке подшипников, закреплении шкивов, штифтов и других узлов с цилиндрическими соединениями.
Почему зазор и температура решают все
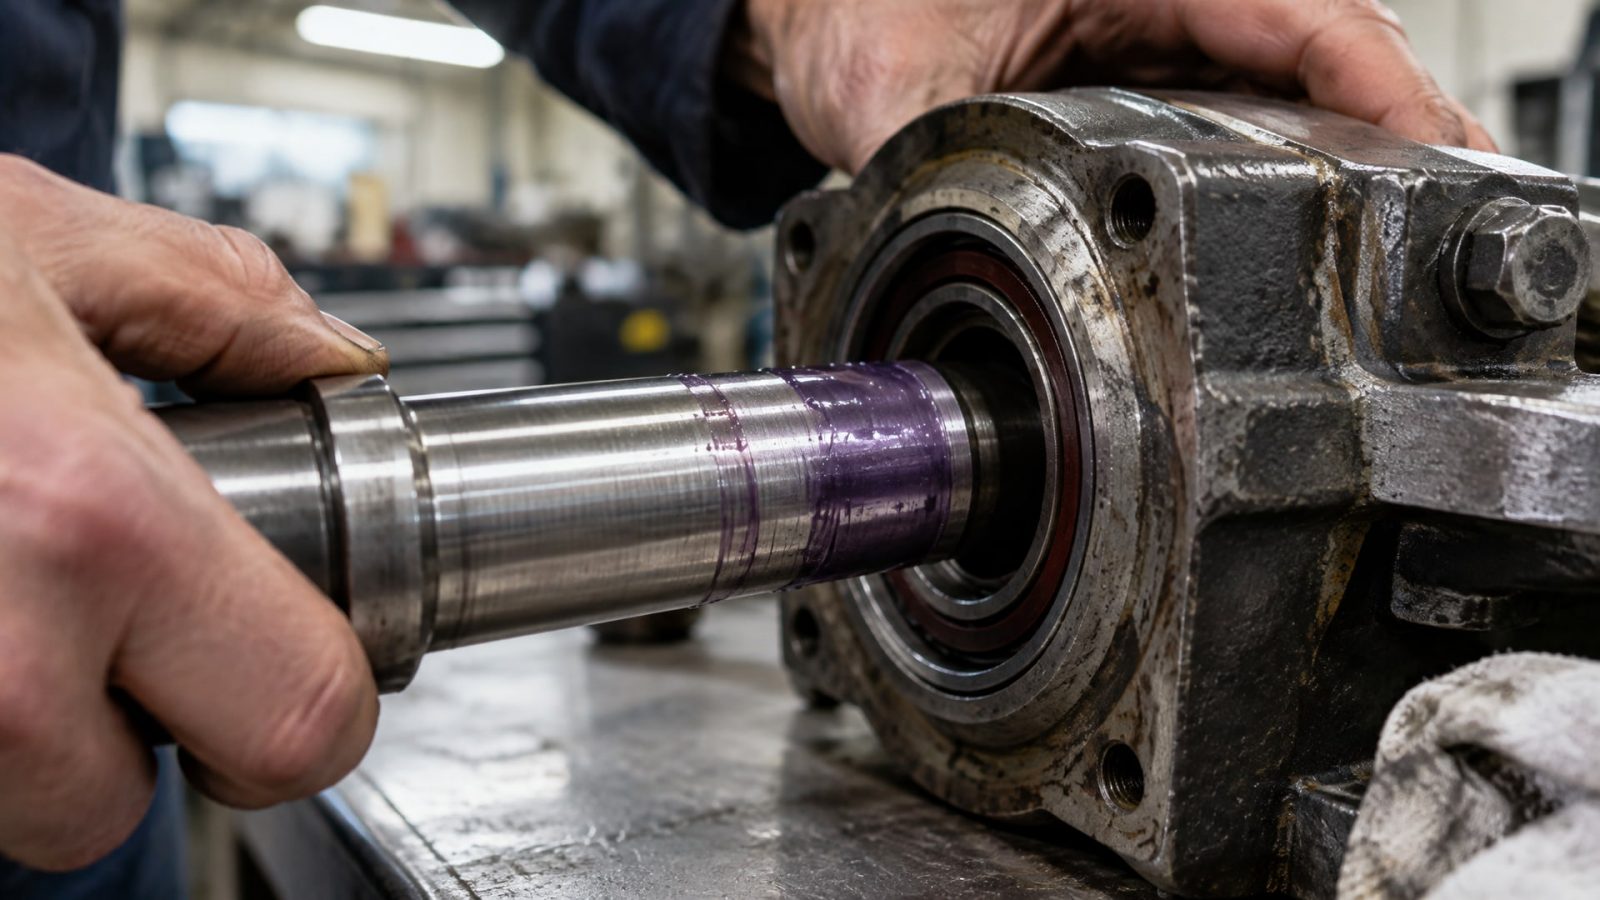
Анаэробные фиксаторы - это жидкие клеи, которые полимеризуются только в присутствии металла и отсутствии кислорода.
Размер промежутка между валом и втулкой прямо влияет на вязкость, которую нужно выбрать. Если состав слишком жидкий для большого зазора, он вытечет до отверждения; если слишком густой для плотной посадки, не заполнит микронеровности и оставит сухие участки, где не произойдет полимеризация.
Типовое распределение по зазорам выглядит так: малые зазоры 0,01–0,05 мм требуют низкой вязкости; средние 0,05–0,15 мм - средней вязкости; крупные 0,15–0,25 мм - высокой вязкости. Эти значения указаны в техописаниях и design-гайдах по retaining compounds и являются рекомендацией для плотных посадок на стали.
Температура эксплуатации определяет, будет ли полимер деградировать в процессе работы. Большинство стандартных анаэробных фиксаторов сохраняют прочность в диапазоне от -55 до +150°C. Если узел работает при 160–180°C (например, в редукторе, двигателе или горячем прессе), потребуется специальная термостойкая формула. Кратковременное воздействие температур до +200°C некоторые составы переносят, но это нужно проверять по техническому описанию конкретного продукта, а не предполагать универсальность всего класса.
Практическая таблица выбора фиксатора по зазору и температуре
| Диаметральный зазор | Рабочая вязкость | Диапазон температур | Область применения |
|---|---|---|---|
| 0,01–0,05 мм | Низкая | -55 до +150°C | Плотные посадки вала на подшипниках, втулках из мягких сплавов |
| 0,05–0,15 мм | Средняя | -55 до +150°C | Стандартные цилиндрические соединения в редукторах, электромоторах |
| 0,15–0,25 мм | Высокая | -55 до +150°C | Зазоры с допусками, соединения со слегка изношенными деталями |
| 0,05–0,15 мм | Средняя термостойкая | -55 до +180°C | Посадка подшипников, работающих при повышенной температуре, редукторы с нагревом |
| 0,15–0,25 мм | Высокая термостойкая | -55 до +180°C | Крупные зазоры в горячих узлах, печи, редукторы с интенсивным выделением тепла |
Выбор вязкости основан на том, чтобы состав заполнил всю полость без вытекания и обеспечил равномерное распределение адгезива по поверхности контакта. При малых зазорах лишний объем просто вытечет; при крупных - жидкий состав не удержится.
Стандарт ISO 10123 и сравнение удерживающей прочности
Испытания по ISO 10123 проводят на стальных цилиндрических образцах: штифт диаметром 6 мм вставляют в стальную втулку с контролируемым зазором, наносят фиксатор, дают отвердеть и затем измеряют максимальный момент, при котором штифт провернется или вырвется.
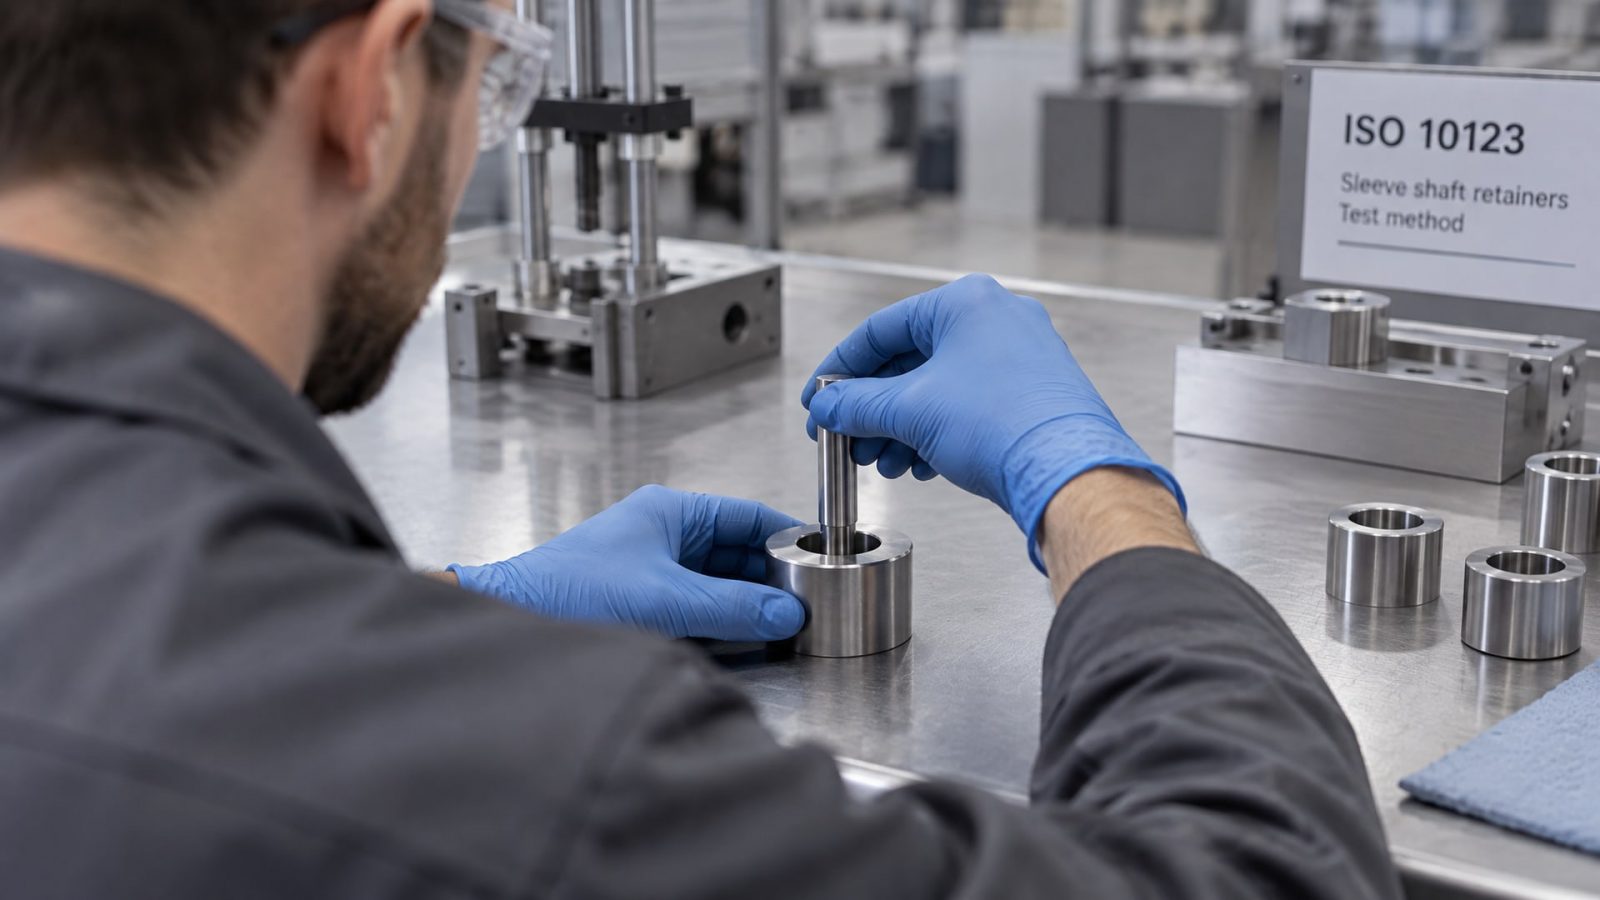
Этот стандарт используется производителями для сравнения прочности своих продуктов и позволяет инженеру выбрать состав с достаточной удерживающей способностью для конкретной нагрузки.
Однако ISO 10123 - это лабораторный тест на идеализированных образцах. В реальных узлах прочность зависит также от материала деталей (чугун, алюминий, пластик требуют разных подходов), чистоты поверхности, влажности, наличия масляных пленок и механических нагрузок (вибрация, удары, циклическое скручивание). Поэтому стандартные значения ISO 10123 служат ориентиром, но не заменяют проверку фиксатора на реальном узле или консультацию с техподдержкой поставщика.
Время фиксации и планирование процесса сборки
Большинство анаэробных фиксаторов начинают твердеть за 4–10 минут при комнатной температуре (22°C) на стали.
Эта фаза называется технологической фиксацией: штифт или вал уже не провернешь, и соединение можно использовать в легких режимах. Полное отверждение, при котором состав достигает максимальной прочности и хемически стабильности, требует 24 часа.
При планировании производства важно учитывать оба параметра. Если сборка идет в конвейер с жесткой тактовременем, нужно выбрать состав с достаточно быстрой фиксацией, чтобы не держать детали в зажиме долго. Если следующая операция требует высокой прочности (например, запрессовка подшипника в корпус сразу после фиксации вала), стоит дождаться полного отверждения или выбрать состав с улучшенной начальной прочностью. Некоторые производители указывают в TDS не только время фиксации, но и прочность в зависимости от времени выдержки (например, 50% прочности через 1 час, 90% через 8 часов).
Выбор для высокотемпературных узлов и редукторов
Когда узел эксплуатируется при температуре выше 150°C, обычный фиксатор общего назначения может потерять прочность или начать вытекать из зазора.
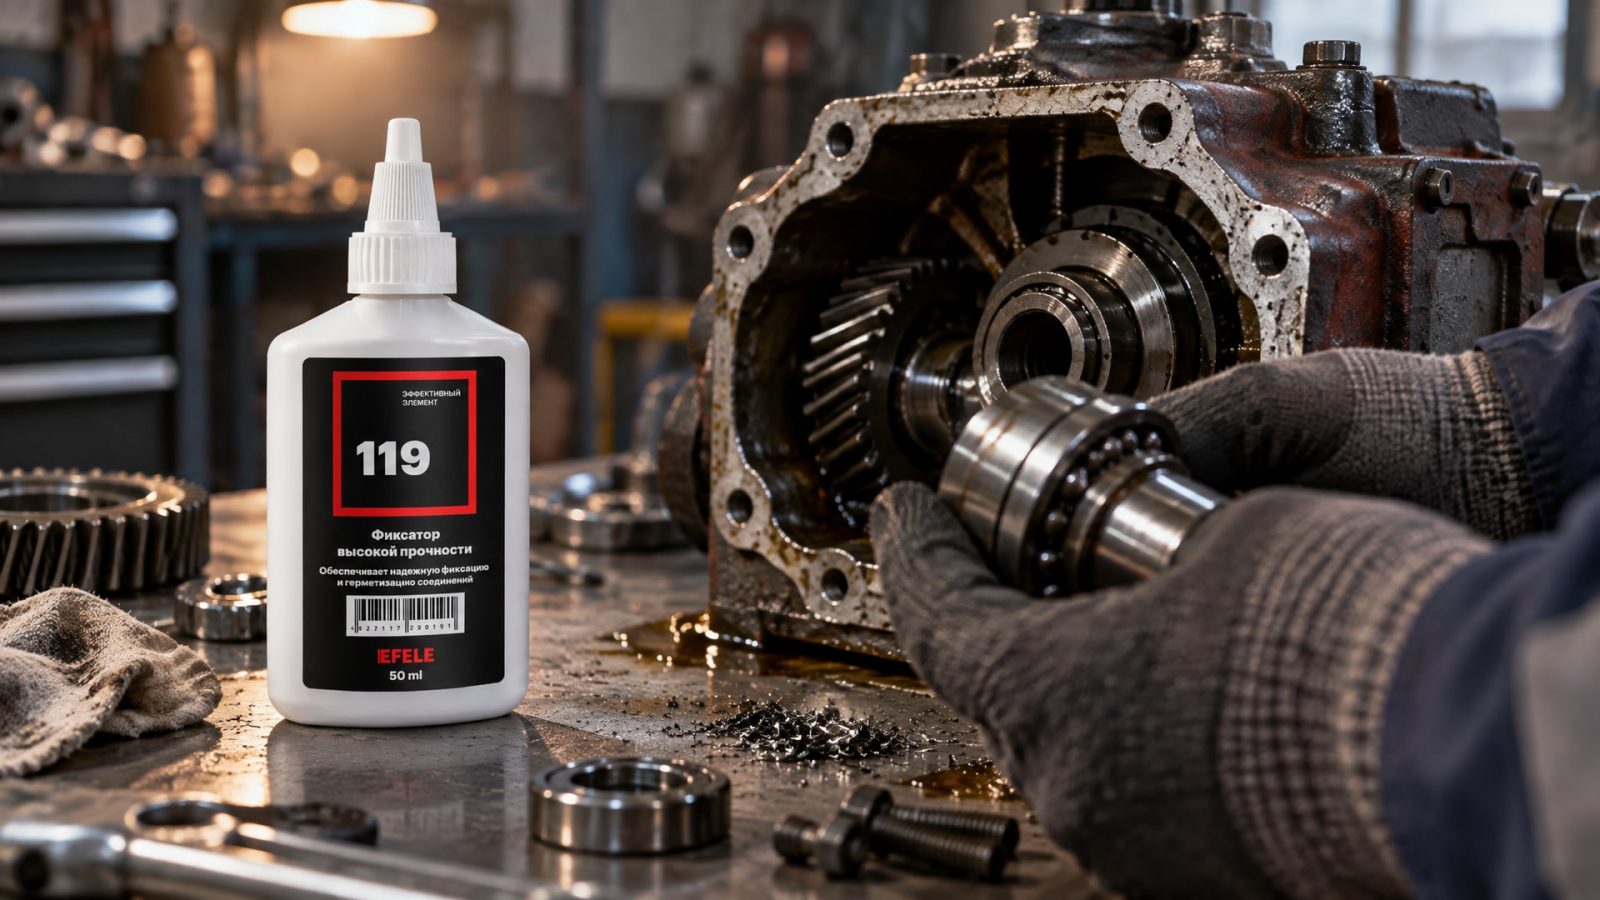
Термостойкие формулы сохраняют свойства до +180°C непрерывно и выдерживают кратковременные скачки до +200°C.
На практике такие температуры встречаются в редукторах с активным выделением тепла трения, в электромоторах высокой мощности, в узлах, расположенных рядом с печами или в горячих прессах. Если сомневаетесь, проверьте максимальную температуру масла в редукторе или рабочую температуру вала; часто она ниже, чем кажется на первый взгляд, - тогда стандартный состав подойдет.
Для высокотемпературных применений требуется не только термостойкая основа полимера, но и специальные наполнители и пластификаторы, которые замедляют окисление и сохраняют гибкость пленки при нагреве. EFELE 119 разработан именно для таких условий: он заполняет зазоры до 0,25 мм и работает в диапазоне -55 до +180°C, что покрывает большинство промышленных сценариев с повышенной температурой.
Анаэробные фиксаторы для посадки подшипников: ключевые отличия
Подшипники требуют особого подхода.
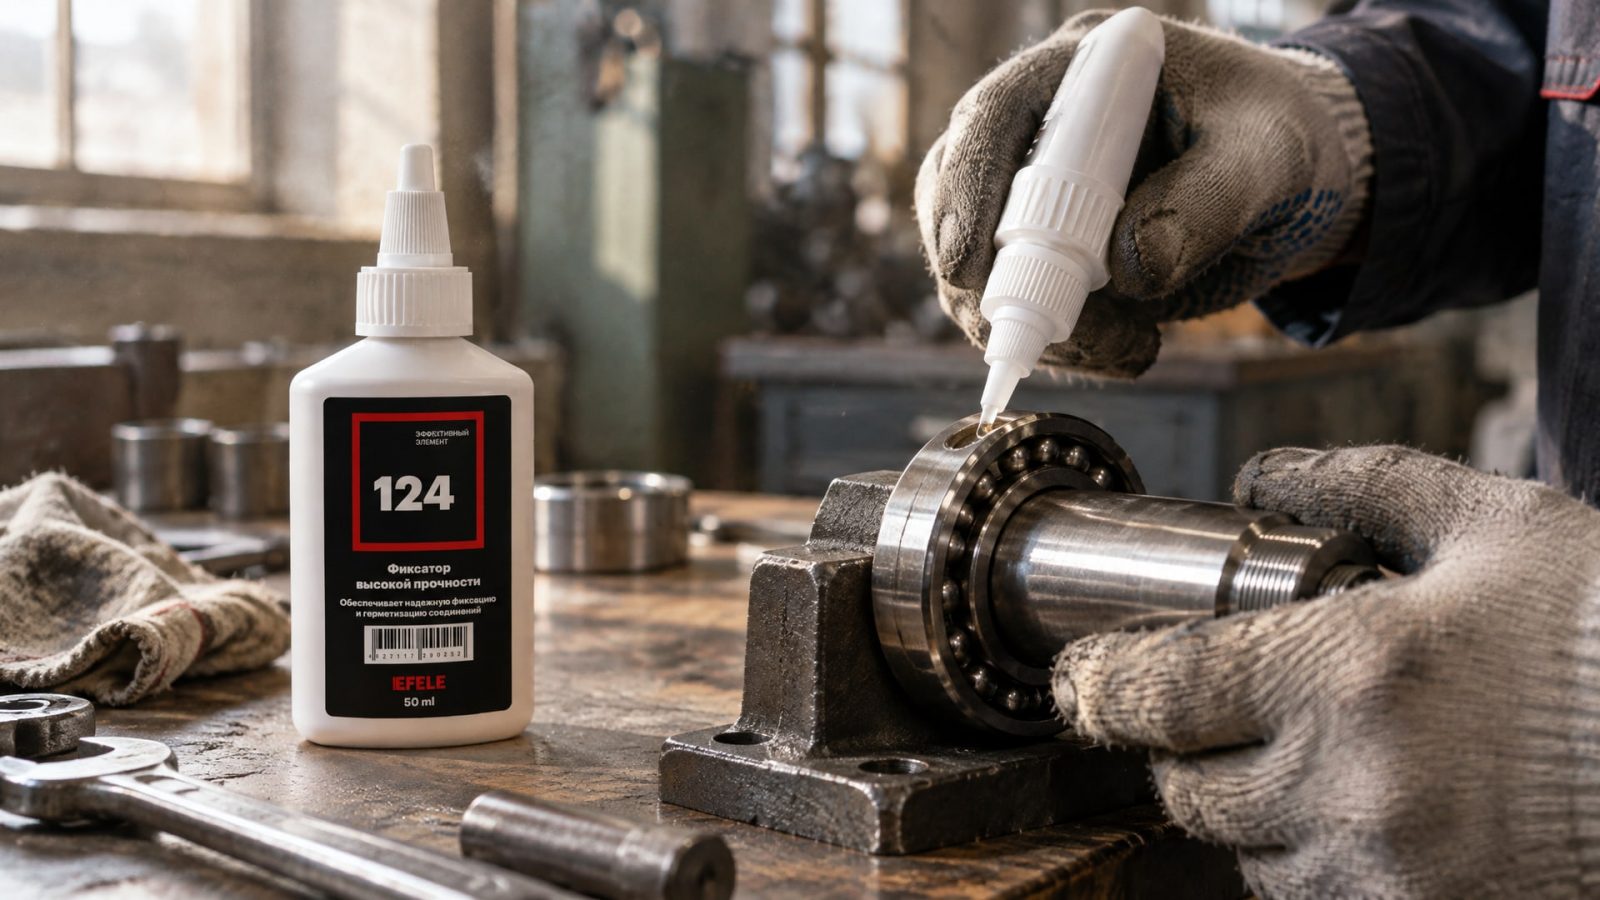
Они работают под нагрузкой, часто вращаются с высокой скоростью, и любая неплотность или люфт резко сокращает ресурс. Вал-втулочный фиксатор должен заполнить не только макрозазор между валом и внутренним кольцом подшипника, но и микронеровности поверхностей, чтобы не было "сухих" участков.
При посадке подшипника на вал нужно учесть допуск подшипника и допуск вала. Если допуск очень плотный (менее 0,02 мм), пространства для фиксатора может не быть; если есть люфт (0,05–0,15 мм), фиксатор заполнит его и предотвратит проворот. Здесь важна не только вязкость, но и адгезия - способность состава "прилипнуть" к стали и сохранять эту связь при вращении.
Для посадки подшипников с контролируемым малым зазором и требованием пищевого допуска EFELE 124 обеспечивает надежную фиксацию на зазорах до 0,15 мм и одобрен для применения на пищевых предприятиях, где возможен случайный контакт фиксированного узла с готовой продукцией.
Часто задаваемые вопросы
Если фиксатор заявляет заполнение зазора до 0,25 мм, он подойдет для любого меньшего зазора?
Теоретически да, но практически нет. Если зазор мал (0,02–0,05 мм), а состав предназначен для крупных зазоров, его вязкость будет слишком высокой, он плохо заполнит микронеровности и может оставить воздушные полости. Для каждого диапазона зазоров нужна соответствующая вязкость; это указано в техописании.
Что означает "фиксация за 4 минуты", если полное отверждение 24 часа?
Фиксация за 4 минуты - это время, за которое состав набирает достаточную прочность, чтобы деталь не провернулась под легкой нагрузкой. Это технологическая прочность. Полное отверждение за 24 часа означает достижение максимальной химической стабильности и прочности при высоких нагрузках и температурных циклах. Для нетребовательных узлов можно использовать детали через 4–10 минут; для критичных нужно ждать 24 часа.
Будет ли фиксатор работать, если узел нагреется до 180°C, если в техописании указано до +150°C?
Нет надежно. При температуре выше указанной в TDS материал начинает теплиться и может вытечь, потерять адгезию или начать текучесть. Если ваш узел работает или может работать при 160–180°C, используйте состав, рассчитанный именно на эту температуру. Стандартный фиксатор на +150°C - не подходит.
Какой фиксатор быстрее отверждается - для срочной сборки?
Скорость отверждения зависит от конкретного состава и указана в TDS. Большинство составов дают фиксацию за 4–6 минут; некоторые специальные составы - за 1–2 минуты. Однако быстрая фиксация не гарантирует быстрое полное отверждение. Если вам нужна полная прочность сразу, спросите у поставщика о быстроотверждаемых формулах или о возможности использовать катализатор (активатор), который ускоряет полимеризацию.
Чем отличается вал-втулочный фиксатор от герметика для подшипников?
Вал-втулочный фиксатор - это клей, задача которого удержать вал от проворота или втулку от смещения; его наносят на сухую поверхность перед сборкой. Герметик для подшипников - это смазка или пластичный материал, который герметизирует полость и одновременно снижает трение и нагрев. Это разные продукты с разными задачами; использовать один вместо другого неправильно.
Типовые ошибки при выборе и применении фиксатора
Ошибка 1: выбор только по названию продукта или бренду.
Название типа (например, "638") не говорит о зазоре и температуре, которые важны для вашего узла. Всегда смотрите техописание и проверяйте температурный диапазон и допуск на зазор.
Ошибка 2: предположение, что "более прочный" фиксатор лучше для любого случая. Более вязкий или "высокопрочный" фиксатор может не заполнить плотную посадку, оставив сухие участки и разрушив эффект фиксации. Подбирайте вязкость под зазор, а прочность - под нагрузку.
Ошибка 3: игнорирование температуры и выбор по одному критерию. Если узел нагревается до 160°C, стандартный фиксатор на +150°C не подойдет, даже если он очень прочный при 20°C. Проверяйте непрерывный рабочий диапазон, а не максимум.
Ошибка 4: применение фиксатора на грязную или мокрую поверхность. Анаэробные клеи требуют сухую и чистую поверхность; масло, ржавчина, пыль замедляют или полностью блокируют отверждение. Протрите детали перед нанесением.
Ошибка 5: ожидание полной прочности через 5–10 минут. Технологическая фиксация - не то же самое, что полное отверждение. Если нужна максимальная нагрузка сразу же, используйте быстроотверждаемые составы или дождитесь 24 часов.
Заключение
Выбор вал-втулочного фиксатора по зазору и температуре - это ключевой этап проектирования цилиндрических соединений в машиностроении и ремонте. Правильный подбор гарантирует надежную фиксацию, предотвращает преждевременный выход из строя и снижает количество брака на производстве. Используйте практическую таблицу по зазорам и вязкости, проверяйте температурный диапазон в техописании и не доверяйте только названию продукта.
Следующий шаг: определите точный диаметральный зазор вашего соединения (используя сведения о допусках деталей), максимальную рабочую температуру узла и нагрузки (момент, осевое усилие), затем подберите состав из таблицы выше или проконсультируйтесь с техподдержкой поставщика фиксатора. Если у вас есть сомнения в выборе или нужна помощь с подбором, обратитесь напрямую к представителю бренда - правильный фиксатор окупится надежностью и долговечностью вашего оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Биостойкость СОЖ: узнайте, почему эмульсия пахнет и как устранить проблему микробиологического поражения системы охлаждающих жидкостей.
Узнайте, как смазки H1 влияют на прохождение аудита HACCP, снижают химические риски и демонстрируют управление безопасностью.
Узнайте, как влияние pH на СОЖ помогает предотвратить поломки инструмента и снизить затраты на производство.