
Как выбрать анаэробный фиксатор резьбы для предотвращения самоотвинчивания
Анаэробный фиксатор резьбы остается жидким на воздухе и полимеризуется только в зазоре между металлическими поверхностями, когда доступ кислорода ограничен. Это свойство позволяет материалу заполнить резьбовой зазор и предотвратить микроподвижки, которые вызывают самоотвинчивание от вибрации и температурных циклов. Правильный выбор фиксатора зависит не только от цвета, но и от класса прочности, размера резьбы, условий эксплуатации и частоты демонтажа.
Статья поможет техническим специалистам и закупщикам разобраться в критериях подбора, понять стандартные методы испытаний и избежать типичных ошибок при применении. Вы узнаете, как связать выбор фиксатора с вашей задачей и избежать ненужных затрат или отказов соединения в работе.
Что такое анаэробный фиксатор и почему он работает против самоотвинчивания
Самоотвинчивание возникает из-за циклических колебаний, которые ослабляют прижимное усилие болта или винта.
Микроподвижки в резьбе вызывают проскальзывание витков и постепенное ослабление затяжки. Анаэробный фиксатор работает по-другому, чем традиционные методы вроде контргаек или шайб - он не добавляет массу и не требует дополнительных деталей.
Механизм действия прост: молекулы фиксатора полимеризуются только в безкислородной среде, то есть в зазоре между витками резьбы. На воздухе состав остается жидким и не застывает преждевременно. Когда вы наносите его на резьбу перед сборкой, материал заполняет все микронеровности и зазоры. После отверждения образуется твердый полимер, который блокирует микроподвижки и передачу нагрузки от вибрации к витку резьбы. Таким образом, соединение становится стабильным даже при динамических нагрузках.
Использование фиксатора также герметизирует резьбу, предотвращая проникновение влаги, коррозии и загрязнений. Это особенно важно при работе с гидравлическими, пневматическими и масляными системами, где утечка или попадание грязи недопустимы.
Три класса прочности фиксаторов и как выбрать нужный
Анаэробные фиксаторы классифицируют по уровню прочности, который определяют по стандарту ISO 10964.
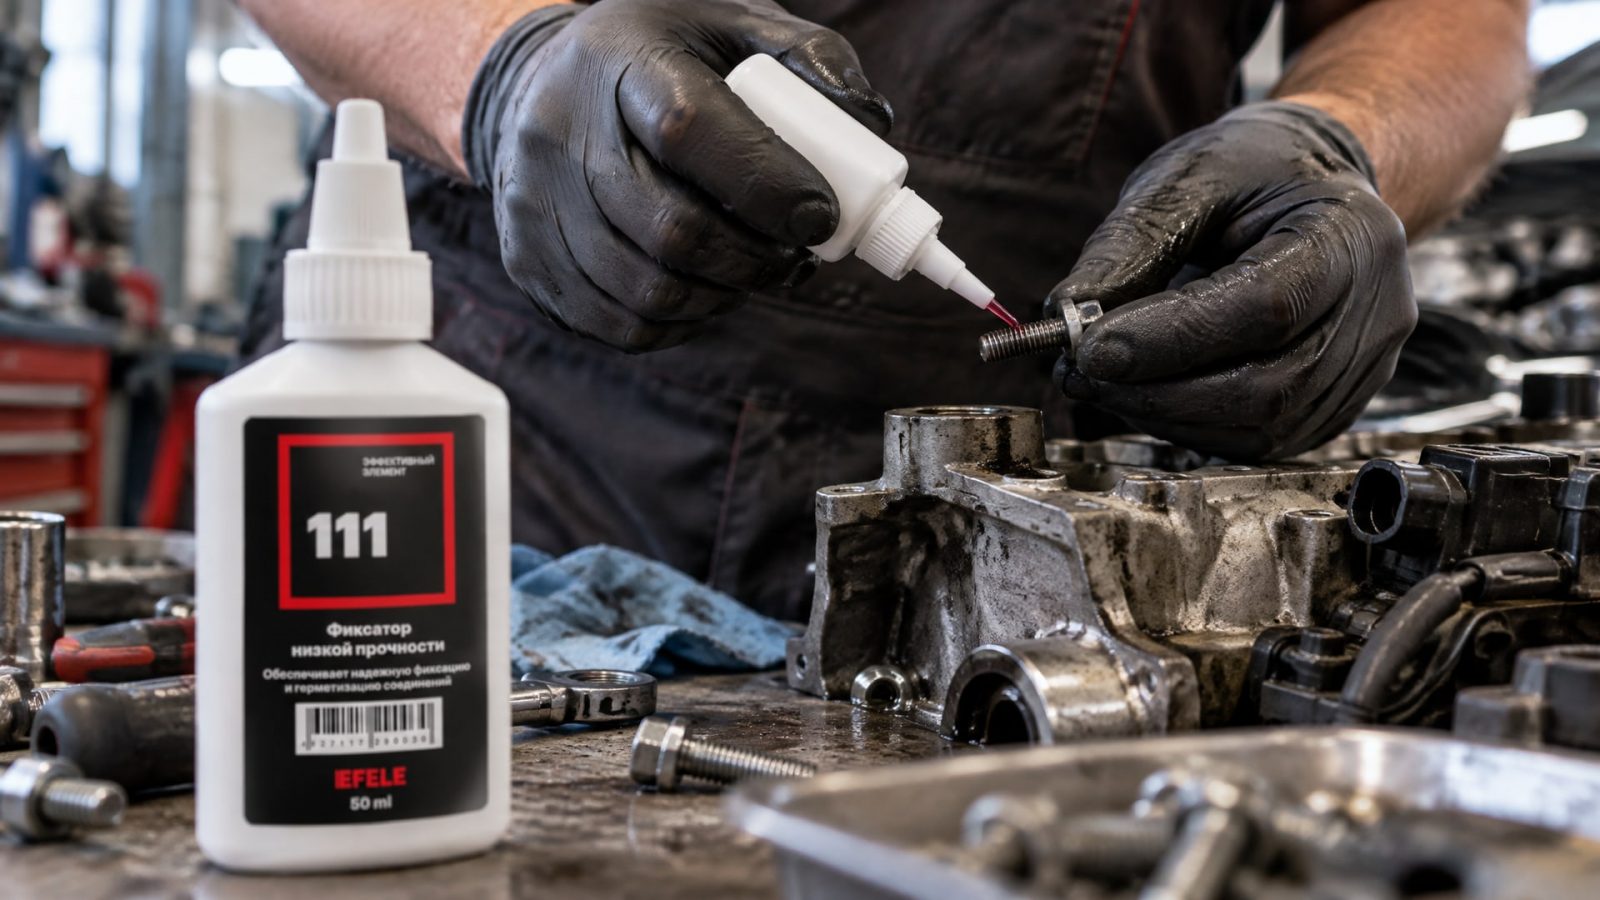
Этот метод измеряет момент срыва (breakaway torque) - усилие, необходимое для откручивания болта после полного отверждения фиксатора. Выделяют три основных класса.
Низкая прочность (разъемные фиксаторы): момент срыва обычно ниже 6 Н·м. Эти составы применяют для мелких резьб (M2–M6) и для соединений, которые часто разбираются при обслуживании или наладке оборудования. Демонтаж требует минимального усилия и стандартного инструмента. Такие фиксаторы обеспечивают надежность от микроподвижек и в то же время не усложняют ремонт. Для часто разбираемых соединений, где требуется низкая прочность фиксации, подойдет EFELE 111, который гарантирует удобный демонтаж без риска повреждения крепежа.
Средняя прочность: момент срыва в диапазоне 9–12 Н·м. Это универсальный класс для большинства промышленных применений, особенно для резьб M6–M20. Фиксатор этого класса хорошо держит соединение от вибрации, но позволяет разобрать его обычным инструментом во время планового ремонта или замены детали. Средняя прочность - оптимальный выбор, если вы не уверены в точном сценарии эксплуатации. Для соединений средней прочности, которые могут быть разобраны обычным инструментом, рекомендуется EFELE 113, обеспечивающий стабильность при вибрационных нагрузках.
Высокая прочность (неразъемные фиксаторы): момент срыва выше 25–33 Н·м. Эти составы создают практически постоянное соединение и рассчитаны на крупные резьбы и высокие динамические нагрузки. Демонтаж такого крепежа возможен только при нагреве (150–180 °C) или разрушением детали. Высокопрочный фиксатор выбирают только если соединение не планируется разбирать или разборка предусмотрена не чаще одного раза в несколько лет. В случаях, когда требуется максимальная прочность и соединение не планируется разбирать, следует использовать EFELE 115, обеспечивающий надежную фиксацию на весь срок службы узла.
Размер резьбы и выбор вязкости фиксатора
Вязкость фиксатора напрямую влияет на его способность заполнить зазор между витками резьбы.
Выбор вязкости зависит от диаметра болта и расстояния между витками.
Для мелкой резьбы (M2–M6) используют низковязкие жидкие составы. Узкий зазор между витками требует текучего материала с хорошей капиллярностью, чтобы фиксатор проник во все микротрещины и неровности. Слишком вязкый состав не заполнит зазор полностью и оставит пузырьки воздуха, что снизит эффективность. При нанесении достаточно одной тонкой капли на несколько витков.
Для средней резьбы (M6–M20) подходят универсальные составы со средней вязкостью. Они хорошо растекаются по резьбе и одновременно не вытекают из-под головки болта после установки. Зазор в этом диапазоне достаточен для того, чтобы фиксатор распределился равномерно.
Для крупной резьбы (от M20 и выше) и при наличии больших зазоров требуются более вязкие или пастообразные составы. Они не будут растекаться и вытекать из соединения при вертикальном или надголовном монтаже. Вязкие составы также лучше держатся на резьбе во время ожидания перед сборкой, особенно если болт установлен горизонтально.
Выбор вязкости связан и с типом соединения. Для сквозных отверстий, через которые фиксатор может вытечь, рекомендуют более вязкие составы. Для слепых отверстий можно применять более жидкие, так как материал не уходит вниз и остается в резьбе.
Температурные границы применения фиксаторов
Работающее соединение нагревается во время эксплуатации из-за трения, циклических нагрузок и окружающей среды.
Анаэробный фиксатор должен выдерживать эту температуру и сохранять прочность.
Стандартные составы рассчитаны на рабочую температуру до 150 °C. Это покрывает большинство задач в машиностроении, гидравлике и пневматике. Однако если узел нагревается выше, например при работе дизельного двигателя, редуктора или передачи, нужен специализированный высокотемпературный фиксатор.
Высокотемпературные версии выдерживают нагрев до 200 °C и даже выше. Они содержат особые полимеры и добавки, которые не теряют прочность при термоциклировании. Выбор по температуре критичен: если вы установите стандартный фиксатор в узел, который нагревается до 180 °C, полимер может размягчиться, и соединение потеряет фиксацию.
Также учитывайте минимальную температуру окружающей среды во время отверждения. Анаэробные фиксаторы полимеризуются медленнее при температуре ниже 15–20 °C. В холодных условиях время отверждения может увеличиться с нескольких часов до суток. Если сборка проводится на улице зимой, стоит выбрать состав с добавками-ускорителями или предусмотреть подогрев соединения после установки.
Подготовка поверхности: условие стабильной работы
Стабильность фиксации напрямую зависит от чистоты и состояния поверхностей.
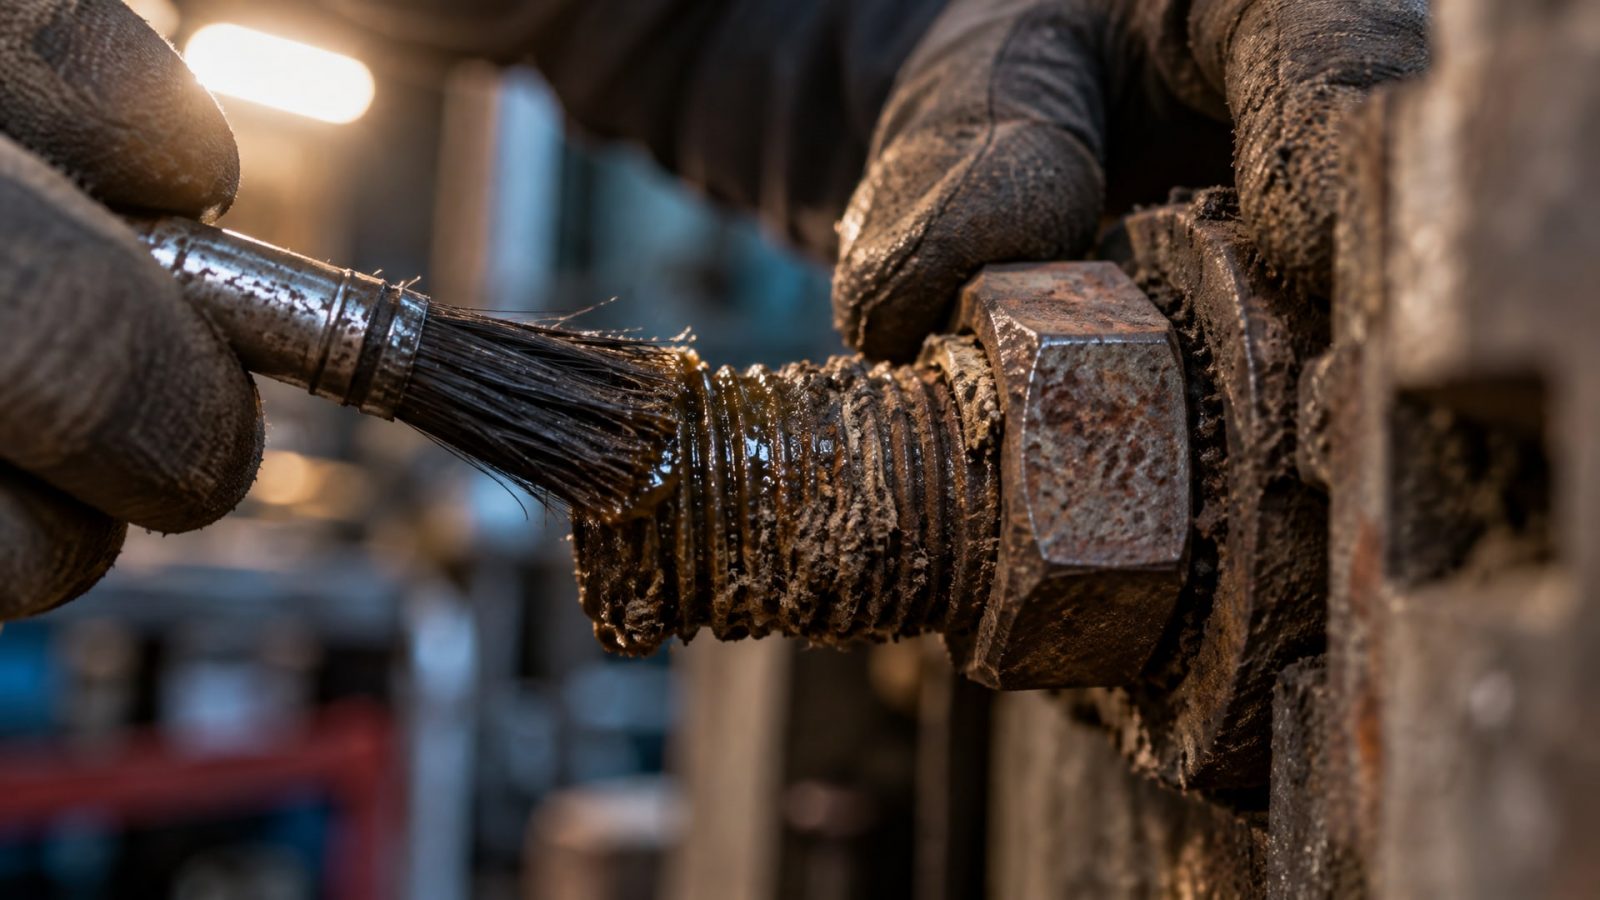
Это часто упускают при применении, а потом говорят, что фиксатор не сработал. На деле проблема в подготовке.
Поверхности должны быть чистыми - без пыли, окалины, грязи и остатков старого материала. Частицы загрязнений блокируют контакт полимера с металлом, создавая прослойку, которая не поддерживает полимеризацию. Используйте щетку или сжатый воздух, чтобы удалить крупные загрязнения.
Обезжирение - второй обязательный шаг. Остатки масла, пластических смазок и технических жидкостей препятствуют полимеризации. Анаэробные молекулы ищут свободный металл; если поверхность покрыта маслом, полимеризация либо не начнется, либо будет очень медленной и неполной. Используйте чистые тряпки, смоченные спиртом или ацетоном, или специальные обезжириватели. Протирайте до тех пор, пока тряпка остается сухой.
Сухость - третье условие. Влага, конденсат или остатки жидкости на резьбе замедляют отверждение и могут привести к неполной полимеризации. Особенно это критично в холодных или влажных цехах. После обезжирения дайте резьбе высохнуть несколько минут на воздухе или используйте сжатый воздух.
Металлическая поверхность в хорошем состоянии - без ржавчины, окисления и глубоких царапин - обеспечивает лучший контакт с полимером. Окисленный или ржавый металл требует дополнительной очистки; иногда помогает легкая абразивная обработка.
Нанесение фиксатора: техника и типичные ошибки
Правильное нанесение определяет эффективность фиксатора.
Процесс зависит от типа резьбы и ориентации крепежа.
Для сквозных отверстий: фиксатор наносят на резьбу болта в зоне зацепления - обычно на 2–3 витка перед входом в отверстие. Если болт длинный, допустимо нанести состав в нескольких местах по его длине. Количество зависит от вязкости: низковязкие составы наносят в виде одной тонкой линии по спирали, более вязкие - точками.
Для слепых отверстий: несколько капель наносят по внутренней резьбе вниз к дну отверстия. Фиксатор не вытечет и равномерно распределится, когда вы вкручиваете болт. Для больших диаметров рекомендуют распределять состав по окружности резьбы, чтобы обеспечить равномерную фиксацию.
Типичная ошибка - нанести слишком много фиксатора. Лишний материал выступит из-под головки болта и затвердеет, затрудняя последующий демонтаж или создавая беспорядок. Излишки можно убрать чистой тряпкой сразу после нанесения, но лучше изначально дозировать правильно.
Вторая ошибка - нанести фиксатор на грязную или влажную поверхность. Результат непредсказуем: фиксатор может вообще не затвердеть или затвердеет частично, оставляя соединение незащищенным.
Часто задаваемые вопросы
Чем отличается анаэробный герметик от фиксатора резьбы?
Оба материала содержат анаэробные полимеры, но герметик акцентирует герметизацию (предотвращение утечек), а фиксатор - фиксацию (предотвращение самоотвинчивания). На практике часто используется одно вещество с двойной функцией - герметик-фиксатор. Отличие в составе: герметик более текучий и легче заполняет зазоры, фиксатор может быть гуще для удержания на вертикальной резьбе. Выбор зависит от приоритета: если главное - не вытекает жидкость, нужен герметик; если главное - не откручивается болт, нужен фиксатор.
Синий фиксатор всегда разъемный, а красный неразъемный?
Цвет - лишь визуальный код производителя, а не точный показатель прочности. Традиционно синий указывает на среднюю прочность, красный - на высокую, но исключений много. Нужно смотреть на класс прочности в паспорте (момент срыва по ISO 10964), а не полагаться только на цвет. Один производитель может обозначить средний класс синим, другой - желтым. При выборе сравнивайте цифры.
Какой фиксатор выбрать для резьбы M10?
Для M10 подходит универсальный фиксатор средней прочности с моментом срыва 9–12 Н·м. Это позволит надежно держать соединение от вибрации и одновременно разобрать его обычным инструментом при необходимости. Вязкость - среднего класса (текучий, но не растекающийся). Если соединение планируется часто разбирать, берите низкую прочность; если это практически постоянный крепеж, переходите на высокую.
Можно ли использовать один фиксатор для разных размеров резьб?
На практике да, но не оптимально. Универсальные фиксаторы средней вязкости и прочности работают на диапазоне M6–M20, но идеально - подбирать состав под конкретный диаметр и зазор. Слишком жидкий фиксатор для крупной резьбы может вытечь, слишком вязкий для мелкой - не заполнит зазор. Если вы закупляете для разных задач, имеет смысл держать два типа: один для мелких и средних резьб, другой для крупных.
Как проверить, что фиксатор правильно затвердел?
Полное отверждение анаэробного фиксатора происходит за 24 часа при комнатной температуре. Проверка: через 2–3 часа попробуйте слегка потянуть болт рукой - он не должен двигаться. Через 24 часа можно попробовать откручивать с инструментом (небольшой момент). Если болт откручивается без усилия, фиксатор не затвердел - проверьте чистоту поверхности, температуру и срок годности материала.
Заключение
Выбор анаэробного фиксатора резьбы - это не выбор по цвету, а выбор по классу прочности, размеру резьбы, температуре эксплуатации и сценарию обслуживания. Используйте стандарт ISO 10964 для сравнения данных между разными производителями, ориентируйтесь на момент срыва и правильно подготавливайте поверхность. Низкая прочность - для часто разбираемых соединений, средняя - для большинства промышленных приложений, высокая - для практически постоянных крепежей.
Ваш следующий шаг: определите класс прочности по сценарию обслуживания вашего оборудования, выберите фиксатор с нужной вязкостью для размера резьбы и температурным диапазоном, проверьте сертификат по ISO 10964, а потом тщательно подготовьте поверхность перед нанесением. Это гарантирует надежную фиксацию и предотвращение самоотвинчивания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку для низких температур, чтобы обеспечить бесперебойную работу фасовочного оборудования в холодных условиях.
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали, применяя комплексный подход к выбору фрез, режимов и охлаждения.
Узнайте, почему обычная краска не подходит для контакта с расплавом цинка и какие покрытия применяют для защиты оборудования.