
КПД червячного редуктора и снижение пусковых потерь с помощью АФП
Антифрикционное покрытие (АФП) помогает уменьшить трение в узлах привода, где на старте мешают сухое скольжение, приработка или эффект stick-slip. Это может снизить момент, необходимый для начала движения, но не меняет потери, обусловленные конструкцией червячной передачи, и не исправляет ошибку в выборе передаточного числа. Поэтому сначала определяют, где именно теряется момент, а затем решают, подходит ли покрытие для этого узла.
Статья полезна инженерам и техническим специалистам, которые анализируют КПД червячного редуктора и работу систем управления, а также закупщикам, которым нужно оценить технологию нанесения и требования к толщине покрытия. Разберем, от чего зависит КПД, в каких условиях АФП может помочь, как подготовить поверхность и почему допуски покрытия нужно согласовать с конструкцией детали.
КПД червячного редуктора: от чего он зависит
КПД червячного редуктора нельзя оценить только по типу передачи.
Один из основных факторов - передаточное число: по мере его роста угол подъема уменьшается, а потери от скольжения возрастают. Поэтому в червячной паре важны не только компактность и возможность получить большое передаточное число, но и то, насколько характеристики редуктора подходят конкретной системе управления.
Для червячных передач в целом приводят ориентировочный диапазон КПД 30-90%. При высоких передаточных отношениях он может снижаться до 30-60%. Значения из таблицы ниже показывают общие ориентиры для разных передаточных чисел, а не гарантированные характеристики любой модели.
| Передаточное число | Ориентировочный КПД |
|---|---|
| 5:1 | 85-90% |
| 10:1 | 78-85% |
| 20:1 | 68-78% |
| 30:1 | 58-72% |
| 40:1 | 52-65% |
При очень больших передаточных числах встречаются значения 40-60% и ниже. Для сравнения, у обычных зубчатых передач указывают КПД порядка 96-99%. Это не означает, что червячный редуктор всегда следует заменять: его выбирают, когда нужны компактность, большое передаточное число или самоторможение. Но при проектировании важно учитывать, что эти свойства не гарантируют высокой эффективности.
Почему табличного значения недостаточно
КПД конкретного редуктора зависит от его исполнения и условий эксплуатации. В каталогах отдельных моделей можно встретить расчетные значения 84-85%, но они относятся только к указанным типоразмерам и режимам. Переносить их на другую модель без проверки нельзя.
При подборе рассматривают передаточное число, угол подъема, нагрузку, температуру и смазочный режим. Если система не запускается или работает нестабильно, сначала выясняют, связан ли недостаток момента с потерями в червячной паре либо с трением в других интерфейсах привода. Только после этого оценивают, даст ли покрытие практический эффект.
Почему системе не хватает момента при запуске
Когда привод не начинает движение с ожидаемой нагрузкой, причина не обязательно сводится к одному параметру редуктора.
На пуск влияют потери в передаче, состояние трущихся поверхностей и качество приработки. В червячной паре значительную роль играет скольжение, а с ростом передаточного числа могут увеличиваться и потери на трение. Поэтому сначала сопоставляют требования системы с характеристиками редуктора и условиями его работы.
Важно различать низкий КПД и недостаток пускового момента. КПД показывает, какая доля переданной энергии сохраняется на выходе, а пусковой момент характеризует возможность начать движение при заданных условиях. АФП не повышает КПД до уровня обычной зубчатой передачи и не компенсирует неподходящее передаточное число. Его рассматривают как способ уменьшить трение в конкретных узлах, где существенны сухой старт, приработка или stick-slip.
Для первичной диагностики полезно проверить:
соответствует ли передаточное число задаче привода;
не обусловлены ли потери скольжением в червячной паре;
в каком состоянии находятся смазка и контактирующие поверхности;
не возникает ли stick-slip при начале движения;
есть ли в приводе другие фрикционные соединения, влияющие на запуск;
подходят ли температура и нагрузка для применяемого смазочного решения.
Самоторможение и компактность могут быть полезны для конструкции, но сами по себе не подтверждают, что редуктор обеспечит нужную динамику запуска. При этом изменение смазочного решения или нанесение покрытия следует оценивать в контексте всей системы: снижать трение нужно там, где оно действительно ограничивает запуск, не подменяя этим расчет передачи.
Если причина связана с геометрией или режимом работы червячной пары, первоочередная мера - повторно проверить подбор редуктора. Если же затрудненный старт возникает из-за трения на определенных поверхностях, можно рассмотреть АФП как дополнительное решение. Такой подход позволяет не ожидать от покрытия эффекта, который зависит от конструкции редуктора.
Как АФП снижает трение редуктора
АФП применяют для уменьшения трения, улучшения приработки, антизадирной защиты и аварийной смазки.
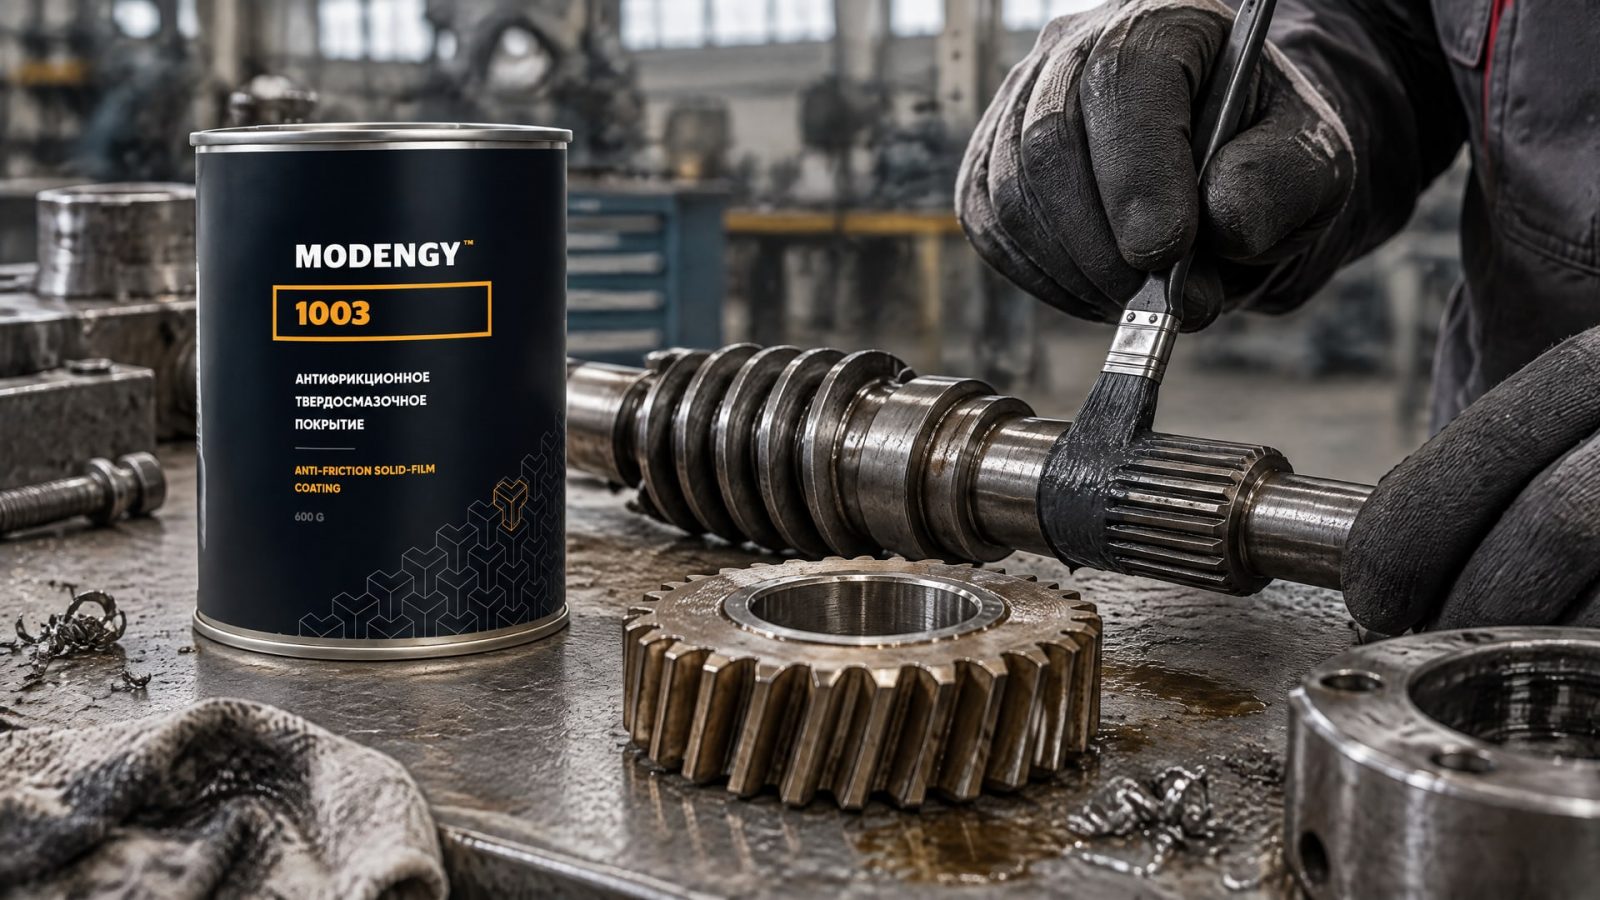
Покрытие также помогает в узлах, где проявляется stick-slip или важна работа при сухом старте. Это делает его возможным инструментом для снижения пусковых потерь, но только на поверхностях, для которых подтверждены совместимость материала и технология нанесения.
В приводе с червячным редуктором причиной недостатка момента могут быть не только потери непосредственно в червячной паре. Например, в системе управления могут присутствовать шлицевые соединения, где при запуске также возникает трение. Для такого случая MODENGY 1003 применяют на шлицевых соединениях, когда задача состоит в снижении трения и обеспечении смазки контактных поверхностей. Покрытие полимеризуется при +170 °C за 20 минут или при +20 °C за 720 минут. Указанные режимы относятся к продукту и должны учитываться при планировании технологического процесса.
Наносить АФП на червячную пару без проверки совместимости с материалами и режимом работы не следует. Покрытие не отменяет геометрические потери на скольжение и не исправляет неверный подбор передачи. Его результат зависит от того, какую поверхность обрабатывают, как подготовлена деталь и соблюдена ли технология. Если после нанесения трение снизилось в одном соединении, это не означает, что изменился КПД всего редуктора на заранее известную величину.
Как оценить целесообразность покрытия
До выбора решения определяют, какие именно поверхности участвуют в запуске и приработке. Затем проверяют, допустимо ли нанесение покрытия на эти детали и сохраняются ли необходимые зазоры. Нельзя переносить параметры одной пары материалов или одного состава на другую без подтверждения.
АФП имеет смысл рассматривать как часть решения, когда установлены конкретные потери в узле трения. Если же система не соответствует расчетным требованиям по передаточному числу или нагрузке, покрытие не заменит корректного выбора редуктора. Ожидаемый эффект оценивают на уровне узла и режима работы, а не по одному факту наличия антифрикционного слоя.
Нанесение антифрикционного покрытия: подготовка и технология
Качество покрытия зависит не только от состава, но и от подготовки поверхности.
Перед нанесением ее тщательно обезжиривают. В отдельных технологических процессах адгезию и ресурс слоя повышают предварительным фосфатированием или пескоструйной обработкой. Выбор подготовки зависит от материала детали и требований конкретного процесса.
АФП наносят распылением, окунанием, барабанным способом, центрифугированием, электростатическим методом, валиком или кистью. Для повторяемого результата важно выбрать способ, подходящий геометрии детали и требуемой толщине. Автоматизированное нанесение помогает стабилизировать процесс, особенно при серийной обработке. Однако сам по себе автоматизированный метод не гарантирует нужных свойств: необходимо контролировать подготовку, нанесение и последующее отверждение.
Для одного типового антифрикционного покрытия указана рекомендуемая толщина сухой пленки 5-20 мкм и режим отверждения 60 минут при 120 °C. Эти параметры нельзя автоматически переносить на другие составы. Режим MODENGY 1003, приведенный выше, отличается: для него указана полимеризация при +170 °C за 20 минут или при +20 °C за 720 минут. При подготовке производства параметры сверяют со спецификацией именно выбранного покрытия.
Последовательность работ
Определить обрабатываемые поверхности и проверить допустимость покрытия для их материалов и условий работы.
Подготовить деталь, включая тщательное обезжиривание.
При необходимости применить фосфатирование или пескоструйную обработку для повышения адгезии.
Выбрать метод нанесения с учетом геометрии детали и требований к повторяемости.
Соблюсти указанные для конкретного состава толщину и режим отверждения.
Проверить результат на контрольных деталях до перехода к серийному процессу.
Рабочая толщина должна соответствовать требованиям конструкции. Чрезмерно толстый слой не означает более эффективное снижение трения и может усложнить контроль повторяемости. Для узлов с ограниченными зазорами особенно важно учитывать толщину покрытия до обработки всей партии деталей. Поэтому нанесение АФП планируют вместе с технологом и конструктором, а не рассматривают как отдельную операцию после изготовления узла.
Допуски при антифрикционном покрытии и контроль результата
Толщина слоя влияет на размеры обработанной детали, поэтому допуски при антифрикционном покрытии согласуют с конструкторской документацией и технологией нанесения.
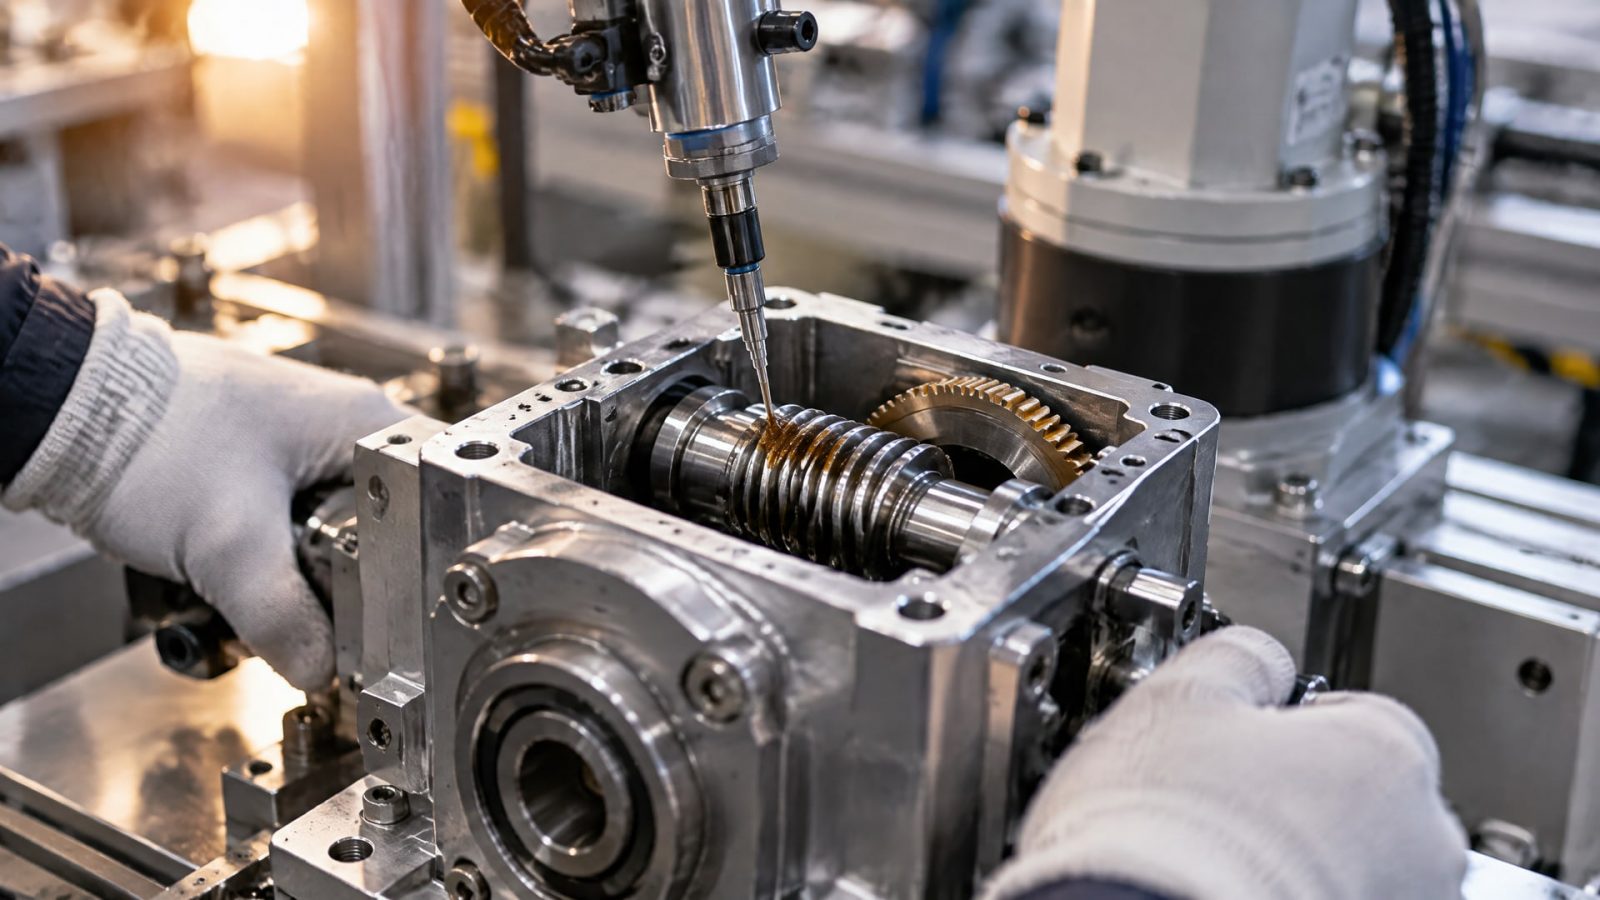
Для функциональных покрытий на автоматизированных линиях технологически достижимы допуски толщины порядка ±10 или ±15 мкм в зависимости от процесса. Это ориентиры возможностей отдельных процессов, а не универсальные требования для любой детали и любого покрытия.
Сначала определяют, какие размеры и зазоры должны сохраниться после обработки. Затем проверяют, укладывается ли планируемая толщина слоя в эти ограничения. Если покрытие наносится на сопрягаемые поверхности, учитывают обе стороны контакта и влияние слоя на сборку. При этом данные о толщине одного типового АФП - 5-20 мкм - не следует считать допустимым диапазоном для всех составов или всех деталей.
Для повторяемости важны стабильная подготовка поверхности, одинаковая технология нанесения и контроль толщины. Автоматизация помогает удерживать более узкие допуски, но результат все равно зависит от настроек процесса и геометрии детали. Если покрытие наносится вручную или на деталях сложной формы, заранее подтверждают, можно ли обеспечить требуемую равномерность. Это особенно важно там, где отклонение толщины способно изменить зазор или повлиять на сборку.
Что проверить перед серийным нанесением
Допустимую толщину покрытия для выбранной детали.
Влияние слоя на размеры, сопряжение и зазоры.
Повторяемость выбранного метода нанесения.
Соответствие подготовки поверхности требованиям процесса.
Соблюдение режима отверждения конкретного состава.
Работу обработанного узла при запуске и в заданном режиме нагрузки.
Испытание контрольных деталей помогает выявить технологические отклонения до серийной обработки. При оценке не ограничиваются визуальным осмотром: проверяют размерные параметры, равномерность слоя и работу узла. Если пусковой момент остается недостаточным, нужно вернуться к диагностике системы и проверить, не связана ли причина с редуктором, передаточным числом или условиями эксплуатации. Покрытие снижает трение в обработанном узле, но не заменяет проверку всей передачи.
Часто задаваемые вопросы
Какой КПД у червячного редуктора?
Ориентировочно КПД червячных редукторов находится в диапазоне 30-90%, но конкретное значение зависит от передаточного числа, исполнения и условий работы. Для отношения 5:1 приводят примерно 85-90%, а для 40:1 - 52-65%. Эти числа служат ориентиром, а не заменяют данные изготовителя выбранной модели.
Может ли АФП повысить КПД червячного редуктора?
АФП снижает трение на обработанной поверхности, помогает при приработке и может уменьшить потери, связанные с сухим стартом или stick-slip. Однако покрытие не устраняет скольжение в червячной передаче и не исправляет ошибку подбора. Изменение КПД всего редуктора нельзя определить только по наличию покрытия.
Как подготовить поверхность перед нанесением АФП?
Поверхность тщательно обезжиривают. Для улучшения адгезии в некоторых процессах применяют фосфатирование или пескоструйную обработку. Конкретная подготовка зависит от материала детали и технологии покрытия. Перед обработкой серии важно проверить, что выбранный способ подходит для поверхности и не нарушает требования к ее размерам.
Какая толщина антифрикционного покрытия считается допустимой?
Единого значения для всех покрытий нет. Для одного типового состава указана сухая пленка 5-20 мкм, а для функциональных покрытий на автоматизированных линиях достижимы допуски толщины ±10 или ±15 мкм в зависимости от процесса. Требования к конкретной детали сверяют со спецификацией покрытия и конструкторскими ограничениями.
Заключение
КПД червячного редуктора зависит прежде всего от передаточного числа и условий работы, а АФП может помочь там, где пусковые потери связаны с трением, приработкой или stick-slip. Покрытие не отменяет конструктивные потери передачи и не заменяет правильный подбор редуктора. Для результата важны подготовка поверхности, совместимость материалов, режим нанесения и соблюдение допусков.
Следующий шаг - определить узел, в котором возникает сопротивление запуску, и проверить передаточное число, нагрузку, температуру и смазочный режим. Если причина связана с трением на конкретной поверхности, согласуйте технологию нанесения и допустимую толщину с конструктором и технологом, затем оцените работу контрольной детали в системе.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно очищать пищевое антипригарное покрытие от теста и муки, чтобы сохранить его свойства и продлить срок службы.
Твердосмазочные покрытия снижают налипание в пищевом производстве, но их совместимость с глицерином требует детального анализа.
Пищевая смазка: как выбрать, использовать и контролировать ее применение для обеспечения безопасности продуктов и гигиены на производстве.