
Пищевая смазка на производстве: обслуживание оборудования и контроль гигиены
Регулярное обслуживание пищевого оборудования помогает снизить риск попадания смазочных материалов в продуктовую зону, но не исключает его полностью. Поэтому пищевую смазку подбирают по возможному контакту с продуктом и условиям работы узла, а гигиену обеспечивают сочетанием корректной смазки, обслуживания и контроля зон, где может произойти загрязнение.
Статья будет полезна инженерам, техническим специалистам и закупщикам пищевых предприятий. Разберем, чем отличаются категории H1, H2, H3 и 3H, что проверять при выборе смазки пищевого оборудования и как применять твердосмазочные покрытия для решения задач с налипанием теста. Отдельно рассмотрим, почему пищевой допуск сам по себе не заменяет санитарные процедуры и техническое обслуживание.
Зачем нужна регулярная смазка пищевого оборудования
На пищевом производстве даже случайный контакт смазочного материала с продуктом нельзя считать невозможным.
Такой риск существует и для смазок с пищевым допуском, и для обычных материалов. Поэтому задача обслуживания состоит не только в снижении трения: важно контролировать, где именно применяют смазку, как она может перемещаться и насколько близко расположен продукт.
Смазка с пищевым допуском снижает последствия возможного случайного контакта, но не предназначена для нанесения на продукт. Для H1-смазок NSF указывает ограничение 10 ppm для базовых масел в продукте при таком контакте. Это не разрешение на намеренное смешивание смазки с пищей и не основание ослаблять контроль оборудования.
При планировании технического обслуживания полезно разделить узлы по расположению относительно продуктовой зоны. Для каждого узла фиксируют назначение смазки, место нанесения и возможные пути ее переноса. Это помогает понять, нужна ли смазка с допуском H1 или контакт с пищей конструктивно исключен и допустима категория H2. Если риск нельзя оценить по документации и устройству оборудования, его следует прояснить до выбора материала.
На гигиену влияют и конструктивные решения. EN 1672-2 отдельно рассматривает гигиеническое размещение сервисных зон, контроль зон смазки и применение смазок при возможном случайном контакте с продуктом, с отсылкой к EN ISO 21469. Для предприятия это означает, что обслуживание стоит рассматривать вместе с конструкцией оборудования: расположением точек смазки, уплотнениями и возможностью переноса материала к продукту.
Регулярность работ задают по документации оборудования и внутренним процедурам предприятия. Универсальный интервал для всех линий из имеющихся данных определить нельзя: он зависит от режима работы узла и условий эксплуатации. Важно сохранять прослеживаемость применяемых материалов и фактических операций, чтобы при изменении процесса можно было пересмотреть оценку риска.
Как выбрать смазку с пищевым допуском
При выборе пищевой смазки отталкиваются не от общего обозначения «food grade», а от сценария контакта.
H1 применяют там, где возможен только случайный контакт с пищей. H2 используют только в местах, где контакт с пищей исключен. Это разные категории по назначению, а не уровни качества, в которых H2 «строже» H1.
Регистрацию H1 и соответствие ISO 21469 проверяют по документации конкретного продукта. ISO 21469 устанавливает гигиенические требования к составу, производству и применению смазок, которые могут контактировать с пищевыми продуктами во время переработки. Стандарт охватывает не только ингредиенты: учитываются контроль формулы, аудит, тестирование, маркировка и цепочка хранения и поставки.
При оценке документов важно сопоставить их с задачей. Регистрация H1 подтверждает допустимость случайного контакта в рамках категории, но не гарантирует стойкость к воде, моющим средствам или условиям конкретного узла. Соответствие ISO 21469 говорит о гигиенических требованиях к производству и применению, однако также не заменяет проверку рабочих характеристик для оборудования.
Сведения в карточке товара сверяют со спецификацией узла и рекомендациями изготовителя оборудования. Уточняют, каковы нагрузка, температура, скорость, влажность и частота мойки, есть ли риск вымывания и контакт с моющими или дезинфицирующими растворами. Если эти условия не соответствуют заявленным характеристикам продукта, одного пищевого допуска недостаточно для выбора.
Не следует определять пригодность смазки только по цвету, запаху или основе. Бесцветный материал без выраженного запаха не становится пищевым автоматически. Силиконовая основа также сама по себе не подтверждает допуск: пищевая силиконовая смазка должна иметь документально подтвержденное назначение для нужного сценария, а ее рабочие характеристики должны подходить узлу.
H1, H2, H3 и 3H: в чем разница
Маркировка помогает определить, для какого сценария предназначен материал, но ее нужно читать точно.
H1 относится к смазкам, для которых допускается только случайный контакт с пищей. H2 используют в пищевом производстве там, где контакт с продуктом исключен. Поэтому наличие H2 не означает, что материал можно использовать ближе к продукту, чем H1.
H3 и 3H также нельзя смешивать. H3 относится к веществам, которые могут непосредственно контактировать с пищей. 3H - отдельная категория для разделительных агентов при прямом контакте с пищей. Это не разные варианты написания одной маркировки: перед применением проверяют обозначение и назначение конкретного материала.
Практическое распределение зон можно оформить так:
H1 - узлы, где возможен только случайный контакт смазки с пищей.
H2 - узлы, где контакт с пищей исключен.
H3 - вещества для предусмотренного непосредственного контакта с пищей.
3H - разделительные агенты для прямого контакта с пищей.
Такое распределение не заменяет оценку риска. Смазка H1 не должна попадать в продукт намеренно, а применение H2 требует уверенности, что контакт действительно исключен. Если конструкция, герметизация или режим обслуживания меняются, прежнее решение по категории стоит проверить заново.
На предприятии полезно связать маркировку с маршрутами обслуживания и местами хранения. Персоналу важно понимать, какой материал предназначен для конкретного узла и где его допустимо применять. Это снижает вероятность перепутать продукты с разным назначением и упрощает контроль при приемке и техническом обслуживании.
Для смазок, применяемых рядом с продуктовой зоной, дополнительно рассматривают ISO 21469: стандарт включает требования к гигиене производства и обращения с материалом. При этом ни H1, ни ISO 21469 не отменяют правил санитарной обработки оборудования. Эти обозначения отвечают на разные вопросы: категория связана со сценарием контакта, а стандарт охватывает гигиенические требования к продукту и его жизненному циклу.
Пищевая смазка для оборудования: нагрузка, вода и консистенция
После определения допустимой категории оценивают эксплуатационные условия.
Для подшипника конвейера, упаковочного узла или оборудования розлива важны нагрузка, скорость, температура, влажность и воздействие воды. При частой мойке отдельно проверяют стойкость к воде и моющим режимам: H1 сама по себе этих свойств не гарантирует.
Для пластичных смазок консистенцию обозначают классом NLGI. В технических карточках смазок для конвейерных подшипников, упаковочных и розливных машин встречается NLGI 2. Это распространенный пример из описаний таких продуктов, а не универсальное требование ко всем узлам пищевого производства. Конкретный класс выбирают по конструкции и рекомендациям изготовителя оборудования.
При подборе смазки с пищевым допуском учитывают весь набор параметров, а не один пункт маркировки:
режим нагрузки и скорость узла;
температуру работы;
влажность и вероятность попадания воды;
частоту мойки и воздействие моющих средств;
конструкцию уплотнений и риск вымывания;
требования изготовителя оборудования к типу смазочного материала.
Вопрос «какая пищевая смазка подойдет для кофемашины» также нельзя решить только по наличию H1. Нужно проверить рекомендации изготовителя конкретного узла, температуру, контакт с водой и совместимость с эластомерами. Допуск на случайный контакт с пищей не подтверждает совместимость со всеми уплотнениями и условиями работы кофемашины.
Пищевая силиконовая смазка тоже требует такой проверки. Химическая основа не заменяет подтверждения пищевого назначения и не говорит сама по себе о стойкости к воде или моющим растворам. Для закупщика надежнее сверить маркировку и техническую документацию, чем ориентироваться на слова «силиконовая» или «без запаха».
Для пищевого производства важны не только первоначальный выбор и свойства смазки, но и контроль ее применения. При смене режима работы, изменении частоты мойки или замене уплотнений стоит повторно сверить условия эксплуатации со спецификацией материала. Такой подход помогает не переносить допуск H1 на задачи, для которых он не предназначен.
Налипание теста и применение твердосмазочных покрытий
На тестомесильных и формующих участках налипание теста усложняет очистку рабочих поверхностей.
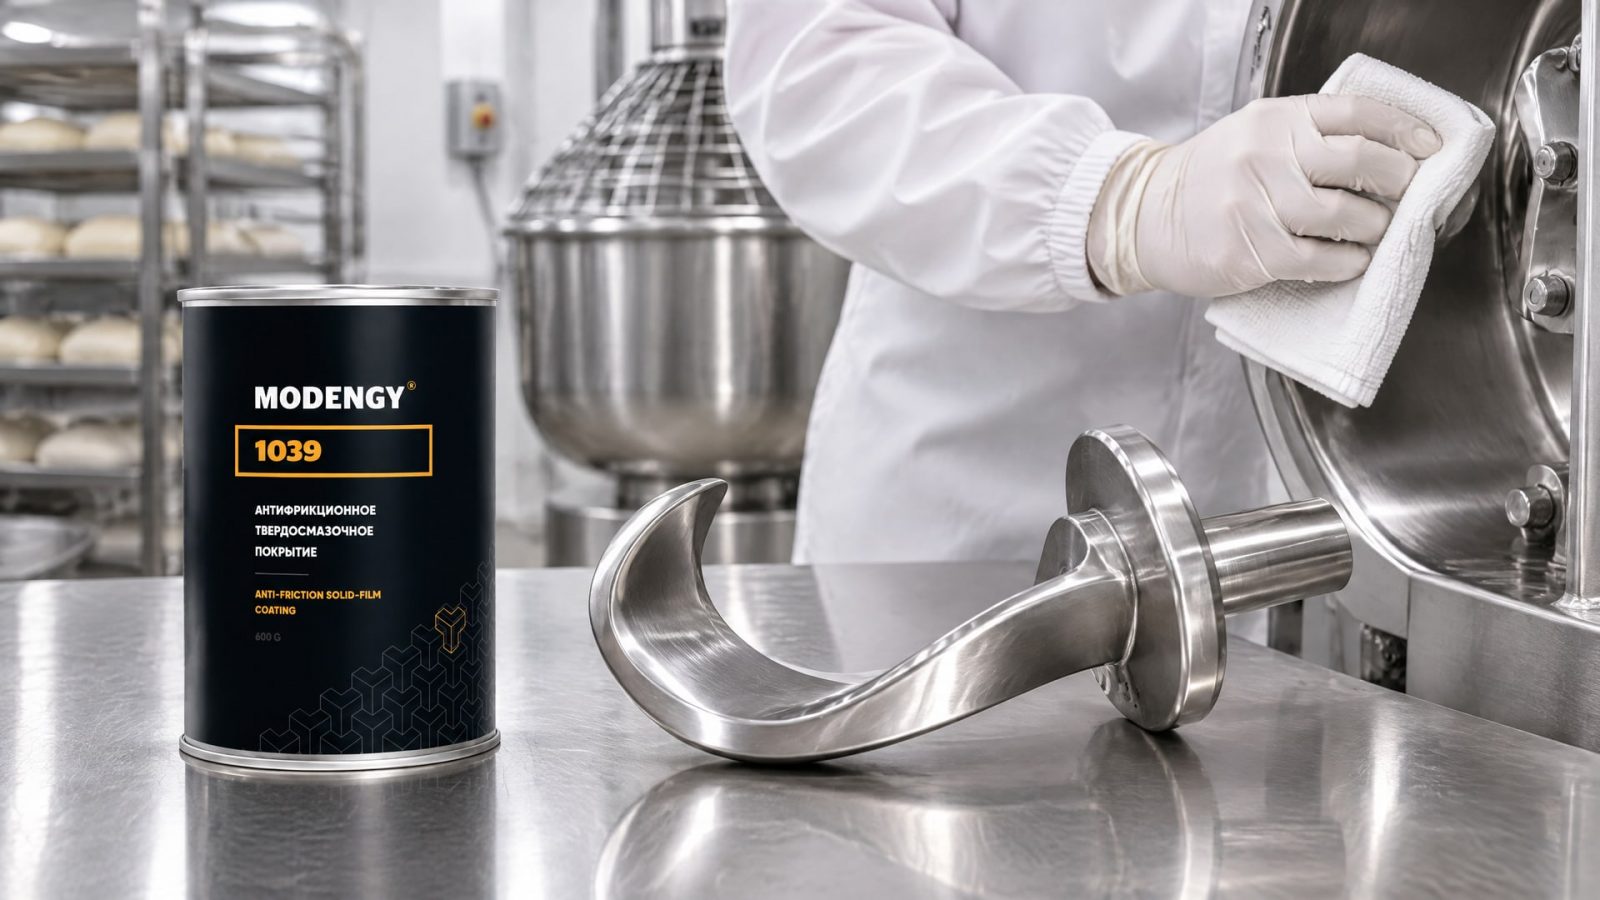
Проблема зависит не только от смазки: имеют значение конструкция узла, состояние поверхности, регулярность обслуживания и организация очистки. Поэтому попытка решить налипание одним материалом не заменяет анализа процесса и проверки возможного переноса покрытия в продуктовую зону.
В таких задачах рассматривают твердосмазочные покрытия (ТСП) с антиадгезионными свойствами. Например, MODENGY 1039 применяют для уменьшения налипания теста и облегчения очистки оборудования; при этом у покрытия также заявлена химическая стойкость. Его выбор следует увязывать с назначением конкретной поверхности и оценкой риска контакта с продуктом. Само наличие антиадгезионных свойств не означает наличия допуска H1 или разрешения на прямой контакт с пищей.
До применения ТСП специалисту важно определить, на какой участок его наносят, как устроен узел и может ли покрытие перейти на продукт. Затем проверяют техническую документацию материала и оборудования, а также совместимость с принятой процедурой мойки. Если нужные подтверждения для конкретного сценария не установлены, покрытие нельзя считать заменой смазке с пищевым допуском.
Чтобы связать работу покрытия с обслуживанием линии, в процедуре фиксируют:
участок оборудования, на который наносят материал;
назначение покрытия и условия его применения;
способ контроля состояния обработанной поверхности;
порядок очистки и проверки оборудования;
действия персонала при повреждении или изменении состояния покрытия.
Такой порядок помогает отделить задачу снижения налипания от задачи смазывания подвижных узлов. Для подшипников и механизмов по-прежнему подбирают смазку по условиям работы и требуемой категории контакта. ТСП используют там, где его свойства отвечают конкретной задаче и подтверждены документацией для выбранного применения.
Очистка и гигиена: часть системы обслуживания
Даже правильно подобранная смазка не поддерживает гигиену оборудования сама по себе.
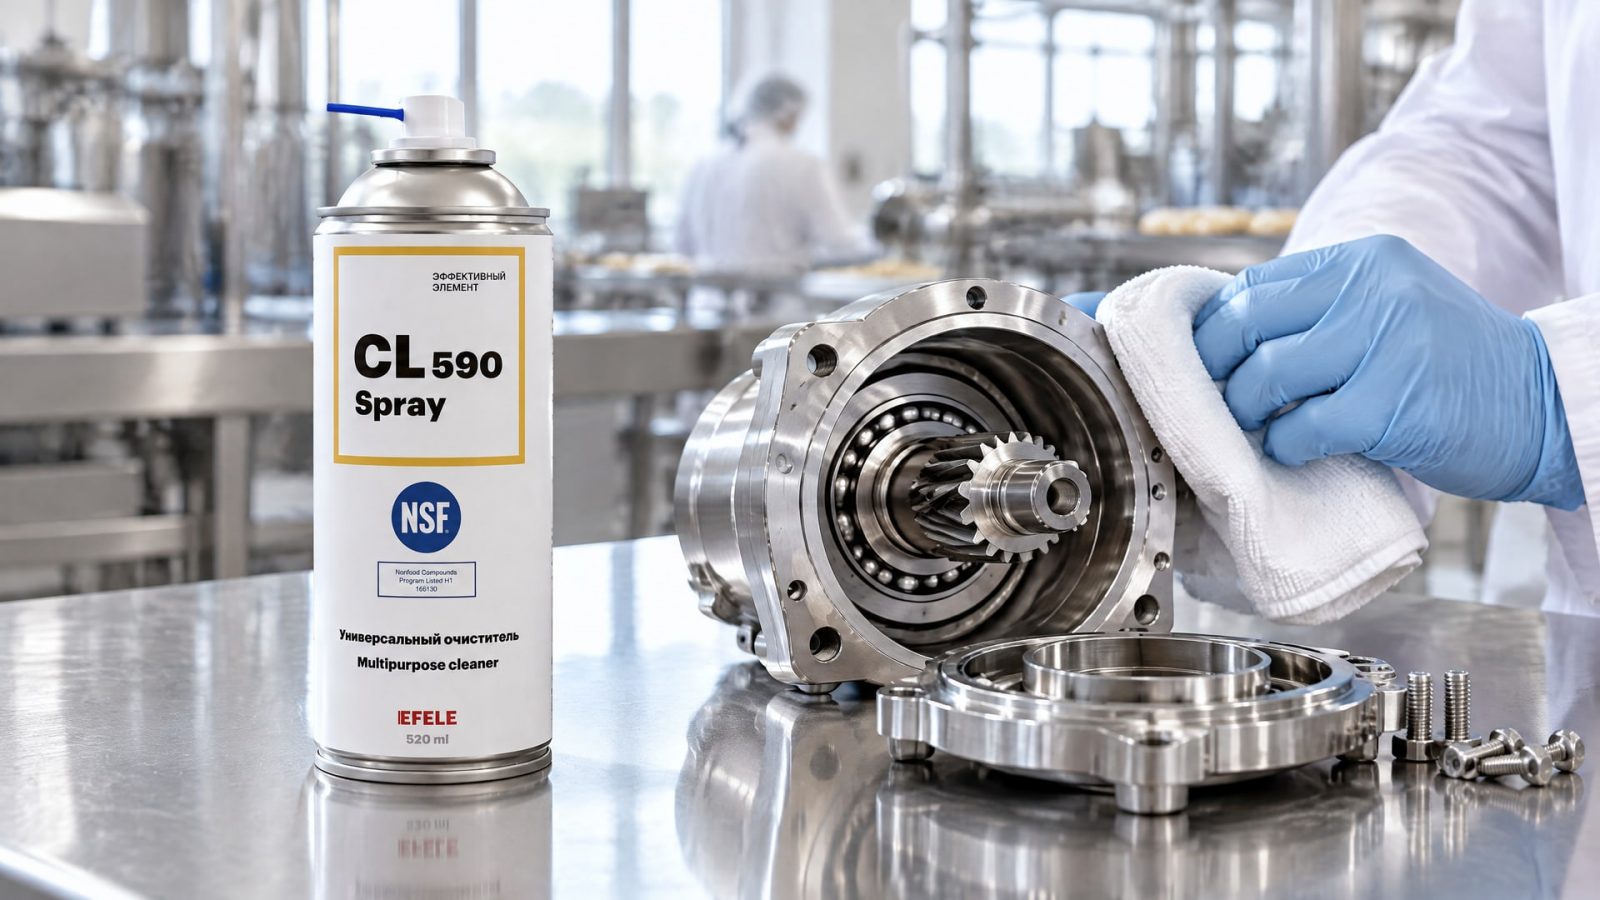
На пищевом производстве важны размещение сервисных зон, контроль точек смазки, герметизация и предотвращение переноса материала в продуктовую зону. EN 1672-2 рассматривает эти вопросы в контексте гигиенического проектирования оборудования и ссылается на EN ISO 21469 для смазок при возможном случайном контакте.
Очистку поверхностей и контроль смазочных материалов следует рассматривать как связанные, но разные операции. Если на оборудовании есть загрязнения или остатки материалов, их удаление не следует подменять нанесением новой смазки. Сначала определяют назначение поверхности и допустимый способ очистки, затем проверяют, какие материалы разрешены документацией оборудования и применяемых составов.
Для обслуживания поверхностей, контактирующих с пищевыми продуктами, в соответствующем сценарии используют EFELE CL-590 Spray - универсальный очиститель с пищевым допуском NSF H1. Его упоминание не отменяет проверки инструкции и назначения конкретной поверхности. Маркировка H1 связана только со случайным контактом и не означает, что очиститель можно намеренно смешивать с пищей или применять вместо санитарной процедуры.
Контроль жизненного цикла важен не меньше, чем выбор при закупке. Для смазок проверяют условия хранения, маркировку и передачу материала к месту применения. ISO 21469 включает требования к контролю формулы, аудитам, тестированию и цепочке хранения и поставки. Поэтому снабженцу важно поддерживать прослеживаемость материала, а техническому специалисту - следить, чтобы на участке применяли именно тот продукт, который предусмотрен для узла.
Порядок обслуживания должен соответствовать документации оборудования и внутренним санитарным процедурам предприятия. В нем фиксируют зоны смазывания и очистки, применяемые материалы и ответственных за контроль. Если меняются конструкция, режим мойки или условия работы узла, проверяют, сохраняется ли прежняя оценка риска. Это практический способ поддерживать гигиену без предположения, что один допуск решает все задачи.
Часто задаваемые вопросы
Что означает пищевая смазка H1?
H1 - категория смазок, для которых допустим только случайный контакт с пищей. Она не разрешает намеренно наносить смазку на продукт. Для узла также проверяют рабочие условия: нагрузку, температуру, влажность, мойку и риск вымывания. Само обозначение H1 не подтверждает стойкость к воде или моющим средствам.
Чем пищевая силиконовая смазка отличается от обычной силиконовой?
Силиконовая основа сама по себе не подтверждает пищевое назначение. Для применения рядом с пищевой зоной проверяют регистрацию H1 и/или соответствие ISO 21469, а также совместимость с узлом и его условиями работы. Цвет, запах и химическая основа не заменяют документацию на конкретный продукт.
Как выбрать пищевую смазку для кофемашины?
Сначала сверяют рекомендации изготовителя кофемашины для конкретного узла. Затем проверяют допустимость контакта с пищей, рабочую температуру, контакт с водой и совместимость с эластомерами. H1 означает только допустимость случайного контакта и не гарантирует, что смазка подходит к любому механизму или уплотнению.
H2 лучше H1 для пищевого производства?
Нет. Это категории для разных сценариев. H1 предназначена для узлов, где возможен только случайный контакт смазки с пищей. H2 применяют только там, где контакт с пищей исключен. Выбирать между ними нужно по устройству оборудования и расположению продуктовой зоны, а не по представлению о «более строгой» маркировке.
Заключение
Регулярное обслуживание пищевого оборудования снижает риск загрязнения, если сочетается с контролем сервисных зон, правильным выбором смазки и соблюдением гигиенических процедур. H1 нужна при возможности случайного контакта с пищей, H2 - только там, где такой контакт исключен. ISO 21469 помогает оценить гигиенические требования к смазке и контролю ее жизненного цикла, но не заменяет проверку рабочих характеристик.
Следующий шаг для предприятия - составить перечень узлов, отметить возможность контакта с продуктом и сверить для каждого участка категорию смазки, режим работы и документацию. Для поверхностей, где налипает тесто, отдельно оценить применимость ТСП и допустимость контакта покрытия с продуктом.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как отличить оригинал герметика от подделки на производстве, используя комплексную проверку документов, упаковки и характеристик.
Узнайте, как обработка титана СОЖ влияет на стойкость инструмента, и какие факторы важны для эффективного фрезерования.
Узнайте, почему адгезия герметика к краске может быть проблематичной и как правильно подготовить поверхность для надежного соединения.