
Окунание или распыление: как выбрать метод нанесения антифрикционного покрытия
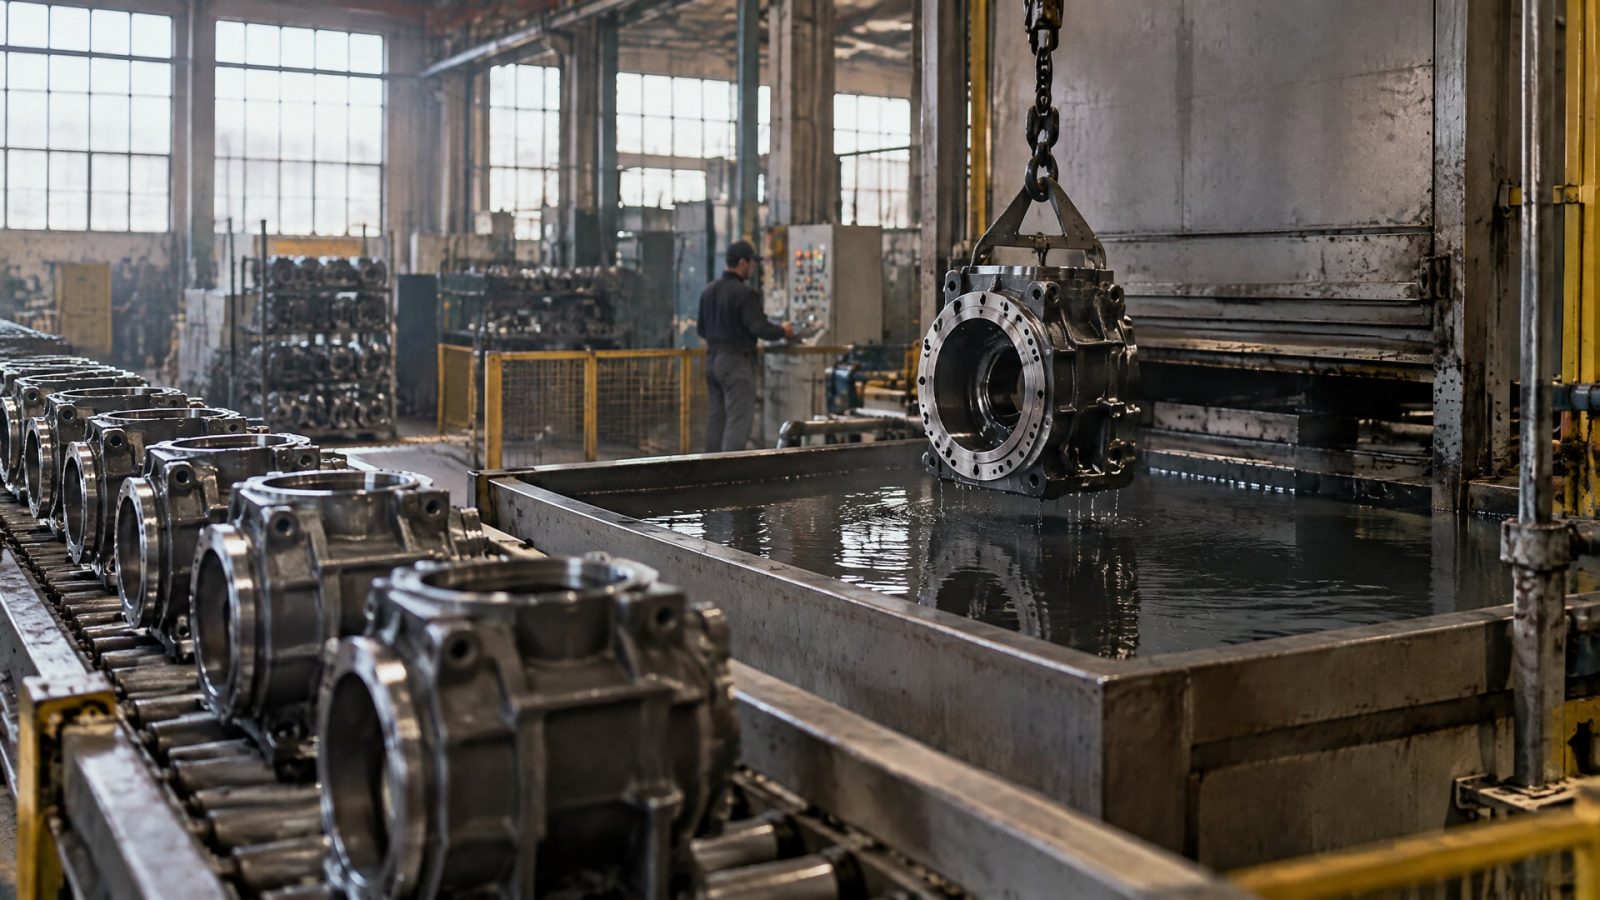
Окунание выгодно рассматривать для партий деталей, которым требуется сплошное покрытие и чья геометрия подходит для погружения. Распыление удобнее, когда важно управлять нанесением на отдельные участки. Однако сам метод не определяет толщину пленки: на результат влияют вязкость состава, подготовка поверхности, форма детали и режим отверждения.
Статья поможет инженерам и техническим специалистам сопоставить методы нанесения покрытий по геометрии деталей, толщине слоя и полному производственному циклу. Закупщики смогут оценить не только стоимость операции, но и затраты на подготовку, сушку, контроль и пробные испытания перед запуском процесса.
Когда окунание выгоднее распыления
Окунание стоит рассматривать, если производству нужно покрывать партию деталей целиком, а их форма позволяет составу равномерно распределиться по поверхности.
Метод входит в число применяемых для антифрикционных покрытий наряду с распылением, центрифугированием, кистью, вальцами и трафаретной печатью. При этом окунание не означает автоматического получения более толстого слоя: сухая пленка для таких покрытий обычно находится в диапазоне 10-20 мкм, а в отдельных технических рекомендациях указан диапазон 5-20 мкм.
Для выбора метода оценивают геометрию изделия, размер партии и вязкость состава. Если деталь имеет участки, где покрытие должно распределиться особенно контролируемо, распыление может дать больше возможностей для настройки локального нанесения. Если же важнее обработать однотипную партию целиком, окунание может упростить организацию операции. В обоих случаях результат зависит от конкретного состава и режима, а не только от названия метода.
Что сравнить до запуска процесса
Геометрию детали и доступность всех поверхностей для нанесения.
Массу партии и требуемую производительность процесса.
Вязкость состава и необходимость ее корректировки под выбранный способ.
Требуемую толщину сухой пленки: для антифрикционных покрытий типичны диапазоны 5-20 мкм и 10-20 мкм.
Возможность разместить последующую сушку или отверждение в производственном цикле.
Фраза «окунание распыление» обозначает не универсальное противопоставление, а выбор между двумя технологическими маршрутами. Для обоих методов может потребоваться настройка вязкости. Поэтому сравнивают не только цену самой операции, но и расход материала, трудоемкость подготовки, загрузку оборудования и необходимость повторной обработки при отклонении толщины.
Если выбрать способ только по простоте нанесения, можно упустить важные ограничения детали. Технические материалы рекомендуют проверять покрытие на реальных изделиях и в условиях будущего промышленного процесса. Такая проба показывает, подходит ли метод для заданной геометрии, партии и требуемого слоя, прежде чем решение закрепят в спецификации.
Геометрия детали и вязкость состава определяют результат
Одинаковый метод может давать разные результаты на деталях разной формы.
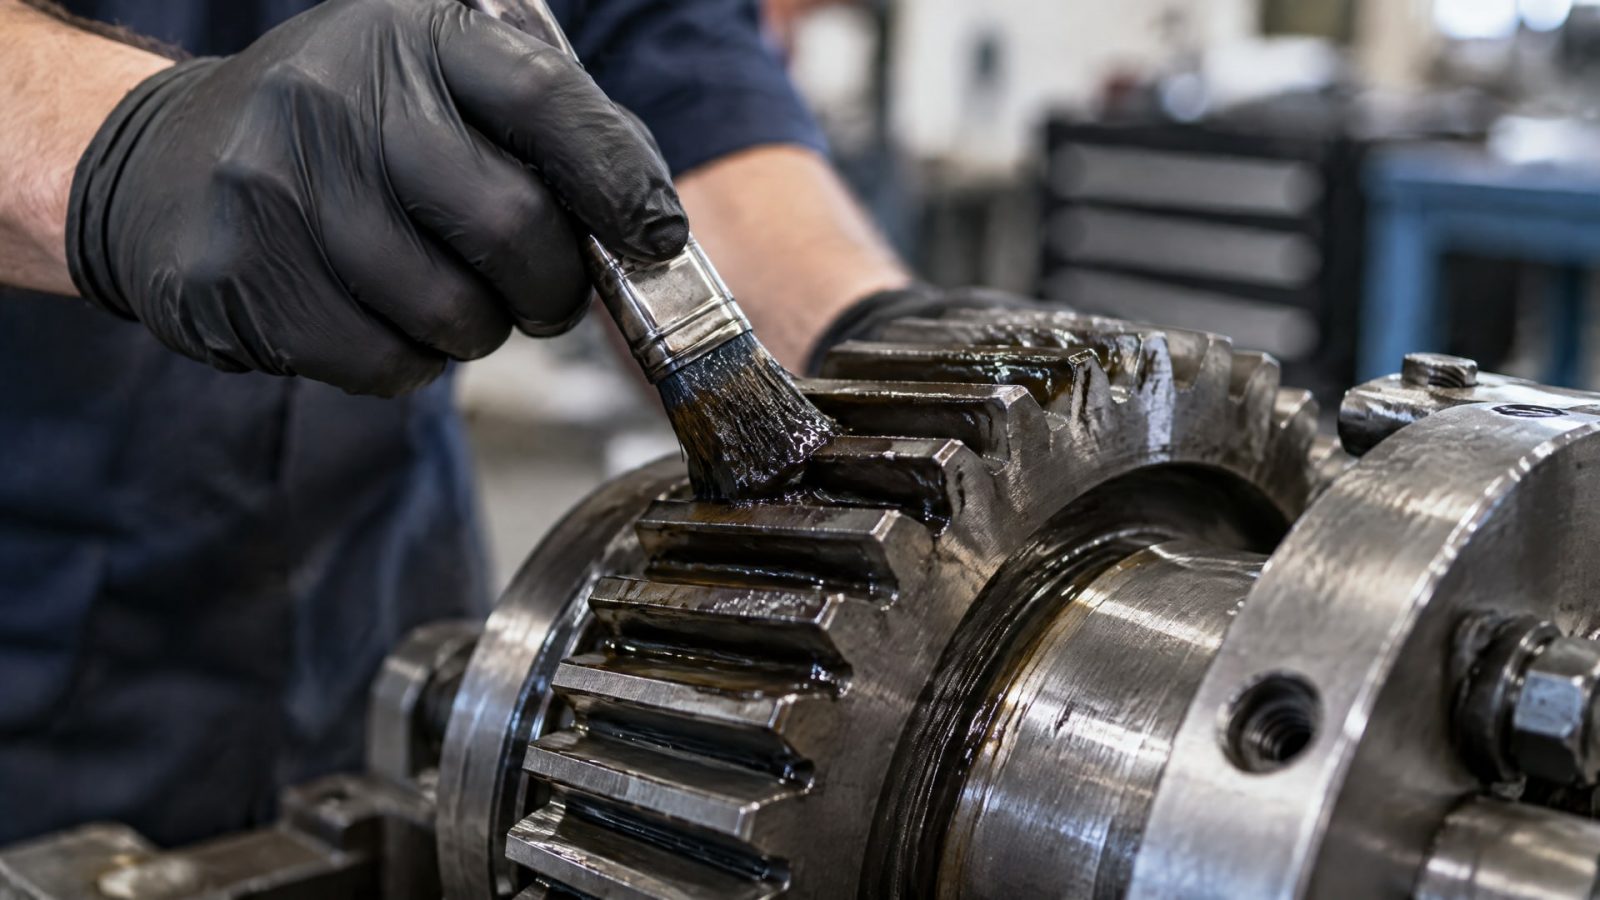
При выборе между окунанием и распылением учитывают не только наружные поверхности, но и зазоры, отверстия, углубления и участки, связанные с последующей сборкой. Вязкость состава также влияет на распределение пленки, поэтому технологический режим подбирают под конкретный способ нанесения.
Для антифрикционных покрытий в технических материалах описаны сухие пленки толщиной 10-20 мкм, а в других рекомендациях - 5-20 мкм. Кроме того, в отдельных примерах рассматриваются слои 2,5 мкм и 5 мкм. Эти значения показывают, насколько точного контроля может требовать задача, но не задают универсальный режим для любой детали или любого состава.
Окунание: партия и покрытие всей поверхности
При окунании деталь погружают в состав, поэтому этот вариант рассматривают, когда необходимо обработать партию и получить покрытие на доступных погружению поверхностях. Однако без испытания нельзя утверждать, что слой будет одинаковым на каждой зоне детали. Геометрия, вязкость и выбранный режим нанесения влияют на фактический результат.
Распыление: управление зоной нанесения
Распыление удобно оценивать, если технологу важно настраивать нанесение под форму изделия и контролировать отдельные участки. В справочных материалах перечислены, в частности, высокоскоростное распыление и распыление при вращении детали. Как и при окунании, необходимо подобрать вязкость и проверить итоговую толщину на изделии.
Предварительный нагрев деталей до 60-80 °C упоминается в материалах по отдельным покрытиям как возможный технологический прием. Переносить его на другой состав без проверки нельзя. То же относится к упоминаемым слоям 2,5 мкм и 5 мкм: это примеры из конкретной документации, а не типовые значения для любого антифрикционного покрытия.
Рациональный способ выбора - сделать пробное нанесение на оригинальную деталь, измерить слой и оценить его распределение. Если результат не соответствует требованию, корректируют процесс: проверяют подготовку поверхности, вязкость и режим нанесения, а затем проводят повторное испытание. Так можно сравнить окунание и распыление на одинаковых исходных условиях, а не по общим предположениям.
Толщина покрытия и допуски: что учесть при проектировании
Даже тонкая пленка может повлиять на сборку.
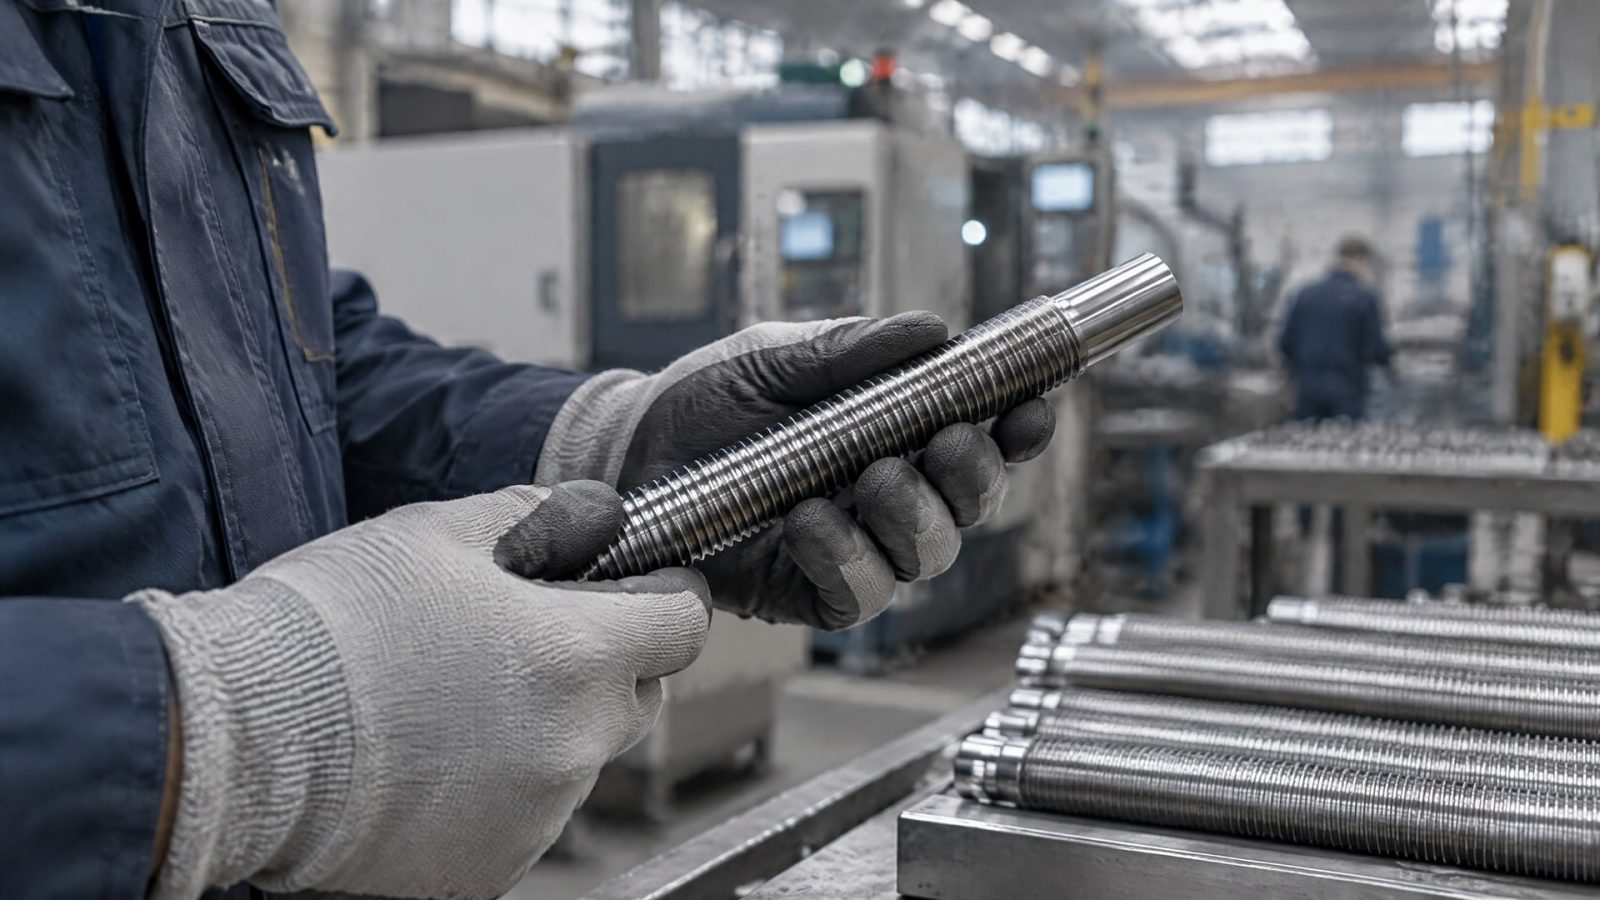
Это особенно важно для резьб, отверстий и сопрягаемых поверхностей, где изменение размера способно затруднить соединение деталей. Поэтому толщину покрытия учитывают при назначении размеров и допусков, а требования к готовому изделию проверяют вместе с технологией нанесения.
Для антифрикционных покрытий в технических материалах приводятся диапазоны сухой пленки 5-20 мкм и 10-20 мкм. Эти значения полезны при предварительной оценке размерных изменений, но окончательную толщину устанавливают для конкретного изделия и покрытия. Принцип «слой тонкий, значит припуск не нужен» неверен: влияние на сборку зависит от исходных зазоров и расположения покрываемых поверхностей.
Как соотносятся покрытие и стандарты
ISO 4042 для электроосажденных покрытий ограничивает толщину покрытия на резьбе: она не должна превышать четверти основного отклонения резьбы. Это требование относится именно к электроосажденным покрытиям, поэтому его нельзя автоматически переносить на антифрикционные составы. Но оно наглядно показывает, почему толщину слоя и резьбовые допуски рассматривают совместно.
Рекомендации ISO 14713-2:2019 по цинковым покрытиям указывают на необходимость оставлять дополнительный допуск под слой на сопрягаемых поверхностях и в отверстиях. Для плоских поверхностей в этих рекомендациях часто достаточно запаса 1 мм. Эти данные касаются цинковых покрытий и не являются готовым размерным нормативом для антифрикционной пленки.
Чтобы определить пригодность метода, сопоставляют требуемую толщину с геометрией и сборочными размерами детали. Для резьбы проверяют допустимость изменения размеров, для сопрягаемых поверхностей - сохранение посадки, для отверстий - возможность сборки после нанесения. Если деталь уже изготовлена с жесткими допусками, пробный процесс проводят на оригинальном изделии и контролируют покрытие в функционально важных зонах.
Требование «толщина покрытия допуск» нужно переводить в конкретные критерии чертежа и контроля: где измеряют слой, какое значение считают приемлемым и какие поверхности нельзя изменять сверх заданных ограничений. Так технолог и конструктор заранее согласуют требования к детали, а снабженец получает спецификацию, по которой можно сопоставлять поставляемые материалы и процесс нанесения.
Полный цикл: подготовка, нанесение и отверждение
Сравнение методов только по времени погружения или распыления не дает полной картины.
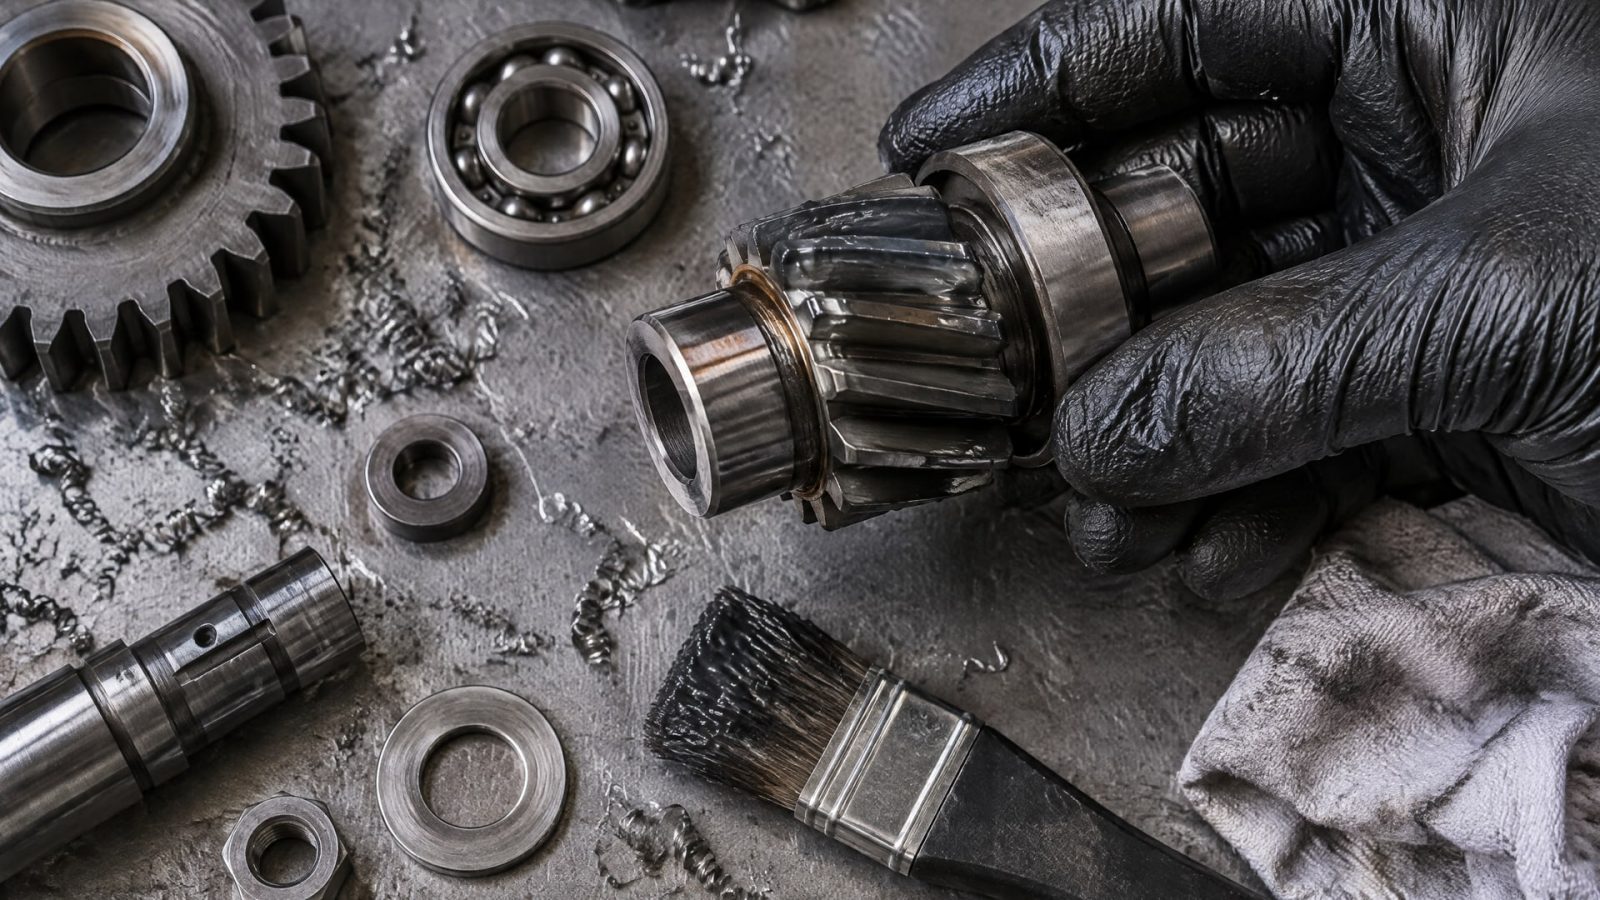
В производственный цикл входят подготовка поверхности, настройка состава, нанесение, сушка или отверждение, а также контроль готовой детали. Если один метод кажется быстрым на этапе нанесения, но требует более сложной подготовки или дополнительной проверки, итоговая производительность может отличаться от ожидаемой.
Перед нанесением антифрикционного покрытия применяют обезжиривание и очистку, а при необходимости - абразивную или химическую подготовку. В перечень возможных операций входят дробеструйная обработка, фосфатирование, анодирование и плазменная обработка. Выбор подготовки зависит от детали и процесса: переносить одну схему на все изделия без испытаний не следует.
Сушка и отверждение входят в расчет
Время отверждения антифрикционных покрытий может составлять от 2 до 90 минут, а температура - от комнатной до 250 °C. Конкретные значения зависят от механизма отверждения: теплом, воздухом или ультрафиолетом. Эти диапазоны показывают, почему в производственном планировании учитывают свойства выбранного состава, а не только метод его нанесения.
В одной технической документации приведен режим сушки 60 минут при 120 °C. Это пример для конкретного материала, а не универсальная инструкция. Нельзя использовать его как готовую настройку для другого покрытия: режим сверяют с документацией на состав и подтверждают на производственном процессе.
Для сравнения окунания и распыления составляют карту полного цикла. В нее включают время подготовки, нанесения, перемещения деталей, сушки или отверждения и контроля. Отдельно фиксируют, требуется ли корректировать вязкость для каждого метода. В результате становится понятно, какой процесс дает нужную производительность при приемлемом количестве операций и загрузке оборудования.
Подготовка поверхности и режим отверждения влияют на результат не меньше, чем выбор между окунанием и распылением. Поэтому испытание проводят на деталях, подготовленных по предполагаемому производственному маршруту. Если на пробе использовать другой способ очистки или сушки, результат может не отражать поведение покрытия в серии.
Контроль толщины и испытания на реальных деталях
Паспортное значение материала не заменяет проверки готового изделия.
Для выбора метода важно измерить покрытие после нанесения и отверждения, причем в тех зонах, где толщина влияет на работу или сборку. Это позволяет сопоставить фактический результат с требованиями чертежа и понять, подходит ли выбранный процесс для повторяемого производства.
ISO 2360:2017 описывает вихретоковый метод измерения толщины непроводящих покрытий на непроводящих магнитных проводящих основаниях. Стандарт предусматривает однозначное документирование толщин эталонов и их неопределенностей. Значение толщины определяют как арифметическое среднее нескольких измерений в заданной зоне.
Как построить пробную проверку
Подготовить детали по планируемой производственной технологии.
Нанести покрытие окунанием и распылением либо испытать методы по очереди на сопоставимых деталях.
Измерить толщину в заданных зонах готового изделия.
Проверить сборочные размеры и состояние поверхностей, для которых установлен допуск.
Повторить испытание в реальном процессе до утверждения спецификации.
ASTM D823-95(2012) перечисляет практики получения пленок одинаковой толщины, включая автоматическое распыление и моторизованное окунание. Этот стандарт можно учитывать при организации сравнительных тестов на панелях. Однако панели не всегда воспроизводят форму и особенности готового изделия, поэтому для окончательного решения нужны испытания на реальных деталях.
Контроль должен учитывать не только среднее значение, но и расположение точек измерения. Если проверять только одну удобную поверхность, можно не заметить отклонений в функционально важных зонах. Поэтому для окунания и распыления заранее задают одинаковые критерии приемки и зоны контроля.
В технических материалах особо отмечена необходимость проверить покрытие на реальных деталях и в промышленном процессе до утверждения спецификации. Для инженера это способ подтвердить пригодность технологии, а для закупщика - основа понятного технического задания. На таком испытании сравнивают не абстрактные методы, а результат для конкретной детали, состава и режима.
Антифрикционное твердосмазочное покрытие для редуктора
При низком КПД червячного редуктора, связанном с трением, сначала важно определить, решает ли покрытие поставленную задачу.
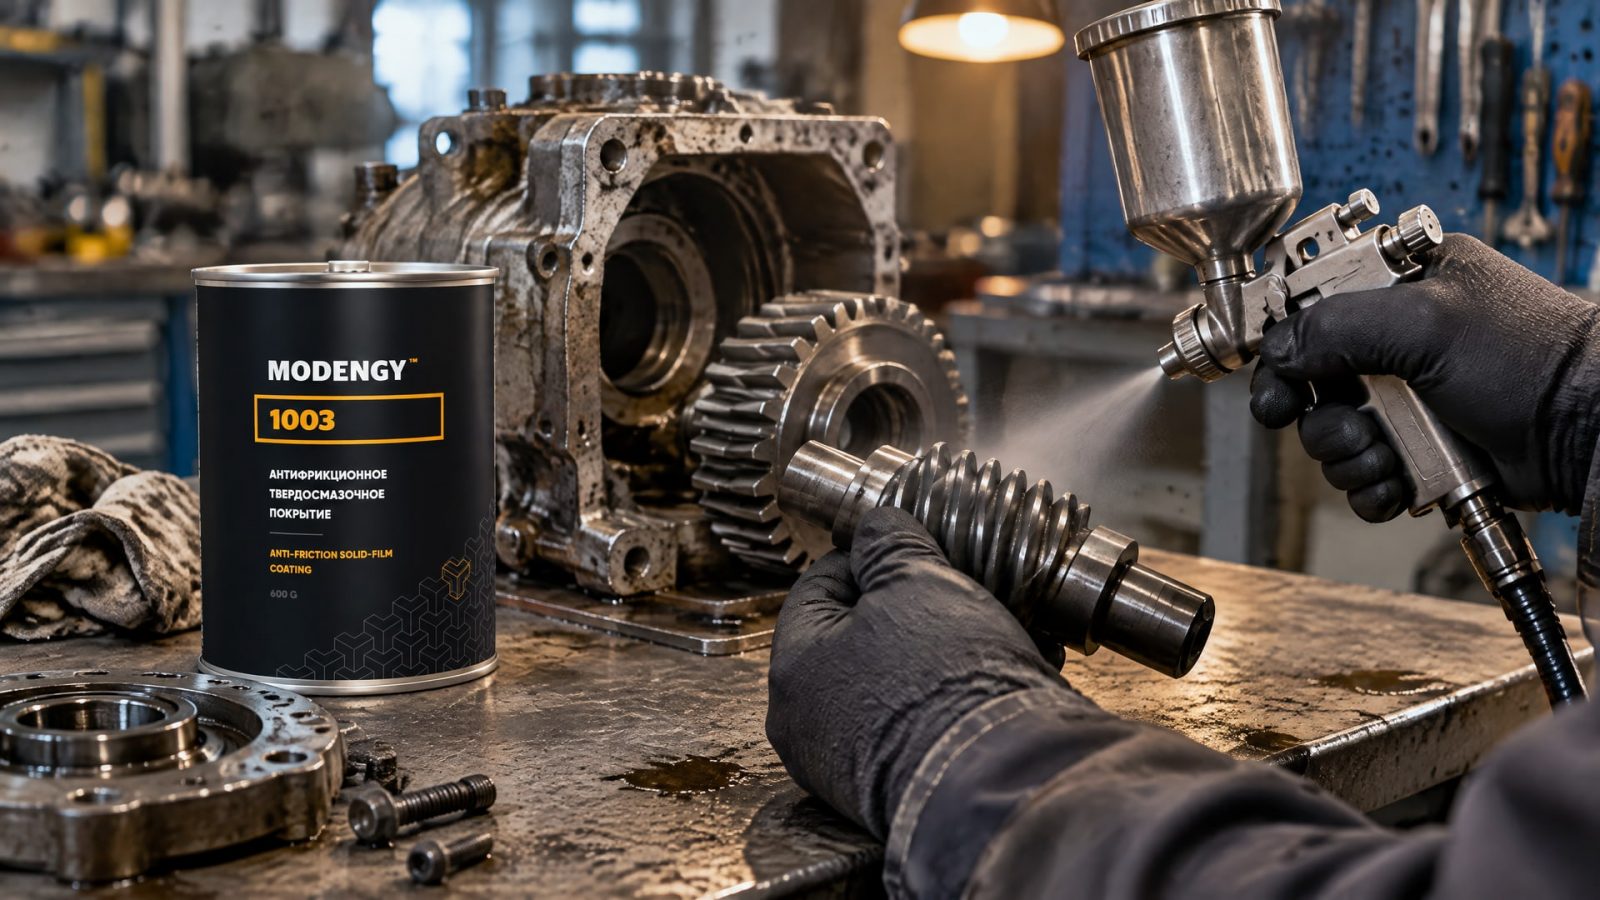
Сам выбор окунания или распыления не устранит потери, если причина связана с трением в узле. Инженеру нужно сопоставить конструкцию, состояние поверхностей и требования к покрытию, а затем оценить результат на детали в рабочем процессе.
Для такого применения рассматривают запекаемое антифрикционное твердосмазочное покрытие MODENGY 1003, предназначенное для снижения трения и износа. Его нельзя выбирать только по названию или переносить на него параметры другого покрытия. Вопрос нанесения, толщины и отверждения необходимо решать по документации конкретного материала и испытаниям на детали редуктора.
Общий диапазон сухой пленки для антифрикционных покрытий в технических материалах составляет 10-20 мкм, а также приводится рекомендация 5-20 мкм. Для отдельных составов указаны режимы отверждения от 2 до 90 минут и температуры от комнатной до 250 °C. Эти данные дают контекст для планирования процесса, но не являются параметрами MODENGY 1003.
Если задача связана с запекаемым покрытием для редуктора, в сравнении окунания и распыления учитывают доступность поверхностей, допуски и возможность выдержать требуемый процесс отверждения. Пробу выполняют на реальной детали, проверяя толщину и результат для узла. Так техническое решение опирается на работу изделия, а не только на удобство нанесения в цехе.
Часто задаваемые вопросы
Когда окунание предпочтительнее распыления?
Окунание рассматривают для партии деталей, когда геометрия позволяет обработать нужные поверхности погружением и важно покрыть изделия целиком. Но метод не гарантирует равномерный слой сам по себе. Перед запуском проверяют вязкость состава, фактическую толщину и результат на реальных деталях в условиях будущего процесса.
Всегда ли при окунании получается более толстое покрытие?
Нет. Толщина зависит не только от метода, но и от вязкости состава, геометрии детали, подготовки поверхности и режима отверждения. Для антифрикционных покрытий в технических материалах приводятся диапазоны 5-20 мкм и 10-20 мкм. Требуемый слой подтверждают измерениями на готовом изделии.
Как контролировать толщину антифрикционного покрытия?
Метод контроля выбирают с учетом покрытия, основания и доступности поверхности для измерений. ISO 2360:2017 описывает вихретоковое измерение толщины непроводящих покрытий на соответствующих основаниях и требует документировать параметры эталонов. Для контроля задают конкретные зоны и выполняют несколько измерений.
Можно ли не учитывать допуски, если покрытие тонкое?
Нет. Даже тонкая пленка может повлиять на резьбу, отверстия и сопрягаемые поверхности. ISO 4042 устанавливает ограничение толщины на резьбе для электроосажденных покрытий, а рекомендации ISO 14713-2:2019 касаются допусков для цинковых покрытий. Требования этих документов нельзя автоматически переносить на антифрикционный состав, но допуски детали нужно проверять.
Заключение
Окунание выгодно рассматривать для партий деталей, которым требуется покрытие по доступной для погружения геометрии. Распыление может быть удобнее, когда процесс нужно настраивать под отдельные участки. Ни один метод не гарантирует заданную толщину без проверки: на результат влияют вязкость, подготовка поверхности, форма детали и отверждение.
Следующий шаг - составить пробный план для оригинальной детали: зафиксировать требуемую толщину и допуски, выбрать подготовку поверхности, сравнить окунание и распыление, затем измерить слой после отверждения. После испытаний можно утвердить технологию и спецификацию для производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как толщина антифрикционного покрытия влияет на точные посадочные размеры деталей и методы контроля.
Узнайте, как антифрикционные покрытия влияют на КПД червячного редуктора, уменьшают пусковые потери и от чего зависит его эффективность.
Узнайте, как правильно очищать пищевое антипригарное покрытие от теста и муки, чтобы сохранить его свойства и продлить срок службы.