
Толщина антифрикционного покрытия и точные посадочные размеры деталей
Твердосмазочный слой меняет итоговый размер детали, поэтому при точной посадке его толщину нужно учитывать в допуске. Для многих антифрикционных покрытий типичный диапазон сухой пленки составляет 10–20 мкм, но конкретное значение зависит от состава и технологии нанесения. Если слой соизмерим с допуском, посадку проверяют после нанесения и отверждения покрытия.
Материал полезен инженерам, технологам и снабженцам, которые выбирают покрытие для деталей с малыми зазорами, резьбами и сложной геометрией. Разберем, как оценивать добавку к размеру, когда наносить покрытие распылением или окунанием и какими методами контролировать толщину. Отдельно рассмотрим применение твердой смазки в узлах, где важны и работа пары трения, и сохранение заданных размеров.
Как толщина антифрикционного покрытия меняет посадочный размер
Покрытие не является условно нулевой добавкой к детали.
После нанесения сухая пленка занимает место на поверхности: наружный размер покрытого элемента увеличивается, а размер отверстия с покрытием уменьшается. Поэтому твердая смазка и посадочные размеры должны рассматриваться вместе, особенно если сопряжение имеет малый зазор или задано с жестким допуском.
Для многих антифрикционных покрытий рабочая толщина сухой пленки находится в диапазоне 10–20 мкм. При этом в отдельных технических листах для конкретных составов встречается диапазон 5–20 мкм. Эти значения помогают задать исходный ориентир, но не заменяют проверку посадки: результат зависит от требований к узлу, геометрии поверхности и процесса нанесения.
Почему толщину нельзя считать незначительной
В материалах по сухим пленкам указано, что слишком толстое покрытие может создать проблемы с точными допусками. В одном из рассмотренных диапазонов слой ниже 5 мкм связывают со снижением ресурса и защитных свойств, а слой выше 25 мкм - с повышенным риском когезионного разрушения, растрескивания и проблем с посадочными размерами. Следовательно, задача не сводится к тому, чтобы сделать пленку как можно тоньше или толще.
Для некоторых изделий инженерные допуски позволяют нарастить покрытие всего на 0,0002–0,0003 дюйма без интерференции. Если ожидаемая добавка превышает доступный запас, толщину требуется заложить в конструкцию или пересмотреть технологию нанесения. Решение принимают до обработки партии, а не после того, как детали перестали собираться.
При этом важно оценивать покрываемые поверхности в сборе. Наружная поверхность вала, внутренний диаметр отверстия и резьбовая зона могут по-разному влиять на результат сопряжения. Поэтому в спецификации фиксируют, какие участки покрывают, какую толщину ожидают получить и как проверяют итоговый размер. Для ответственных посадок одного визуального осмотра недостаточно: цвет и внешний вид не показывают фактическую толщину пленки.
Какую толщину твердосмазочного покрытия закладывать в допуски
Выбирать толщину только по типичному диапазону 10–20 мкм недостаточно.
Для одной детали эта пленка может укладываться в конструктивный запас, для другой - изменить посадку. В отдельных технических листах приводят более узкий диапазон 5–20 мкм, а для некоторых авиационно-космических процессов указана сухая пленка 0,0003–0,0005 дюйма, или примерно 7,6–12,7 мкм. Это примеры заданных параметров, а не общая норма для всех производств.
Начните с размерной цепи узла и определите, какой запас остается между номинальным размером и предельным значением допуска. Затем сопоставьте этот запас с планируемой толщиной и способом нанесения. Если покрытие наносится на сопрягаемые поверхности, проверяют итоговую посадку после обработки, а не только исходные размеры деталей. При недостаточном запасе следует согласовать толщину с технологом и конструктором до утверждения процесса.
Как оценить риск для посадки
Полезно разделить требования на три группы:
размер детали до нанесения покрытия;
допустимое изменение размера после нанесения и отверждения;
функциональное требование к сопряжению после сборки.
Такой подход помогает избежать ситуации, когда покрытие соответствует собственной спецификации, но собранный узел не обеспечивает требуемую посадку. Для некоторых резьбовых соединений в источниках указано требование не менее 3/4 оборота на сопряженной резьбе после нанесения. Также отмечено, что измерение толщины непосредственно на резьбе может не требоваться, если задано полное покрытие. Эти условия применимы только там, где они предусмотрены требованиями к конкретному изделию.
Если точность размеров выше, чем возможности стабильного нанесения, стоит пересмотреть технологическую последовательность и контроль. Например, заранее определить участки, на которые покрытие не наносят, если это допускает конструкция и требования узла. Любое исключение таких зон нужно фиксировать в документации: иначе одинаковые детали могут пройти разные маршруты обработки и дать различный результат при сборке.
На этапе согласования полезно утвердить не только целевое значение толщины, но и допустимый разброс, точки контроля и метод измерения. Условия контроля должны соответствовать материалу основания и геометрии детали. Именно сочетание размерных требований и воспроизводимости процесса позволяет применять твердосмазочное покрытие на посадках без оценки «на глаз».
Как выбрать способ нанесения для точных размеров
На точных посадках предпочтителен процесс, который позволяет получать контролируемую и повторяемую пленку.
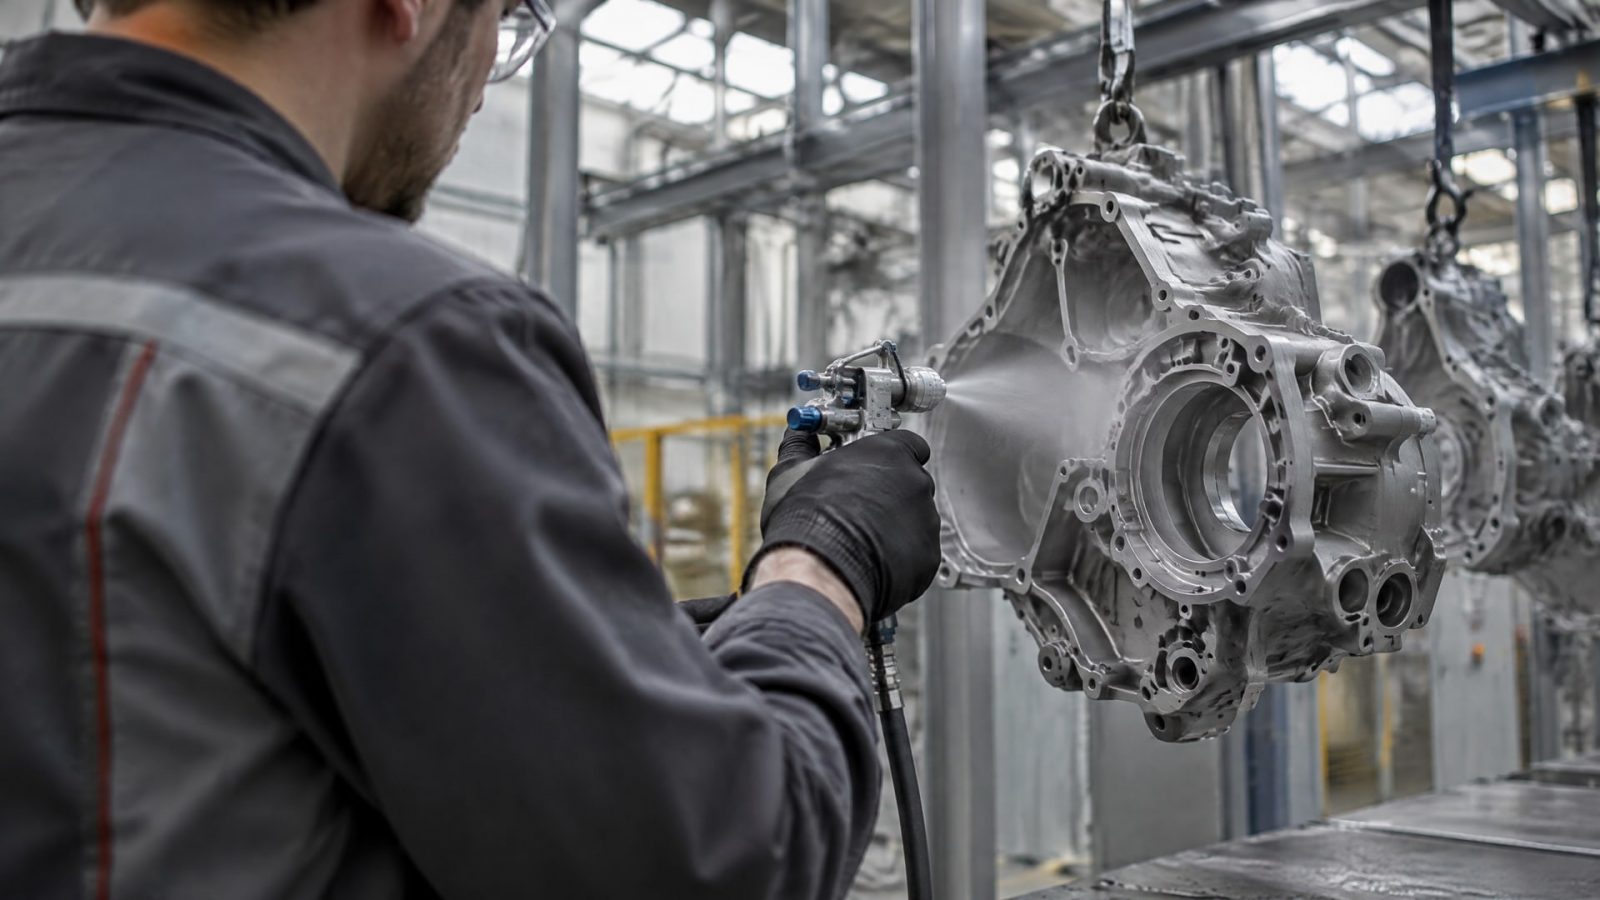
Для нанесения сухих смазок в источниках выделены распыление, окунание и нанесение кистью. Распыление используют, когда важны тонкий слой и равномерность; окунание также возможно для отдельных составов, но при недостаточном контроле оно может давать больший разброс толщины. Кисть подходит для отдельных применений, однако обеспечивает менее стабильный результат на точных посадках.
Таким образом, выбор между окунанием и распылением твердой смазки определяют не только производительность операции, но и размерный запас детали. Если наращивание слоя ограничено величиной 0,0002–0,0003 дюйма без интерференции, разброс процесса нужно соотнести с этим ограничением. Номинальная толщина сама по себе не показывает, насколько предсказуемо покрытие распределится по всей поверхности.
Почему несколько тонких слоев предпочтительнее одного толстого
Для деталей с малыми зазорами рекомендуют наносить несколько тонких равномерных слоев вместо одного толстого прохода. Такой подход помогает контролировать толщину и снижает вероятность локального избытка материала. Однако он не отменяет измерения: итоговый результат зависит от геометрии, равномерности нанесения и соблюдения технологического процесса.
На внутренних поверхностях, в отверстиях и радиусах получить равномерную пленку труднее, чем на открытых участках. Поэтому для сложной геометрии недостаточно задать способ нанесения в общей инструкции. Нужно определить, какие зоны контролируют отдельно и каким образом подтверждают покрытие в труднодоступных местах. Для резьбовых участков также заранее согласуют, требуется ли контроль толщины или достаточно требования к полному покрытию и сборке.
Окунание может быть технологически допустимым, но для точной посадки важно проверить разброс толщины на реальных деталях. Если процесс не обеспечивает повторяемость, это может привести к выходу за допуск даже при правильном среднем значении. При распылении также следует подтвердить результат на серии деталей, а не делать вывод только по одной поверхности или образцу.
До запуска партии фиксируют параметры процесса, целевой диапазон сухой пленки и правила приемки. При смене геометрии детали или способа нанесения повторно проверяют равномерность и итоговые размеры. Технологию считают подходящей не по названию метода, а по тому, способен ли он стабильно обеспечить заданную толщину на конкретной детали.
Как контролировать толщину сухой пленки
Толщину твердосмазочного покрытия нельзя достоверно оценить по цвету или внешнему виду.
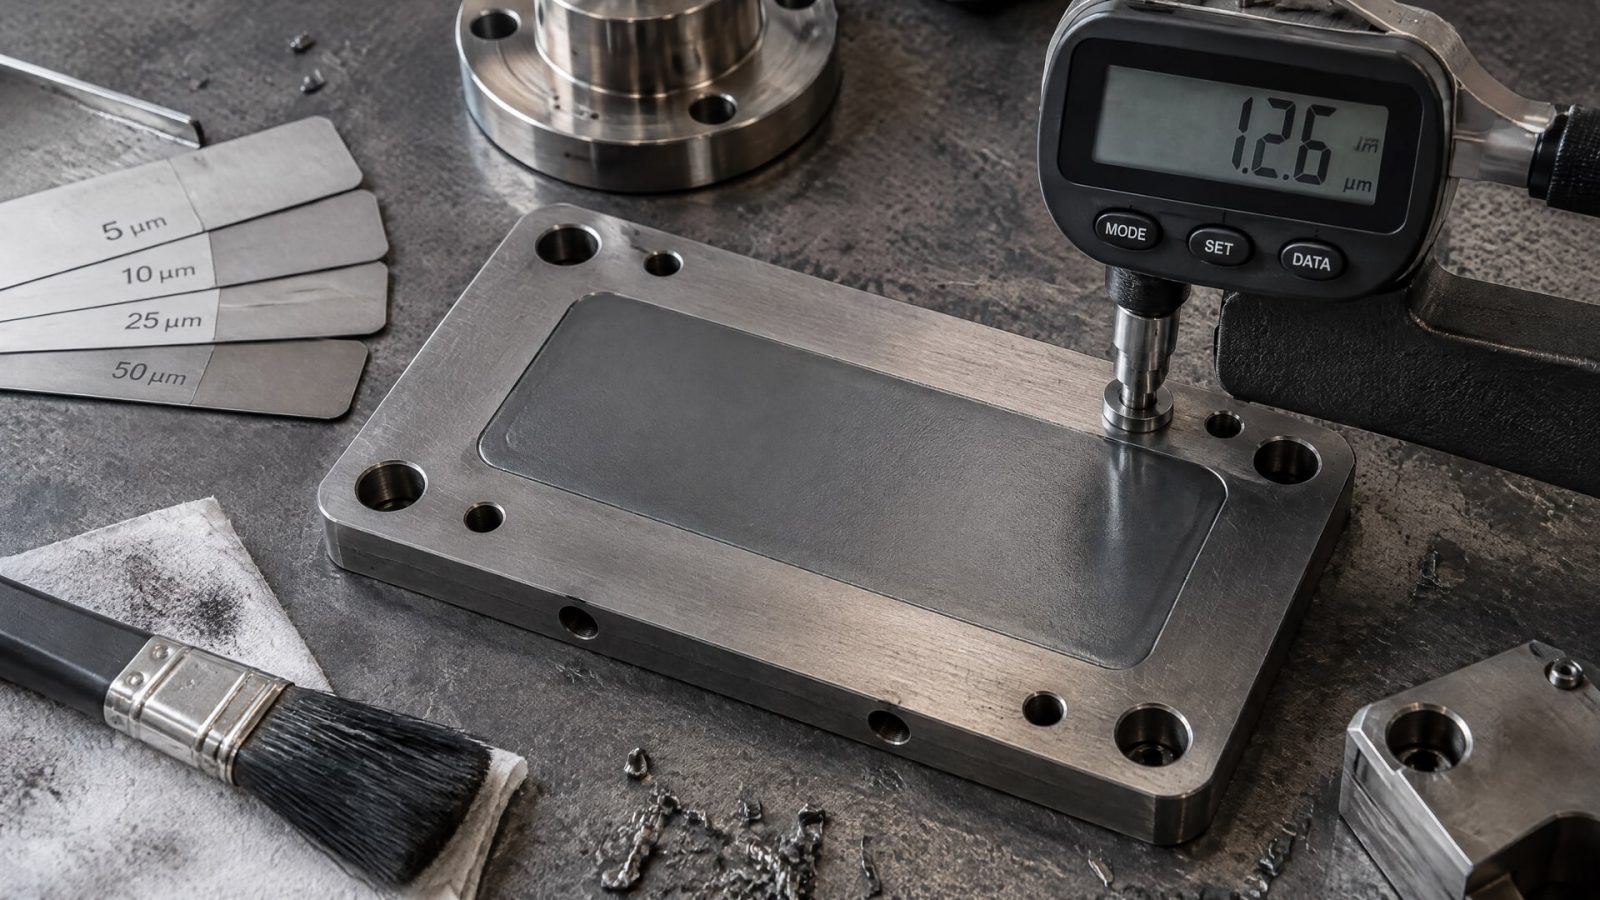
Для сухих пленок на магнитных основаниях в качестве методов контроля указаны вихретоковый и магнитно-индукционный способы. Среди стандартов, используемых для измерения толщины, названы ISO 2178, ASTM B499 и ASTM D7091. Выбор метода и стандарта зависит от основания, покрытия и требований к контролю.
Для точной посадки проверка толщины становится частью контроля качества партии. Важно заранее определить точки измерения и зафиксировать, относятся ли результаты к плоским поверхностям, радиусам, отверстиям или другим зонам. Одно измерение на удобном участке не доказывает равномерность пленки на всей детали, особенно если она имеет внутренние поверхности и сложный профиль.
Что включить в план контроля
Целевой диапазон толщины и допустимый разброс.
Метод измерения и применимый стандарт: ISO 2178, ASTM B499 или ASTM D7091 - в соответствии с материалом основания и требованиями к детали.
Участки, на которых измеряют покрытие, включая зоны со сложной геометрией.
Проверку размеров детали после нанесения и отверждения.
Критерии приемки резьбы и сопряжения, если они влияют на сборку.
Для резьбовых соединений в отдельных требованиях предусмотрено, что сопряженная резьба после нанесения должна обеспечивать не менее 3/4 оборота. В тех же условиях измерение толщины на резьбе может не требоваться, если задано полное покрытие. Эти параметры нельзя переносить на любое соединение автоматически: их сверяют со спецификацией конкретного изделия.
Контрольный образец помогает оценить процесс, но не всегда отражает распределение пленки на детали с иной геометрией. Поэтому для оценки коррозионной стойкости и связи результата с реальной формой производители рекомендуют испытания на оригинальных деталях и в промышленном процессе. Для ответственных посадок такой подход дополняют измерением размеров после нанесения и проверкой сборки.
План контроля должен связывать три результата: фактическую толщину, размер детали после обработки и работоспособность сопряжения. Если проверяют только один из них, можно пропустить несоответствие: слой окажется в заданном диапазоне, но посадка выйдет за допуск, либо размеры сохранятся, но пленка окажется слишком тонкой для требуемой защиты.
Твердосмазочное покрытие для червячного редуктора и точных посадок
В червячном редукторе выбор покрытия нельзя сводить только к размеру пленки.
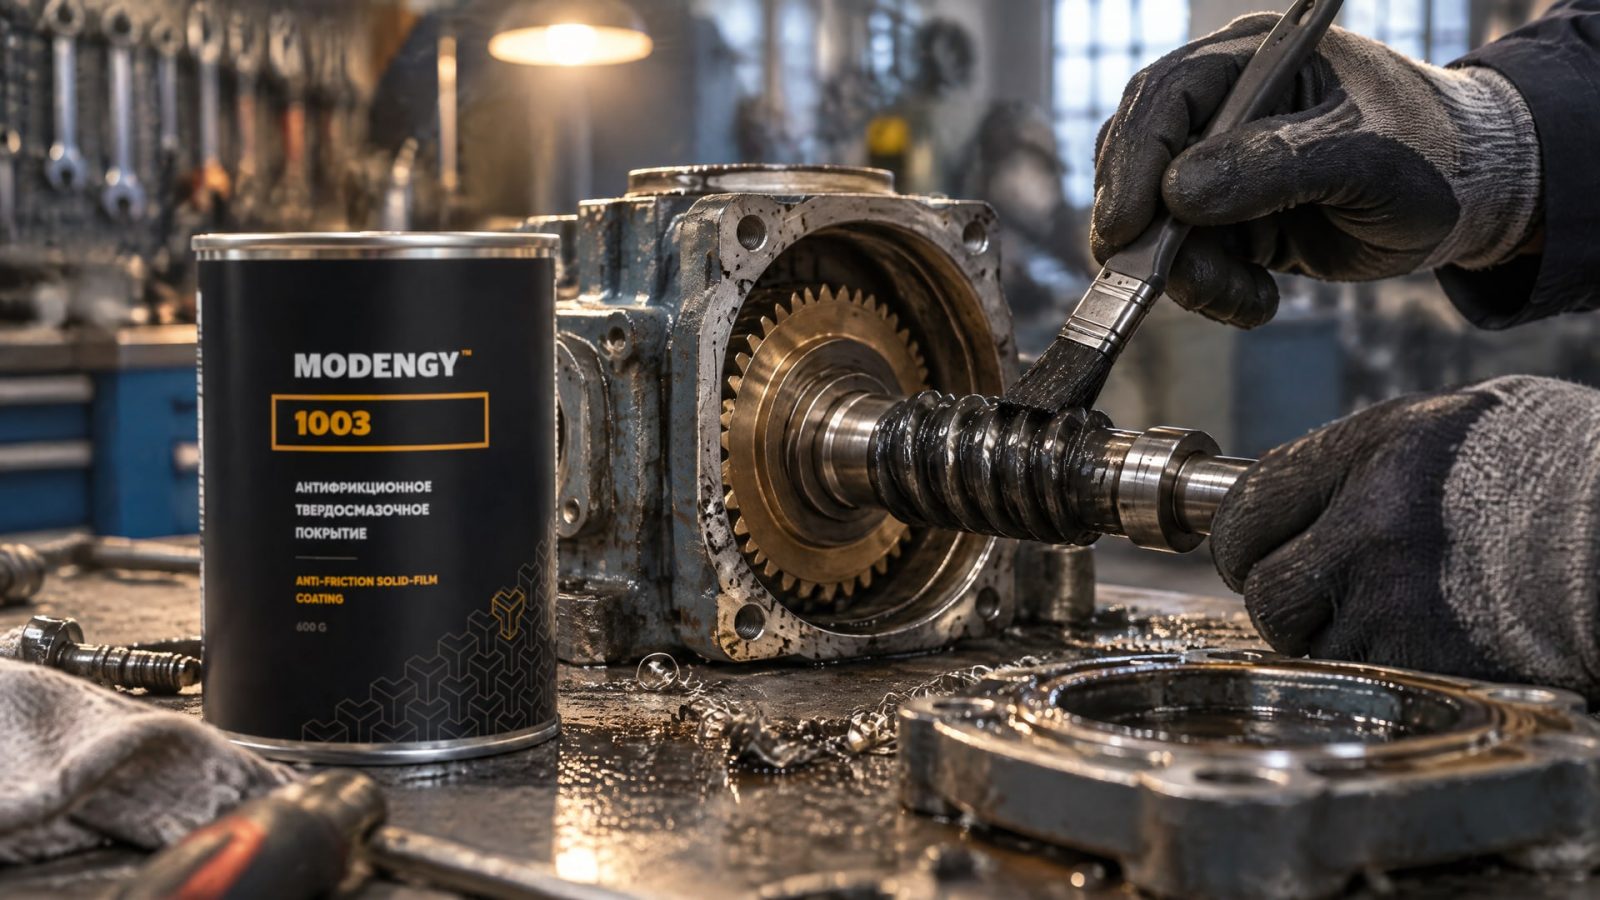
Для таких узлов нужно учитывать условия работы пары трения, температуру и нагрузку, а также допустимое изменение посадочных размеров. Покрытие должно соответствовать не только геометрии детали, но и требованиям к узлу. Поэтому толщину, метод нанесения и параметры отверждения согласуют вместе.
При низком КПД червячного редуктора важно рассматривать покрытие как часть технологического решения, а не как отдельную операцию. Если одновременно требуется сохранить точную посадку, избыточная толщина может привести к интерференции, а недостаточная - не обеспечить требуемые свойства сухой пленки. Типичный диапазон 10–20 мкм служит ориентиром для многих антифрикционных покрытий, но фактическую толщину для конкретной детали определяют по ее допускам и условиям работы.
Согласование покрытия и размеров узла
Для задачи, где требуется учитывать и антифрикционные свойства, и посадочные размеры, в технологический маршрут может быть включено покрытие MODENGY 1003. Оно полимеризуется при +170 °C и обеспечивает необходимую толщину слоя. При этом посадочные размеры закладывают в допуск, а результат подтверждают после обработки, а не предполагают по факту наличия покрытия.
До запуска процесса инженер проверяет, соответствует ли заданный режим отверждения требованиям к детали и узлу. Затем задает диапазон сухой пленки, контролируемые поверхности и критерии приемки сопряжения. Если в конструкции присутствуют внутренние поверхности, радиусы или участки с малыми зазорами, равномерность покрытия на них оценивают отдельно: на сложной геометрии добиться однородной толщины труднее.
Для деталей, где допустимая добавка составляет 0,0002–0,0003 дюйма, нужно отдельно сопоставить этот запас с целевой толщиной и разбросом нанесения. Если условия работы редуктора требуют испытаний, их проводят на реальном узле или на макете с тем же процессом нанесения. Так проверяют не только пленку на образце, но и соответствие результата конкретной геометрии и сборке.
Подбор покрытия для редуктора заканчивают не выбором состава по одному параметру, а утверждением технологической карты: толщины, режима нанесения, отверждения и контроля. Это позволяет оценить, выдержит ли процесс ограничения по посадке и даст ли повторяемый результат при изготовлении партии.
Часто задаваемые вопросы
Влияет ли антифрикционное покрытие на посадочный размер?
Да. Сухая пленка занимает место на поверхности, поэтому изменяет итоговый размер детали и может повлиять на посадку. Для многих покрытий типичный диапазон составляет 10–20 мкм, но конкретную толщину сопоставляют с допуском детали. Размеры проверяют после нанесения и отверждения покрытия.
Какую толщину твердосмазочного покрытия выбрать для точной посадки?
Универсального значения нет. Для многих составов приводят диапазон 10–20 мкм, а для отдельных материалов - 5–20 мкм. Выбор зависит от допуска, геометрии, способа нанесения и условий работы. Толщину задают в спецификации и подтверждают измерениями на детали или узле.
Что лучше для точных размеров: окунание или распыление?
Распыление чаще выбирают, когда нужна контролируемая тонкая пленка. Окунание допустимо для некоторых составов, но без тщательного контроля может давать больший разброс толщины. Решение подтверждают испытанием на деталях той же геометрии и проверкой итоговых размеров после обработки.
Нужно ли контролировать толщину покрытия на каждой партии?
Для деталей с точной посадкой контроль толщины относят к контролю качества. В план включают метод измерения, участки проверки и приемочные требования. Для сухой пленки на магнитном основании среди применяемых стандартов указаны ISO 2178 и ASTM B499, а также ASTM D7091 для контроля сухой пленки.
Заключение
Толщина антифрикционного покрытия влияет на посадочные размеры, поэтому ее заранее включают в конструктивный допуск. Диапазон 10–20 мкм может служить ориентиром, но не заменяет расчета для конкретной детали. Для точных сопряжений важны равномерность нанесения, контроль сухой пленки и проверка размеров после отверждения.
Следующий шаг - сверить запас по допуску с целевой толщиной покрытия, выбрать способ нанесения и определить метод приемочного контроля. Если геометрия сложная или узел работает под нагрузкой, подтвердите решение испытанием на детали либо макете с тем же промышленным процессом.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антифрикционные покрытия влияют на КПД червячного редуктора, уменьшают пусковые потери и от чего зависит его эффективность.
Узнайте, как правильно очищать пищевое антипригарное покрытие от теста и муки, чтобы сохранить его свойства и продлить срок службы.
Твердосмазочные покрытия снижают налипание в пищевом производстве, но их совместимость с глицерином требует детального анализа.