
Покрытие для скольжения на деталях из алюминия Д16: выбор и нанесение
Для деталей из Д16 покрытие для скольжения выбирают не по одному слову «тефлоновое», а по технологии и требованиям к поверхности. Для алюминиевых сплавов рассматривают два разных решения: твердый анодный слой, импрегнированный или совместно осажденный с PTFE, по SAE AMS 2482 и толстое PTFE-покрытие по SAE AMS 2516. Перед выбором процесса для Д16 нужно проверить химический состав сплава и сопоставить его с ограничениями технологии.
Статья полезна инженерам, специалистам по покрытиям и снабженцам, которые выбирают способ снижения трения и износа. Разберем, чем отличаются два процесса, почему подготовка поверхности влияет на результат и какие параметры покрытия можно контролировать по стандартам. Отдельно поясним, почему покрытия для плитки от скольжения не подходят в качестве замены промышленному покрытию детали.
Какое покрытие для скольжения подходит алюминию Д16
Для снижения трения на алюминиевых деталях важно различать два процесса, которые в быту могут одинаково называть нанесением тефлонового покрытия.
Первый формирует твердый анодный слой с PTFE: политетрафторэтиленом, который вводят в поры анодного покрытия или совместно осаждают с ним. Требования к такому покрытию на алюминиевых сплавах задает SAE AMS 2482F. NASA также описывает процесс PTFE-импрегнированного анодирования как способ контролировать твердость поверхности, трение и износ.
Второй вариант - толстое PTFE-покрытие по SAE AMS 2516F. В этом случае используют водную дисперсию PTFE-смолы с небольшим количеством связующего. Это не анодный слой с PTFE, поэтому при выборе нужно заранее определить, требуется ли именно анодная основа. Оба подхода предназначены для инженерных поверхностей, но технологически не взаимозаменяемы.
| Технология | Основа покрытия | На что ориентироваться |
|---|---|---|
| SAE AMS 2482F | Твердый анодный слой с PTFE | Если нужна комбинация анодной основы и PTFE |
| SAE AMS 2516F | Толстое PTFE-покрытие со связующим | Если требуется покрытие для сухого смазывания и защиты от коррозии |
Следовательно, нанесение тефлонового покрытия на Д16 начинают с постановки задачи: требуется ли анодная основа, какие свойства поверхности важны и какие требования предъявлены к готовой детали. Одного указания «нужно, чтобы скользило» недостаточно для выбора процесса. Спецификацию покрытия и приемочные требования следует согласовать до обработки партии.
Можно ли наносить тефлоновое покрытие на алюминий Д16
Применимость PTFE-импрегнированного анодирования зависит от состава алюминиевого сплава.
В спецификации NASA процесс ограничен сплавами с содержанием меди менее 5%, кремния менее 8% или суммарным содержанием меди и кремния не более 8%. Поэтому обозначения Д16 самого по себе недостаточно: перед заказом обработки нужно сверить химический состав конкретного материала с сертификатом и проверить его относительно ограничений выбранного процесса.
Если состав не соответствует требованиям, нельзя считать, что покрытие автоматически даст предусмотренный результат. В этом случае технологию нужно согласовать с исполнителем, который располагает требованиями стандарта и может оценить применимость процесса к конкретной детали. Не следует переносить условия SAE AMS 2482 на толстое PTFE-покрытие по SAE AMS 2516: это разные технологии с разными требованиями.
Для PTFE-импрегнированного анодирования NASA приводит базовую толщину 0.0020 ± 0.0005 дюйма, что соответствует примерно 50,8 ± 12,7 мкм. Это ориентир конкретного процесса, а не универсальная толщина для всех PTFE-покрытий. Толщину и требования к покрытию следует задавать по применимой спецификации, а не выбирать по аналогии с другой технологией.
При восстановлении детали после повреждения анодированного слоя важно учитывать, какая функция поверхности нарушена: требуется ли вернуть анодную основу, снизить трение или обеспечить скольжение резиновой прокладки. Если поврежденный участок не соответствует исходному процессу, локальный ремонт может дать покрытие с другими характеристиками. Поэтому способ восстановления согласуют с требованиями к детали и технологией ее изготовления.
Подготовка поверхности перед нанесением тефлонового покрытия
Стабильность покрытия зависит от подготовки поверхности: загрязнения и остатки абразива мешают получить качественное сцепление покрытия с основой.
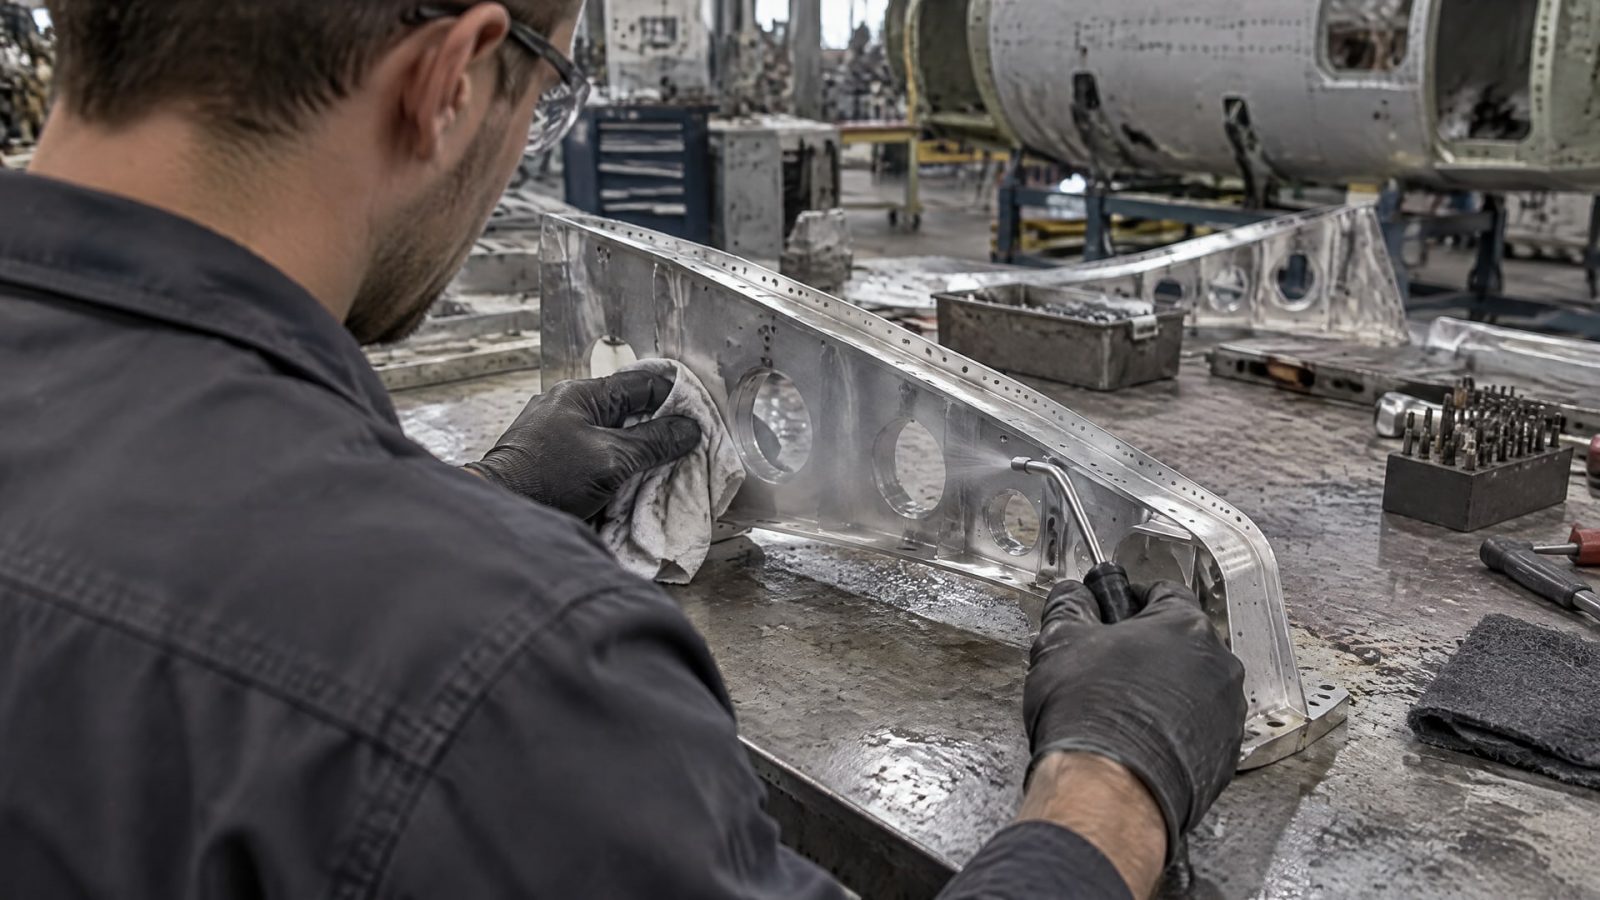
Адгезия - это сцепление покрытия с поверхностью детали. Для толстого PTFE-покрытия по SAE AMS 2516 в подготовительные операции входят обезжиривание, химическая очистка или легкая абразивная пескоструйная обработка, затем удаление абразива и сушка.
Выбор конкретного способа подготовки зависит от состояния детали и требований к поверхности. Если применяют абразивную обработку, важно полностью удалить остатки абразива до нанесения покрытия. После очистки деталь высушивают, чтобы подготовленная поверхность соответствовала дальнейшей операции. Не следует считать подготовку формальностью: стандарт описывает ее как часть технологической последовательности, а не как замену нанесению покрытия.
Перед передачей деталей в обработку полезно зафиксировать в техническом задании:
материал и обозначение сплава;
выбранный процесс: SAE AMS 2482F или SAE AMS 2516F;
требования к толщине и приемке, если они заданы документацией;
допустимость абразивной подготовки для геометрии и поверхности детали;
участки, на которые покрытие наносить не требуется.
Для некоторых металлов в процессе по SAE AMS 2516 предусмотрен предварительный нагрев до 400 °C ± 5 °C, но для алюминия он не требуется. Этот режим нельзя автоматически включать в технологию обработки Д16. Детали из алюминия подготавливают и покрывают в соответствии с требованиями применимой спецификации.
Толщина и температурные ограничения PTFE-покрытия
Параметры нанесения зависят от того, выбрано ли анодирование с PTFE или толстое PTFE-покрытие.
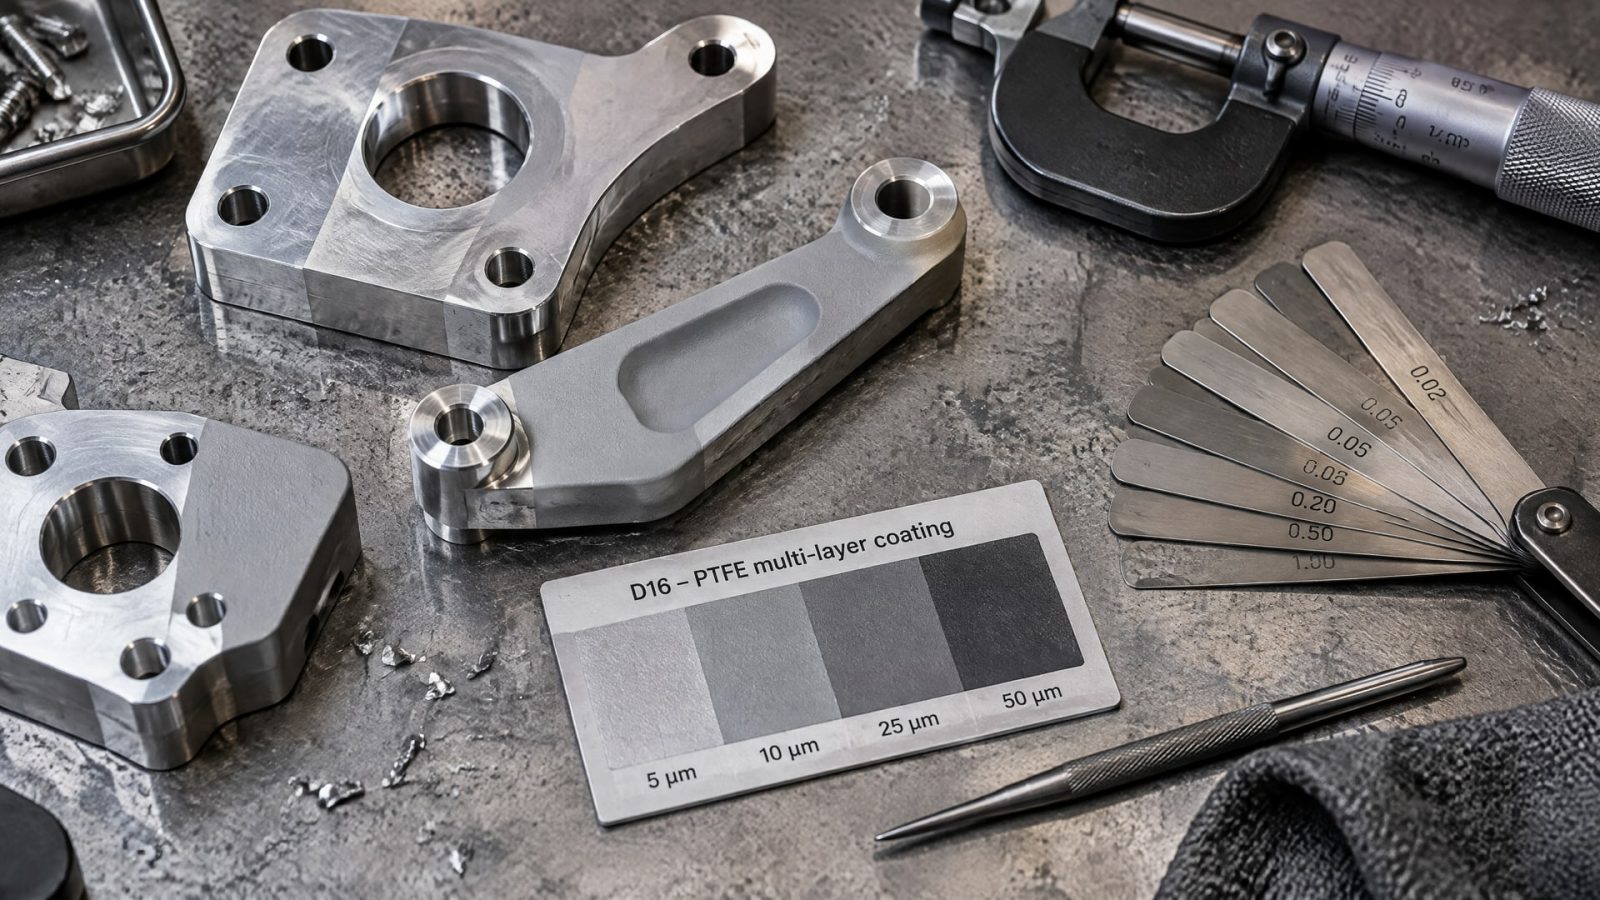
Для толстого покрытия по SAE AMS 2516 слой грунта составляет 5-18 мкм. Первый финишный слой обычно имеет толщину 51-76 мкм, а в дальнейшем толщина слоев уменьшается примерно до 25 мкм по мере роста общей толщины покрытия.
Для этой технологии также указаны температурные пределы: до 275 °C кратковременно и до 245 °C длительно. Эти значения относятся к толстым PTFE-покрытиям по SAE AMS 2516, а не ко всем покрытиям с PTFE. Их нельзя переносить на PTFE-импрегнированный анодный слой по SAE AMS 2482 без соответствующих данных.
Для анодирования с PTFE NASA приводит базовую толщину 50,8 ± 12,7 мкм. Это значение относится к описанному процессу и не заменяет требования документации на конкретную деталь. При заказе обработки важно указывать стандарт и проверять, что исполнитель применяет именно нужную технологию, а не просто наносит полимерный состав на алюминий.
В техническом задании стоит разделять требования к функции поверхности и параметры покрытия. Например, необходимость снизить трение не задает автоматически толщину, температуру эксплуатации или тип основы. Эти условия определяют по стандарту, чертежу и условиям работы узла, не смешивая характеристики разных процессов.
Контроль качества и отличие от покрытий для плитки
Для контроля PTFE-импрегнированного анодного покрытия в выдержках по SAE AMS 2482 упоминаются испытание в соляном тумане с концентрацией 5% в течение 336 часов по ASTM B117 и испытание на абразивный износ по ASTM D4060.
Эти методы относятся к контролю свойств покрытия. Их включение в приемку конкретной детали должно соответствовать требованиям документации и согласованной спецификации.
При выборе контроля важно привязать проверку к назначению детали. Если основная задача - снизить трение и износ, в требованиях должны быть определены соответствующие критерии. Если нужно оценить коррозионную стойкость, применяют предусмотренный метод испытания. Само упоминание стандарта в техническом задании не подтверждает качество готовой детали: нужно согласовать, какие именно испытания выполняются и как оформляются результаты.
Покрытие для плитки против скольжения и составы для керамогранита относятся к другой задаче. Их назначение - уменьшить скольжение на полу или другой поверхности, а не сформировать промышленное покрытие на алюминиевом сплаве. Поэтому покрытие для керамогранита от скольжения, в том числе аэрозольное, не следует рассматривать как замену PTFE-импрегнированному аноду или толстому PTFE-покрытию на Д16.
Сходство слов «скольжение» и «антискользящий» не означает сходства материалов. Для деталей узла выбирают покрытие, рассчитанное на нужную поверхность и условия эксплуатации, а не бытовое средство для пола. Это же относится к покрытию для скольжения рулонного металла: выбор процесса должен соответствовать материалу и конструкции конкретной детали, а не только общему требованию к движению поверхности.
Часто задаваемые вопросы
Можно ли наносить PTFE-покрытие на любой алюминиевый сплав?
Нет. Для PTFE-импрегнированного анодирования NASA указывает ограничения по содержанию меди и кремния: менее 5% меди, менее 8% кремния или не более 8% в сумме. Для детали из Д16 следует проверить химический состав по сертификату и сопоставить его с требованиями выбранного процесса до передачи в обработку.
Чем отличается PTFE-импрегнированный анод от толстого PTFE-покрытия?
PTFE-импрегнированный анод сочетает твердый анодный слой и PTFE; требования к процессу задает SAE AMS 2482F. Толстое покрытие по SAE AMS 2516F формируют из водной дисперсии PTFE-смолы с небольшим количеством связующего. Эти технологии отличаются основой и параметрами нанесения, поэтому их не следует подменять друг другом.
Подойдет ли покрытие для плитки против скольжения для алюминиевой детали?
Нет, такие материалы предназначены для другой задачи и не являются заменой промышленному покрытию алюминиевого сплава. Для Д16 рассматривают технологии PTFE по SAE AMS 2482F или SAE AMS 2516F с учетом состава сплава, подготовки поверхности и требований к готовой детали. Назначение покрытия для пола не подтверждает его пригодность для узла.
Как подготовить деталь из алюминия перед нанесением PTFE-покрытия?
Для толстого PTFE-покрытия по SAE AMS 2516 предусмотрены обезжиривание, химическая очистка или легкая абразивная обработка, после которой удаляют остатки абразива и сушат деталь. Конкретную последовательность нужно согласовать с исполнителем и применимой спецификацией. Предварительный нагрев до 400 °C ± 5 °C для алюминия не требуется.
Заключение
Покрытие для скольжения на деталях из Д16 выбирают между PTFE-импрегнированным анодным слоем по SAE AMS 2482F и толстым PTFE-покрытием по SAE AMS 2516F. Перед нанесением нужно проверить состав сплава, определить необходимую основу покрытия и согласовать подготовку поверхности, толщину и контроль качества. Покрытия для плитки и керамогранита для этой задачи не подходят.
Практический следующий шаг - сверить химический состав Д16 с ограничениями выбранного процесса и направить исполнителю чертеж, требования к функции поверхности и приемке. Так можно до начала обработки определить подходящую технологию и избежать подмены промышленного покрытия составом другого назначения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему покрытие алюминиевого сплава с PTFE для бытовых нужд не подходит для промышленных механизмов и что учитывать при выборе.
Узнайте, почему подшипники на пищевом производстве быстро изнашиваются и как правильно выбрать смазку с допуском H1.
Узнайте, как вязкость смазки подшипников влияет на износ и ресурс, и как правильно подобрать смазочный материал для вашего оборудования.