
Полимеризация при комнатной температуре: технология нанесения покрытий из аэрозольных баллонов
Полимеризация при комнатной температуре позволяет наносить покрытие из аэрозольного баллона без обязательного нагрева детали. Но время высыхания и срок до достижения конечных свойств зависят от конкретной системы: в одних случаях покрытие высыхает за 30 минут при +20 °C, в других полное отверждение занимает 24-48 часов или дольше. Поэтому сухую на ощупь поверхность нельзя автоматически считать готовой к нагрузке.
Статья поможет инженерам, техническим специалистам и снабженцам разобраться, как выдерживать межслойные интервалы, отличать антифрикционные покрытия от фрикционных и выбирать систему для резьбового крепежа. Отдельно рассмотрим испытания коррозионной стойкости и ограничения аэрозольного нанесения.
Как проходит полимеризация при комнатной температуре
Полимеризация при комнатной температуре означает, что покрытие может формировать рабочую пленку без нагрева детали.
Однако для разных составов различаются как время высыхания, так и срок достижения конечных свойств. Например, в одном техническом описании сухая пленка образуется за 10-20 минут, но ее конечные свойства достигаются после 30 суток при 20-22 °C. Для той же системы указана досушка в течение 24 часов при 90 °C.
Другой пример комнатного отверждения: PTFE-покрытие полностью высыхает за 30 минут при +20 °C. Эти данные относятся к конкретной серии и не задают универсальный режим для всех аэрозольных материалов. Перед работой необходимо сверить время выдержки и условия полимеризации с техническим описанием выбранного покрытия.
Высыхание и готовность к нагрузке
Высыхание на ощупь и полная полимеризация - разные стадии. Если покрытие уже не липнет к поверхности, это еще не подтверждает, что оно достигло предусмотренных эксплуатационных свойств. Для некоторых аэрозольных систем полная полимеризация занимает 24-48 часов, а до ее завершения деталь не следует нагружать.
Время выдержки нельзя переносить с одного состава на другой. В одной системе конечные свойства формируются за 30 суток при 20-22 °C, в другой покрытие высыхает за 30 минут при +20 °C. Поэтому в производственном процессе фиксируют не только момент нанесения, но и срок, после которого разрешены сборка, монтаж или эксплуатация детали.
Комнатное и термическое отверждение
В описаниях покрытий для крепежа могут встречаться разные режимы. Например, для одной PTFE-системы указаны варианты полимеризации при +150 °C в течение 40 минут или при +200 °C в течение 30 минут. Это термоотверждение, а не полимеризация при комнатной температуре.
Различие важно учитывать при подборе материала и планировании производства. Наличие аэрозольной формы не означает, что покрытие обязательно отверждается без нагрева. Если технологический процесс исключает термическую обработку, режим +150 °C или +200 °C не подойдет без подтвержденной альтернативы в документации конкретного покрытия.
Технология нанесения покрытия из аэрозольного баллона
При многослойном нанесении следующий слой распределяют только после высыхания предыдущего.
Для описанной группы аэрозольных систем межслойный интервал составляет 10-15 минут при комнатной температуре. Это ориентир для конкретных систем, а не универсальное правило: фактический интервал нужно проверять по техническому описанию материала.
Рабочий процесс строят вокруг трех контрольных точек: соблюдения межслойной выдержки, завершения полной полимеризации и допуска детали к нагрузке. Если покрытие еще не достигло конечных свойств, ранняя сборка или эксплуатация может повлиять на его прочность и стабильность. Для некоторых аэрозольных покрытий период полной полимеризации составляет 24-48 часов.
Последовательность работ
Уточнить в техническом описании, требуется ли покрытию комнатное или термическое отверждение.
Выдерживать указанный интервал между слоями; для описанных аэрозольных систем это 10-15 минут при комнатной температуре.
После последнего слоя дождаться полной полимеризации, а не только высыхания поверхности.
Не подвергать деталь нагрузкам до окончания срока отверждения, указанного для конкретного состава.
Число слоев, способ подготовки поверхности и другие параметры нельзя назначить по одному лишь факту аэрозольного нанесения. Они зависят от материала и задачи. Если техническое описание требует определенного режима, именно он задает технологию; общий интервал 10-15 минут не заменяет требований к конкретному покрытию.
Как не перепутать режимы
В технических данных могут соседствовать время образования сухой пленки, время полного высыхания и срок получения конечных свойств. Например, пленка может образоваться за 10-20 минут, тогда как конечные свойства достигаются спустя 30 суток при 20-22 °C. В другом случае покрытие полностью высыхает за 30 минут при +20 °C. Эти значения описывают разные системы и этапы процесса.
При подготовке инструкции для участка указывают режим именно выбранного покрытия: температуру, межслойную выдержку и срок до нагрузки. Если в документации приведены режимы при +150 °C в течение 40 минут или при +200 °C в течение 30 минут, их нельзя считать комнатным отверждением. Такая проверка помогает избежать ошибки, когда деталь передают в работу сразу после того, как поверхность стала сухой.
Как выбрать антифрикционное покрытие для резьбового крепежа
Покрытие резьбового крепежа подбирают не только по снижению трения.
Для соединения важны также коррозионная стойкость, стабильность коэффициента закручивания и повторяемость момента затяжки. Слишком низкое или нестабильное трение может ухудшить воспроизводимость затяжки, поэтому решение оценивают в комплексе.
В отдельных системах антифрикционное покрытие применяют вместе с базовым цинк-ламельным слоем. Такое сочетание используют для стабилизации коэффициента закручивания и защиты от коррозии. Для одной системы с цинк-ламельным слоем указана коррозионная стойкость более 900 часов в нейтральном соляном тумане по ISO 9227. Для PTFE-покрытия другой серии приведено значение не менее 168 часов по DIN EN ISO 9227. Показатели относятся к разным системам и не служат прямым сравнением без учета их состава и назначения.
Что проверять в технических данных
Назначение покрытия: снижение трения, защита от коррозии или сочетание функций.
Требования к коэффициенту закручивания и повторяемости момента затяжки.
Результаты испытаний в нейтральном соляном тумане и стандарт, по которому они получены.
Режим нанесения и срок до достижения конечных свойств.
Для одной PTFE-системы для резьбового крепежа указаны рабочий диапазон от -100 до +230 °C и нормативный расход 77 г/м². Эти параметры не следует переносить на другие покрытия. Так же осторожно нужно относиться к значениям коррозионной стойкости: 168 часов и более 900 часов описывают результаты испытаний конкретных систем, а не срок службы детали в реальной эксплуатации.
Антифрикционное покрытие в аэрозоле удобно рассматривать, когда важны способ нанесения и обработка крепежа сложной геометрии. Но форма выпуска не заменяет подбора по требованиям соединения. До запуска в серию сверяют техническое описание и спецификацию крепежного узла, особенно если от момента затяжки зависит работа ответственного соединения.
Покрытие задвижки при вибрации: антифрикционный или фрикционный слой
Для вибронагруженного соединения сначала определяют, какая именно задача стоит перед покрытием.
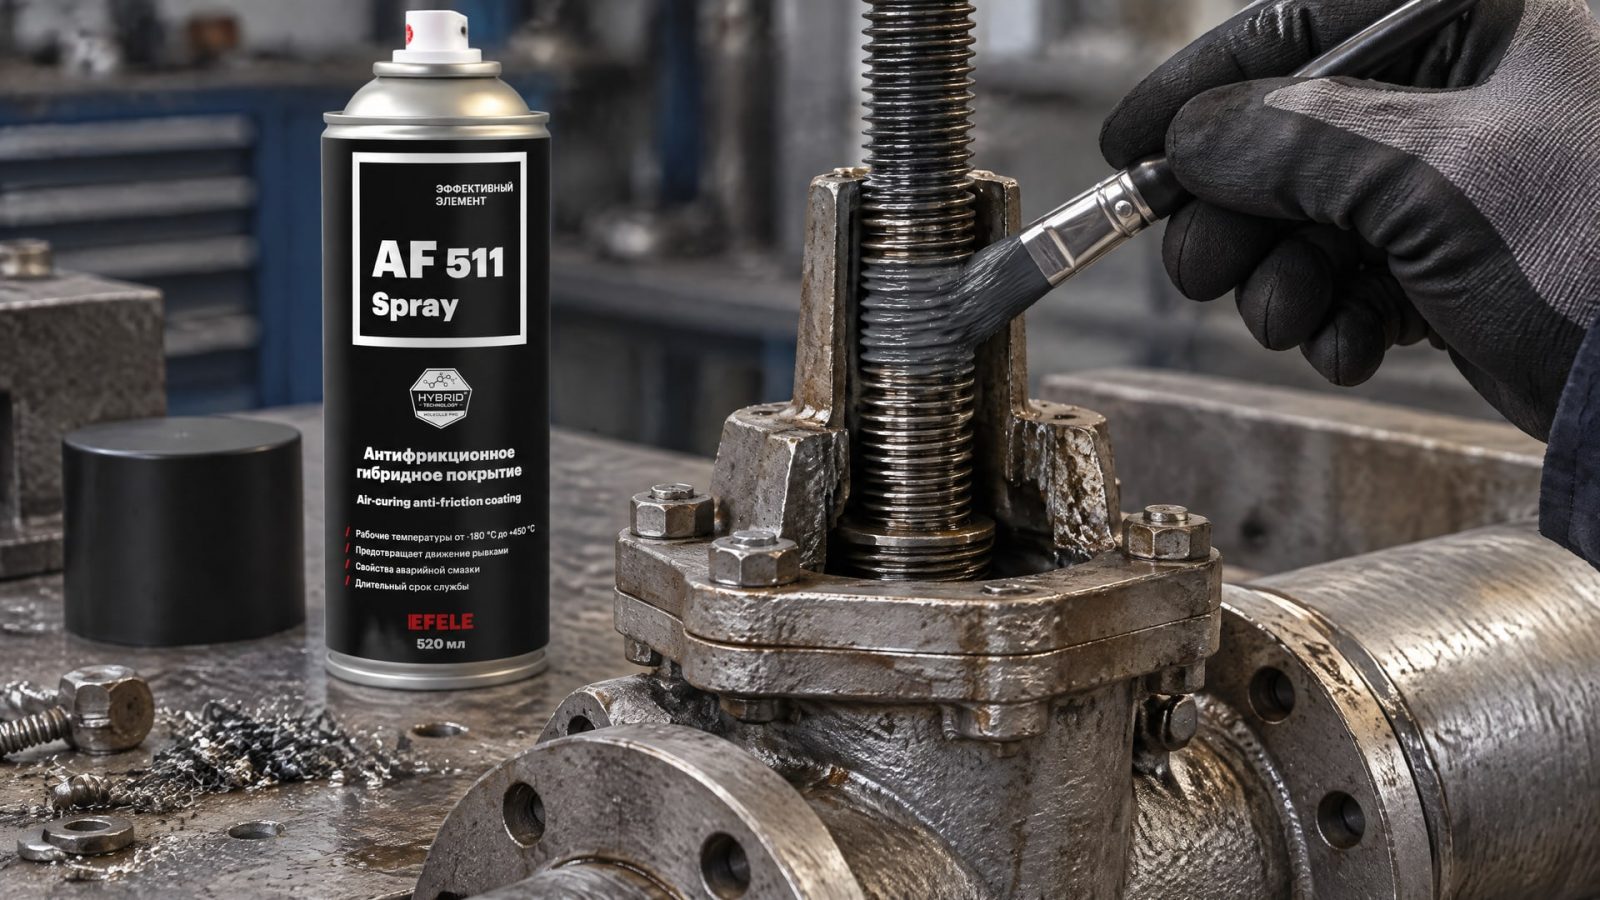
Антифрикционный слой снижает трение и может участвовать в контроле коэффициента закручивания. Фрикционное покрытие крепежа, напротив, повышает коэффициент трения, чтобы увеличить сопротивление самоотвинчиванию и поддержать фиксацию соединения при вибрации.
Поэтому антифрикционное покрытие нельзя автоматически считать средством защиты от самоотвинчивания. Если требуется именно фиксация резьбового соединения, рассматривают фрикционный слой или другую систему, назначение которой прямо соответствует этой задаче. При постоянной вибрации, циклических нагрузках и перепадах температур важно выбирать покрытие, описанное для таких условий, а не ориентироваться только на низкое трение.
Когда рассматривают аэрозольное антифрикционное покрытие
У крепежа задвижек и трубопроводов могут сочетаться вибрация и высокое давление; при оценке узла также учитывают фреттинг, холодный пуск и условия, способные повлиять на сохранность покрытия. Для таких задач применяют EFELE AF-511 Spray: это антифрикционное сухое покрытие полимеризуется при комнатной температуре и предназначено для защиты резьбового крепежа задвижек и трубопроводов.
Это решение не отменяет проверки функции покрытия в соединении. Если принципиальное требование - сопротивление самоотвинчиванию, нужно подтвердить, что выбранная система обеспечивает нужный уровень фиксации. Антифрикционное и фрикционное покрытия не взаимозаменяемы: различие между ними определяется требуемым поведением соединения при затяжке и эксплуатации.
Как оценивать коррозионную стойкость и готовность покрытия
ISO 9227 и DIN EN ISO 9227 задают метод испытания коррозионной стойкости покрытий в нейтральном соляном тумане.
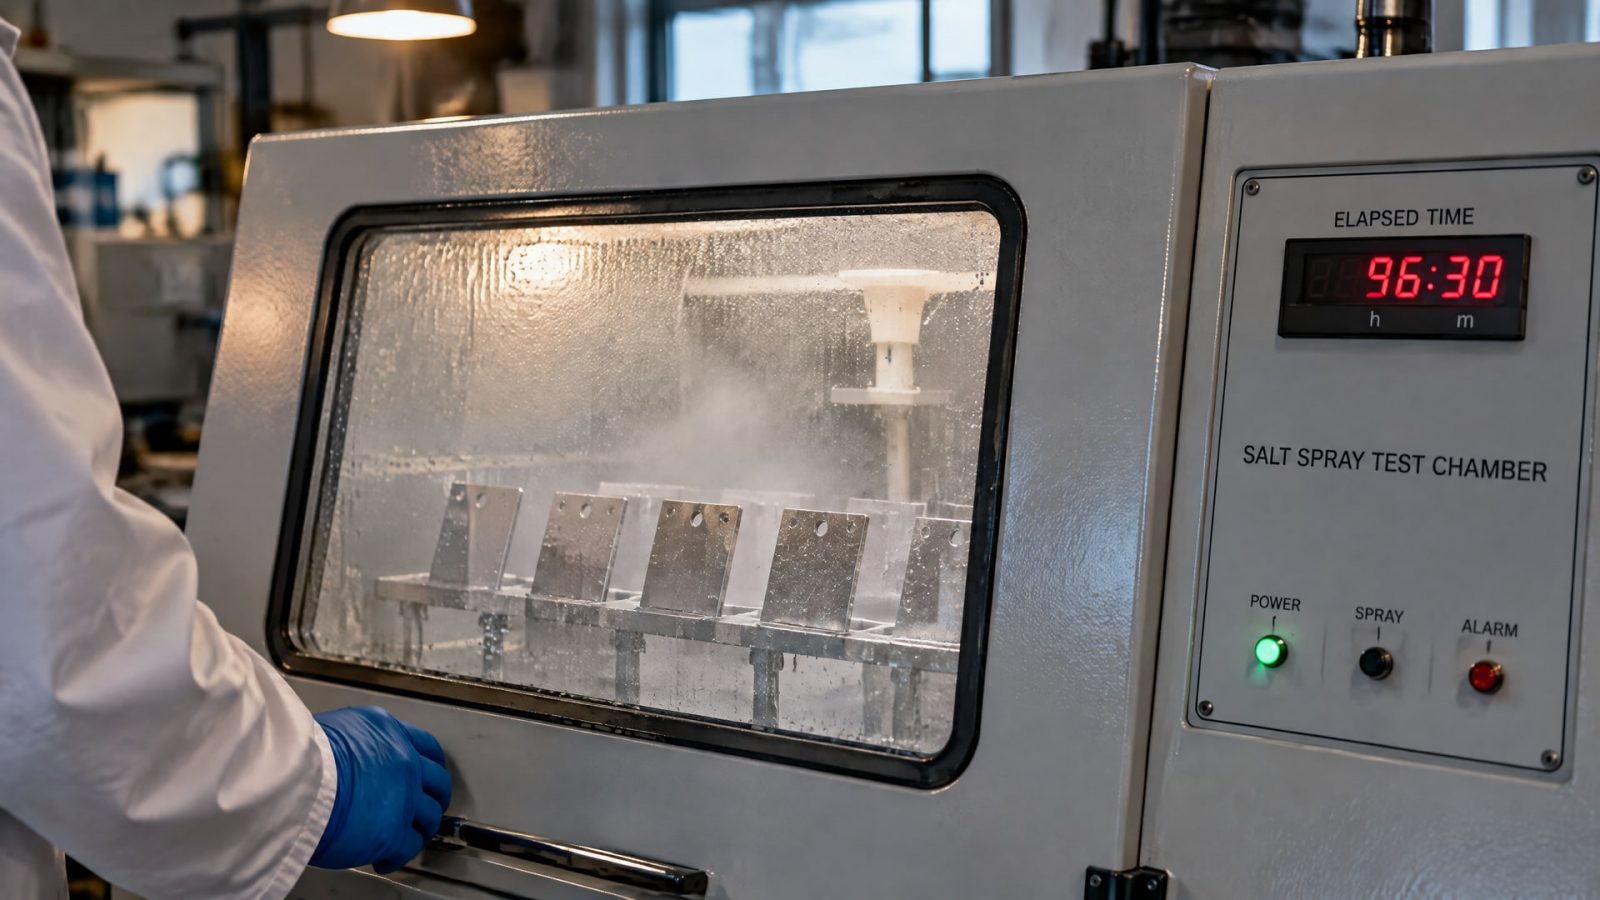
Часы в таком испытании помогают сопоставлять данные, полученные для конкретных систем, но не заменяют оценку условий эксплуатации. Значение не менее 168 часов по DIN EN ISO 9227 и результат более 900 часов по ISO 9227 нельзя трактовать как гарантированный срок службы детали в рабочей среде.
Для резьбового крепежа испытания на коррозию рассматривают вместе с требованиями к коэффициенту закручивания и повторяемости момента затяжки. Это особенно важно, если соединение подвергается вибрации или циклическим нагрузкам. Одного показателя соляного тумана недостаточно, чтобы сделать вывод о пригодности покрытия для конкретного узла.
Перед передачей детали в эксплуатацию проверяют, завершилась ли полная полимеризация по режиму выбранного материала. В зависимости от системы это может быть 30 минут при +20 °C, 24-48 часов или 30 суток при 20-22 °C. Эти сроки относятся к разным покрытиям, поэтому их нельзя свести к единому правилу для всех аэрозолей.
Практичный порядок проверки таков: сверить режим отверждения, подтвердить соответствие требованиям соединения и сопоставить паспортные результаты испытаний с условиями службы. Для крепежа, который приходится многократно монтировать и демонтировать, отдельно оценивают стабильность затяжки и сохранение функции покрытия после сборки.
Часто задаваемые вопросы
Сколько длится полимеризация при комнатной температуре?
Срок зависит от состава и от того, какой этап описан в технических данных. Одно покрытие может полностью высохнуть за 30 минут при +20 °C, а конечные свойства другой системы достигаются за 30 суток при 20-22 °C. Межслойная выдержка и полная полимеризация - разные интервалы.
Можно ли нагружать деталь, если аэрозольное покрытие уже сухое?
Не всегда. Сухая поверхность не подтверждает завершение полимеризации. Для некоторых аэрозольных систем полное отверждение занимает 24-48 часов, и до этого момента деталь не следует подвергать нагрузкам. Срок готовности определяют по техническому описанию конкретного материала, а не только по состоянию поверхности.
Какое покрытие выбрать для резьбы при вибрации?
Сначала нужно определить, требуется ли снизить трение или повысить его для сопротивления самоотвинчиванию. Антифрикционное покрытие снижает трение, а фрикционное повышает его и применяется для фиксации соединения. Для ответственного крепежа также проверяют коррозионную стойкость и повторяемость момента затяжки.
Гарантирует ли ISO 9227 срок службы покрытия в эксплуатации?
Нет. ISO 9227 описывает ускоренное испытание в нейтральном соляном тумане. Результат в часах характеризует конкретное покрытие в рамках этого метода, но не дает прямого прогноза службы в любой рабочей среде. Его сопоставляют с условиями применения, требованиями к соединению и другими характеристиками системы.
Заключение
Полимеризация при комнатной температуре позволяет наносить аэрозольные покрытия без обязательного нагрева детали, однако сроки высыхания и достижения конечных свойств зависят от состава. Для корректного процесса выдерживают межслойный интервал, не путают высыхание с полной полимеризацией и не нагружают деталь раньше срока, указанного для покрытия.
Следующий шаг для инженера или снабженца - сверить техническое описание покрытия с требованиями узла: режимом отверждения, условиями вибрации, необходимым поведением резьбы при затяжке и требованиями к коррозионной стойкости. Для крепежа задвижек и трубопроводов отдельно определяют, нужна ли антифрикционная обработка или фрикционная фиксация.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Полимерные покрытия болтов - эффективное решение для предотвращения самоотвинчивания в условиях вибрации и динамических нагрузок.
Узнайте, как выбрать антифрикционное покрытие или анаэробный фиксатор резьбы для оптимальной работы механизмов и крепежных соединений.
Узнайте, как улучшить адгезию финишного покрытия на металле с помощью правильной набивки риски и контроля профиля шероховатости.