
Полимерные покрытия болтов: как предотвратить самоотвинчивание при вибрации
Полимерные покрытия болтов помогают снизить риск самоотвинчивания, если это функциональные резьбозапирающие покрытия, а не обычный защитный слой. Они заполняют осевой люфт между наружной и внутренней резьбой и создают контролируемый момент сопротивления проворачиванию. При выборе важно учитывать условия нагрузки, требуемый момент сборки, возможность регулировки и необходимость герметизации соединения.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые подбирают вибростойкий резьбовой крепеж для промышленного оборудования. Разберем принцип действия покрытий, варианты их нанесения и контроля, а также факторы, которые нужно учитывать при проектировании соединения.
Как полимерные покрытия болтов препятствуют самоотвинчиванию
При вибрации резьбовое соединение может ослабнуть.
Функциональное покрытие помогает противодействовать этому за счет контролируемого сопротивления проворачиванию: высокоэластичный износостойкий полиамидный слой заполняет осевой люфт между болтом и внутренней резьбой. В результате для поворота крепежа требуется преодолеть дополнительное сопротивление.
Важно отличать такое покрытие от слоя, предназначенного только для защиты от коррозии. Сам факт наличия материала на резьбе не означает, что он будет препятствовать самоотвинчиванию. Для этой задачи выбирают резьбозапирающие или другие функциональные покрытия с заданным моментом сопротивления проворачиванию.
Фиксация и передача крутящего момента
Покрытие выбирают с учетом задачи соединения. В одних случаях основное требование - фиксация резьбы при вибрации, в других важны также удержание деталей или герметизация. Эти функции нельзя считать взаимозаменяемыми: если крепеж должен препятствовать утечке, у покрытия должна быть заявлена функция sealing, а ее результат нужно проверять отдельно.
Отдельная задача возникает там, где покрытие должно обеспечивать высокий и стабильный коэффициент трения для передачи крутящего момента и стопорения. Если при вибрации соединение теряет заданное положение, а крутящий момент передается через контакт сопряженных поверхностей, применяют функциональное фрикционное покрытие. Для такого решения используют MODENGY 1031.
Фрикционное покрытие резьбы не отменяет требований к сборке. Исследовательская публикация отмечает, что увеличение начального момента затяжки может дополнительно улучшать сопротивление самоотвинчиванию. Поэтому покрытие рассматривают как часть соединения, а не как замену правильному подбору момента затяжки.
Сухие покрытия и отверждение
Предварительно нанесенные сухие полимерные покрытия могут применяться без дополнительного времени на отверждение. Это отличает их от составов, для которых нужно учитывать время жизни и полное отверждение. Для производственных и ремонтных работ разница влияет на последовательность сборки и доступность оборудования.
При этом решение выбирают не по одному признаку «стойкость к вибрации». Нужно учитывать требуемый момент сборки, диапазон регулировки резьбового соединения и необходимость герметизации. Если таких данных по покрытию нет, сравнить его пригодность с требованиями узла затруднительно.
Как выбрать вибростойкий резьбовой крепеж
Выбор начинается с условий работы соединения.
Учитывают приложенные силы, материалы болта и ответной детали, состояние сопрягаемых поверхностей и последствия возможного ослабления. При циклических нагрузках важны также класс прочности крепежа, шаг резьбы и требуемый момент затяжки. Одного указания на вибрационную стойкость покрытия для выбора недостаточно.
Функции покрытия
Сначала определяют, какую задачу должен решать слой:
фиксация резьбового соединения при вибрации;
удержание крепежа в заданном положении;
герметизация резьбы;
сочетание нескольких функций, если это подтверждено для выбранного покрытия.
Для предотвращения самоотвинчивания нужны функциональные покрытия, предназначенные для фиксации. Обычные защитные лакокрасочные покрытия решают другую задачу и сами по себе не подтверждают вибростойкость соединения.
В исследовательской публикации отмечен антиослабляющий эффект покрытий на основе PTFE и MoS2. В той же публикации указывается, что значение имеет начальный момент затяжки. Эти сведения не означают, что любой материал с таким составом подойдет для конкретного узла: решение проверяют по моменту сопротивления, условиям нагрузки и совместимости с сопряжением.
Что запросить у поставщика
До выбора полезно получить данные, по которым можно оценить не только материал покрытия, но и готовое соединение. Закупщику стоит сверить документацию со спецификацией, а инженеру - определить критерии приемки и проверить, что они соответствуют рабочим условиям.
Толщину покрытия и допустимые параметры посадки.
Диапазон момента сопротивления проворачиванию.
Данные об адгезии покрытия.
Результаты испытаний на коррозионную стойкость.
Подтверждение функции герметизации, если она требуется.
Сведения о сохранении собираемости резьбы после нанесения.
При одинаковом назначении покрытия могут различаться по требуемому моменту сборки и диапазону регулировки. Поэтому важны не только общие слова о фиксации, но и параметры, которые можно проверить на готовом крепеже.
Нанесение покрытия: зона резьбы и подготовка поверхности
Резьбозапирающий слой наносят на часть резьбы.
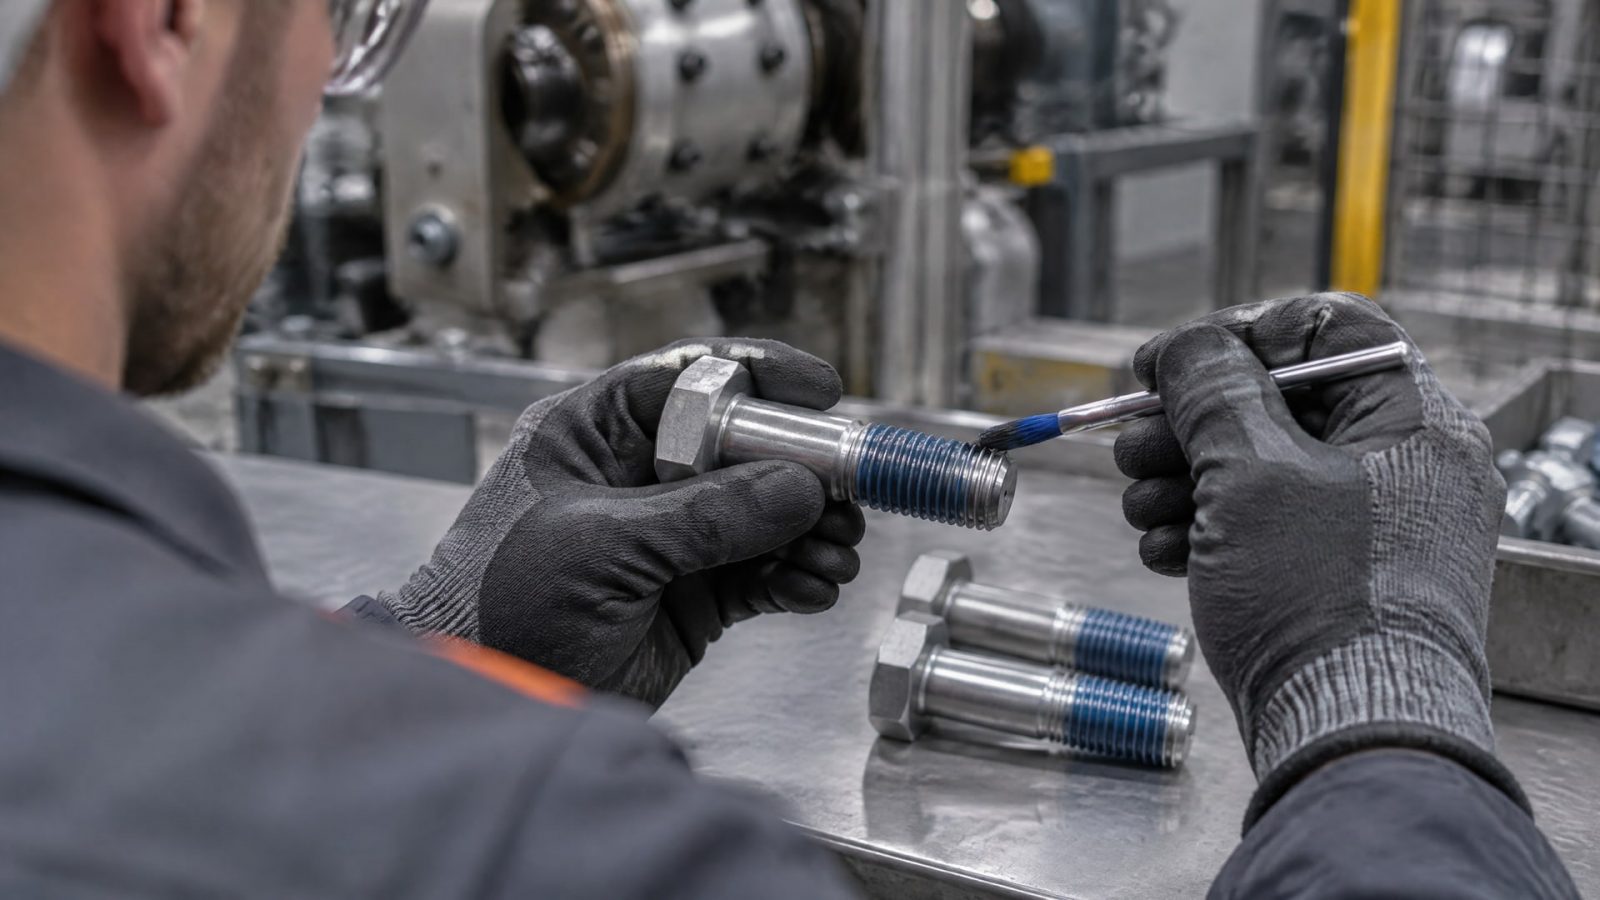
В отраслевых рекомендациях первые 2–3 витка часто оставляют без покрытия: так проще начать сборку и ниже риск затруднить прохождение резьбы. В одном из отраслевых материалов для зоны покрытия указана длина 1,5d от конца резьбы, где d - номинальный диаметр резьбы. Это ориентир для соответствующего решения, а не универсальное требование для любого крепежа.
До нанесения поверхность очищают и обезжиривают. Для повышения адгезии и ресурса покрытия может применяться предварительная обработка фосфатированием или пескоструем. Конкретную подготовку выбирают с учетом материала крепежа и технологии, а ее результат проверяют вместе с характеристиками готового слоя.
Толщина и способы нанесения
В техническом листе на сухое антифрикционное покрытие для крепежа указана рекомендуемая толщина сухой пленки 5–20 мкм. Этот диапазон относится к конкретному техническому решению и не должен автоматически переноситься на другие покрытия. Слишком толстый слой может ухудшить собираемость и вывести резьбу за допуски.
Для нанесения могут применяться кисть, валик, распыление, окунание и центрифугирование. При распылении, окунании и центрифугировании состав при необходимости разводят до подходящей вязкости. В техническом листе приведены примерные значения 400 и 700 мПа·с для настройки процесса. Их нельзя считать универсальными параметрами: режим зависит от способа нанесения и конкретного материала.
Контроль нужен не только после нанесения. На этапе настройки процесса проверяют равномерность слоя, расположение покрытой зоны и совместимость готового крепежа с ответной деталью. Такой подход позволяет избежать ситуации, когда покрытие формально присутствует, но мешает сборке или не обеспечивает нужного сопротивления проворачиванию.
Контроль резьбы, адгезии и момента проворачивания
После нанесения функционального слоя проверяют, что крепеж по-прежнему собирается с сопряженной деталью.
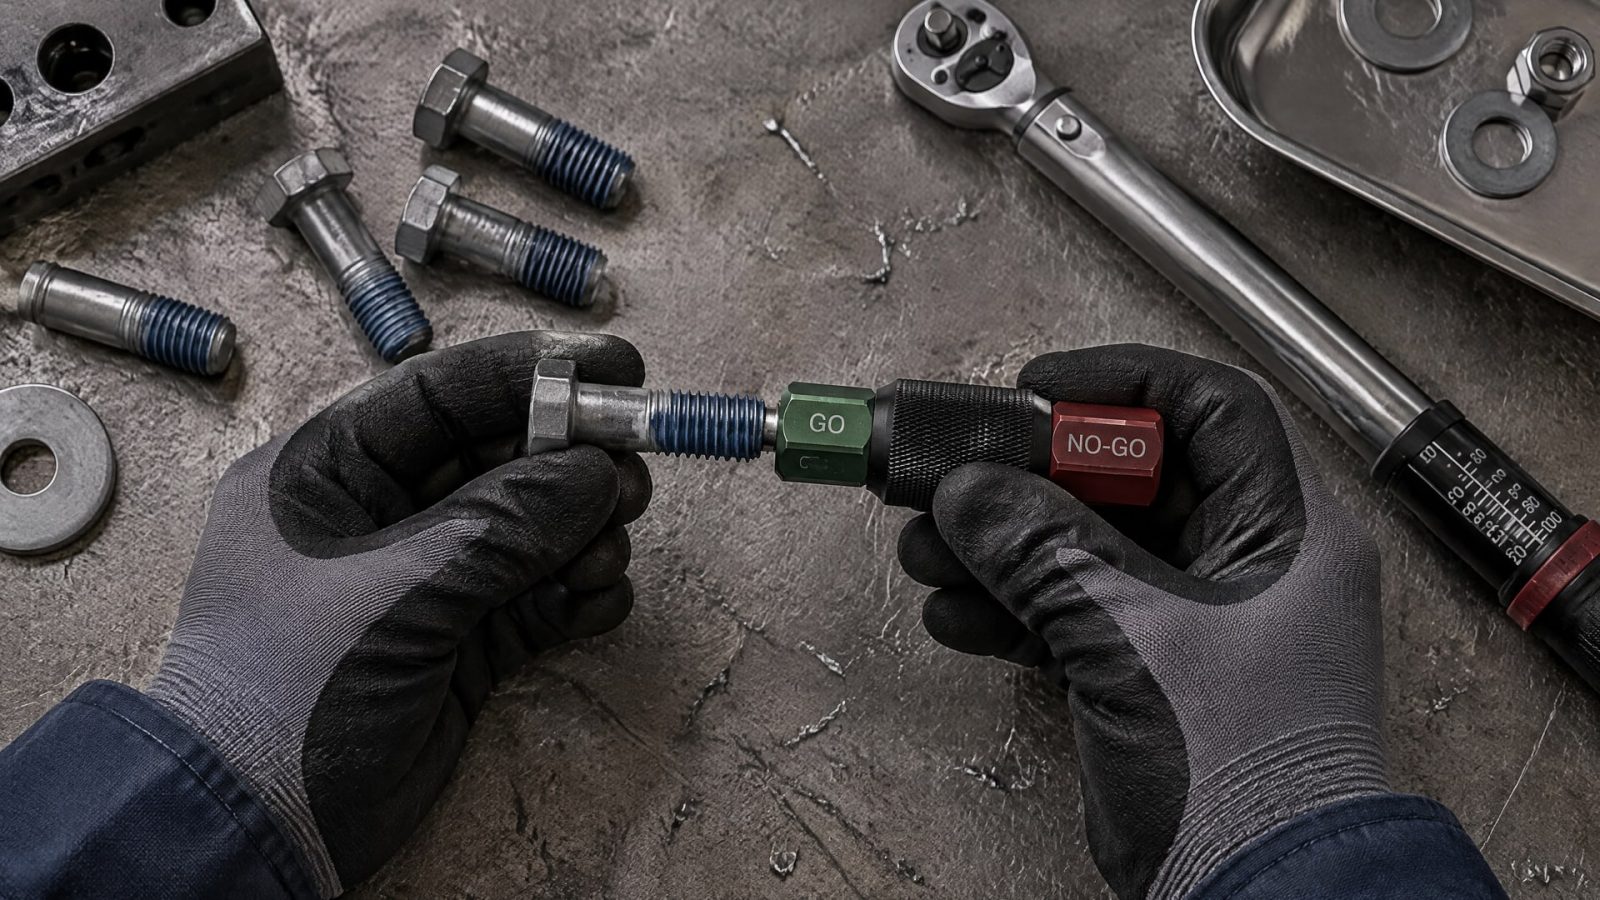
Для контроля прохода резьбы используют калибры go/no-go по ISO 965. Такая проверка важна, поскольку покрытие изменяет состояние поверхности резьбы, а его толщина влияет на посадку.
Отдельно оценивают момент сопротивления проворачиванию. Для таких испытаний упоминаются IFI-124 и DIN 267-28. Проверка должна подтвердить, что покрытие создает требуемое сопротивление, но при этом не делает соединение несобираемым. Проход резьбы калибрами и момент проворачивания отвечают на разные вопросы, поэтому одной проверки недостаточно.
Дополнительные параметры
Для функциональных покрытий также контролируют толщину пленки, адгезию и коррозионную стойкость. В числе применяемых методов указаны ISO 2409 для оценки адгезии и ISO 9227 для коррозионных испытаний. Эти проверки дополняют оценку резьбовой функции, но не заменяют испытание моментом сопротивления проворачиванию.
При приемке партии инженер и снабженец сверяются со спецификацией и документами поставщика. Если крепеж должен обеспечивать одновременно фиксацию и герметизацию, для каждой функции нужны подтверждающие данные. Нельзя считать, что наличие резьбозапирающего эффекта автоматически означает герметичность.
Результаты контроля стоит привязать к конкретной конструкции и режиму сборки. Значимы параметры покрытия, геометрия резьбы и заданный момент затяжки. Так проще определить, соответствует ли крепеж требованиям узла, а не только общему описанию покрытия.
Проектирование соединения и типичные ошибки
Вибростойкость зависит от всей системы соединения.
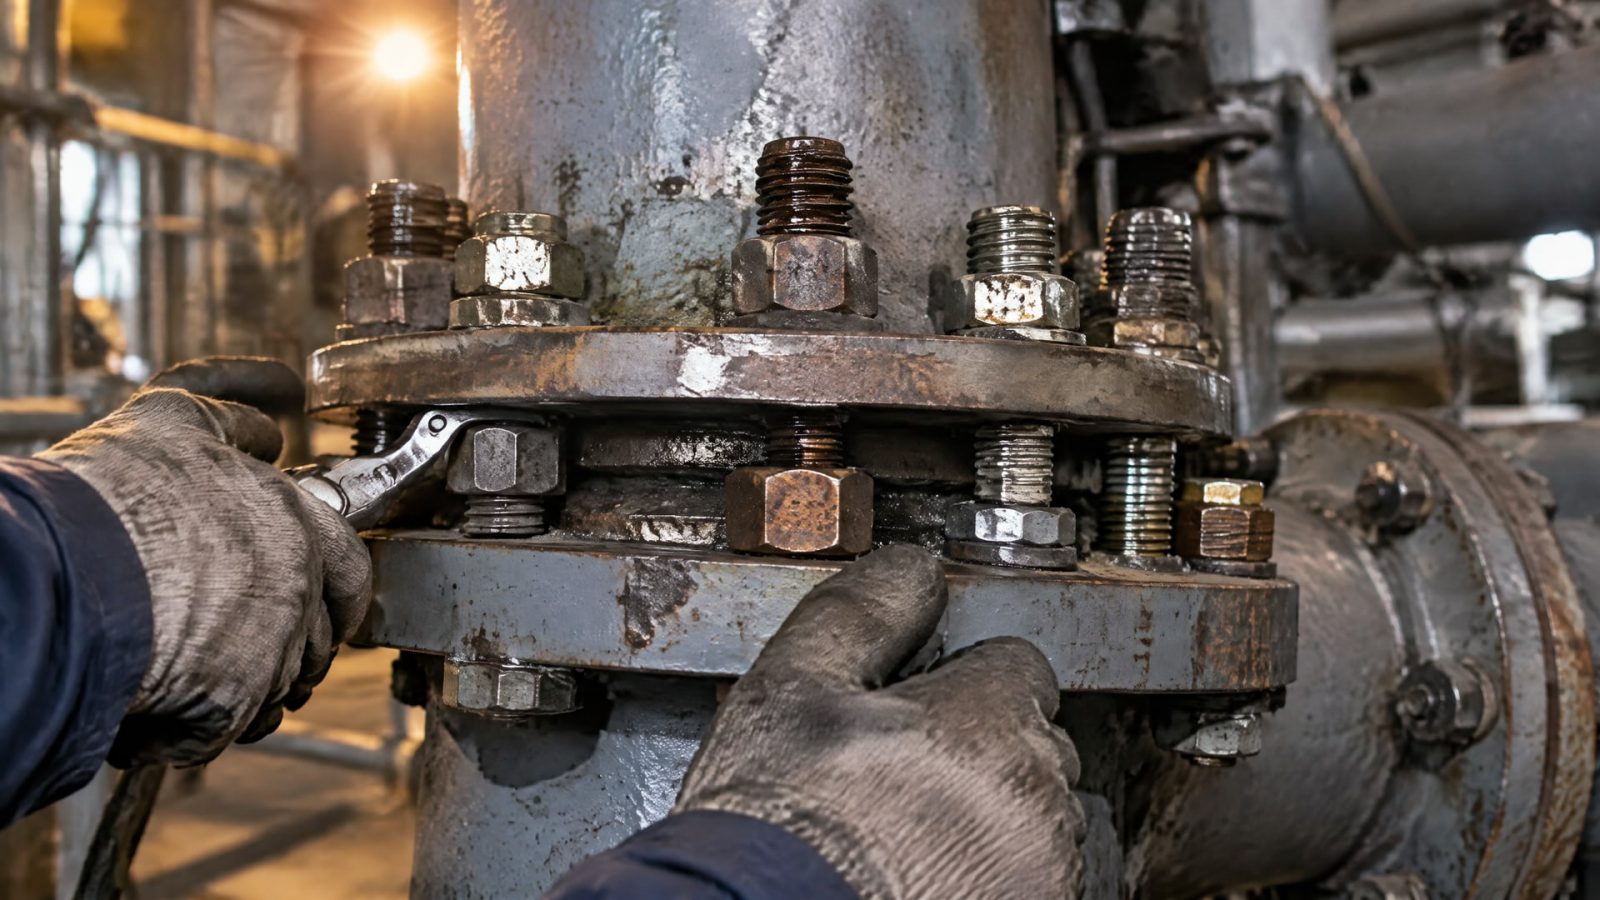
Покрытие не компенсирует неподходящий класс прочности, неверно выбранный шаг резьбы или несоответствие материалов сопряжения. При проектировании также учитывают силы, среду эксплуатации, требуемый момент затяжки и последствия ослабления крепежа.
Что не следует считать гарантией фиксации
Распространенная ошибка - считать любое покрытие на резьбе защитой от самоотвинчивания. Защитный слой может быть предназначен для другой функции. Для вибростойкости применяют функциональные coating-системы, а их пригодность подтверждают испытаниями и данными о моменте сопротивления.
Еще одна ошибка - полагать, что увеличение толщины всегда улучшает фиксацию. У покрытия есть рабочий диапазон толщины и посадки; избыточный слой может ухудшить собираемость и нарушить допуски. Поэтому контролируют толщину пленки и проход резьбы, а не стремятся наносить максимально толстый слой.
Покрытие также не заменяет правильный момент затяжки. Исследовательские данные указывают на роль начального момента в сопротивлении самоотвинчиванию. Если требование к затяжке не соблюдено, само наличие покрытия не позволяет считать соединение соответствующим проектным условиям.
Практическая последовательность выбора
Для работы с вибростойким крепежом удобно придерживаться последовательности:
Определить нагрузку, материалы сопряжения, среду эксплуатации и последствия ослабления.
Уточнить, нужна ли только фиксация или также герметизация резьбы.
Задать допустимый момент сборки и требования к регулировке.
Проверить данные покрытия по толщине, адгезии и моменту сопротивления проворачиванию.
После нанесения проверить резьбу калибрами по ISO 965 и провести предусмотренные испытания.
Такая последовательность помогает сопоставить покрытие с задачей узла. Если расчетные параметры крепежа и результаты испытаний не подтверждают требуемую функцию, одного обозначения «антиослабляющее» недостаточно для принятия решения.
Часто задаваемые вопросы
Можно ли использовать полимерное покрытие без времени на отверждение?
Да, предварительно нанесенные сухие полимерные покрытия могут применяться без дополнительного времени на отверждение. У отверждаемых составов режим другой: при выборе учитывают время жизни и необходимость полного отверждения. Поэтому способ фиксации связывают не только с условиями работы узла, но и с последовательностью сборки.
Зачем первые витки резьбы оставляют без покрытия?
Первые 2–3 витка часто не покрывают, чтобы облегчить начало сборки. Покрытая зона при этом создает сопротивление проворачиванию на части резьбы. Ее протяженность выбирают по требованиям конкретного решения; в отраслевом материале указана зона длиной 1,5d от конца резьбы.
Как проверяют резьбозапирающее покрытие после нанесения?
Собираемость резьбы контролируют калибрами go/no-go по ISO 965. Момент сопротивления проворачиванию проверяют отдельно, в том числе по IFI-124 или DIN 267-28. Дополнительно оценивают толщину пленки, адгезию по ISO 2409 и коррозионную стойкость по ISO 9227, если эти параметры предусмотрены требованиями к покрытию.
Гарантирует ли покрытие герметичность соединения?
Нет, фиксация резьбы и герметизация - разные функции. Для соединения, которое должно одновременно препятствовать самоотвинчиванию и утечке, проверяют, заявлена ли у покрытия функция герметизации. Ее подтверждают отдельно: сам факт наличия полимерного слоя не доказывает герметичность.
Заключение
Полимерные покрытия болтов помогают предотвратить самоотвинчивание при вибрации, когда это функциональные резьбозапирающие решения с контролируемым моментом сопротивления проворачиванию. Их выбирают с учетом нагрузки, геометрии резьбы, момента затяжки и требований к фиксации или герметизации. Покрытие не заменяет правильный расчет соединения и контроль после нанесения.
Следующий шаг - зафиксировать требования к крепежу в спецификации: указать нужные функции покрытия, момент сборки, параметры контроля и требования к собираемости. Затем сверить их с документацией поставщика и проверить готовую резьбу калибрами и испытанием момента сопротивления проворачиванию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать антифрикционное покрытие или анаэробный фиксатор резьбы для оптимальной работы механизмов и крепежных соединений.
Узнайте, как улучшить адгезию финишного покрытия на металле с помощью правильной набивки риски и контроля профиля шероховатости.
Узнайте, как выбрать активатор анаэробного герметика для пассивных металлов, чтобы обеспечить надежное отверждение и прочность соединения.