
Смазка для низких температур: как правильно смазывать фасовочное оборудование в холоде
Фасовочные линии в холодильных и морозильных камерах работают в экстремальных условиях, где обычная смазка загустевает и теряет текучесть, а оборудование становится сложнее запускать с каждым циклом. Выбор правильной смазки для низких температур - это не просто вопрос снижения вязкости на морозе, но комплекс требований: способность подшипников проворачиваться при минусовых значениях, пищевой допуск для зон рядом с продуктом, водостойкость при влажной среде холодильника и устойчивость к старению в жестких условиях.
Статья поможет техническим специалистам и закупщикам понять, какие параметры смотреть в паспорте смазки, как правильно ее выбирать для фасовочного оборудования, работающего при низких температурах, и избежать распространенных ошибок, которые приводят к отказам подшипников и увеличению затрат на обслуживание.
Почему обычная смазка не подходит для фасовочного оборудования на морозе
Когда температура падает ниже нуля, физические свойства смазки меняются радикально.
Минеральное масло, на котором строится большинство универсальных смазок, становится вязким и теряет способность течь к узлам трения. Пусковой момент подшипника возрастает, мотор затрачивает больше энергии на раскручивание вала, а риск залипания направляющих и кулачков фасовочной машины резко повышается.
Кроме того, фасовочное оборудование работает в пищевой среде, где требуется смазка категории NSF H1, допускающая случайный контакт с продуктом. Но NSF H1 - это стандарт, отвечающий только за безопасность при попадании смазки в пищу, а не за низкотемпературные характеристики. Смазка может иметь пищевой допуск, но при минус 30 °C все равно загустеть до консистенции пластилина.
Еще одна проблема - влажность. Холодильная камера или морозильный туннель насыщены водяным паром, конденсат оседает на металле, и смазка должна остаться на месте, не смешиваясь с влагой и не вымываясь при уборке оборудования. Обычная смазка без водостойких присадок быстро теряет смазывающие свойства и начинает ржаветь.
Параметры, на которые нужно смотреть в паспорте
Когда вы выбираете смазку для низких температур, недостаточно прочитать маркировку «−40 °C».
В техническом листе нужно найти несколько ключевых параметров.
Температура запуска (LTL) и прокачиваемость
Это самая низкая температура, при которой подшипник может провернуться без чрезмерного сопротивления. В справочных материалах этот параметр обозначают аббревиатурой LTL (lowest starting temperature). LTL может быть на 10–15 °C ниже, чем просто «рабочий диапазон», указанный на этикетке. Если фасовочное оборудование работает при минус 40 °C, но LTL смазки составляет минус 30 °C, то при запуске на морозе вы рискуете.
Класс NLGI и консистенция в холоде
NLGI - это классификация консистенции пластичной смазки. Для низких температур оптимальны классы NLGI 1 и NLGI 2. NLGI 1 - более жидкая, лучше течет в холоде, рекомендуется для узлов со слабой подачей и низкооборотистых подшипников. NLGI 2 - стандартная консистенция, универсальнее, но требует низкотемпературной формулировки, чтобы сохранить текучесть. Более вязные классы (NLGI 3, 4) для низких температур использовать нельзя - они загустеют и заблокируют узлы.
База масла и вязкостный индекс
Синтетические базовые масла (например, PAO) имеют высокий вязкостный индекс и лучше текут при минусовых температурах, чем минеральные. В пищевых низкотемпературных смазках часто применяют именно PAO, так как они обеспечивают работоспособность до минус 45–50 °C и выше. Проверьте вязкость масла при 40 °C (обычно 32–46 cSt для низкотемпературных решений) - чем она ниже, тем лучше текучесть на холоде.
NSF H1 - пищевой допуск
Убедитесь, что смазка зарегистрирована как NSF H1. Это означает, что она разрешена в местах случайного контакта с пищей, но допустимое количество должно быть минимальным и необходимым для работы узла. При использовании в качестве покрытия поверхность нужно очистить перед контактом с продуктом.
Водостойкость и механическая стабильность
В техническом листе ищите строку про водостойкость (washout resistance или water resistance). Для фасовочного оборудования в холодильнике это критичное свойство. Также обратите внимание на механическую стабильность - смазка должна сохранять консистенцию и несущую способность после перемешивания и сдвига в подшипнике.
Типы смазок для низких температур и их различия
Смазки на синтетической основе (PAO)
Синтетические смазки на базе PAO работают стабильнее всех при температурах ниже минус 40 °C. Вязкостный индекс PAO часто выше 150, что позволяет масло оставаться текучим на морозе и вязким при повышении температуры. Для фасовочного оборудования, особенно если линия находится рядом с шоковой заморозкой (flash freezer), синтетика PAO - рекомендуемый выбор. Технические листы пищевых низкотемпературных смазок часто указывают именно PAO-основу с диапазоном работы до минус 45 °C и даже до минус 70 °C для функциональности чистого масла.
Смазки на основе силикона
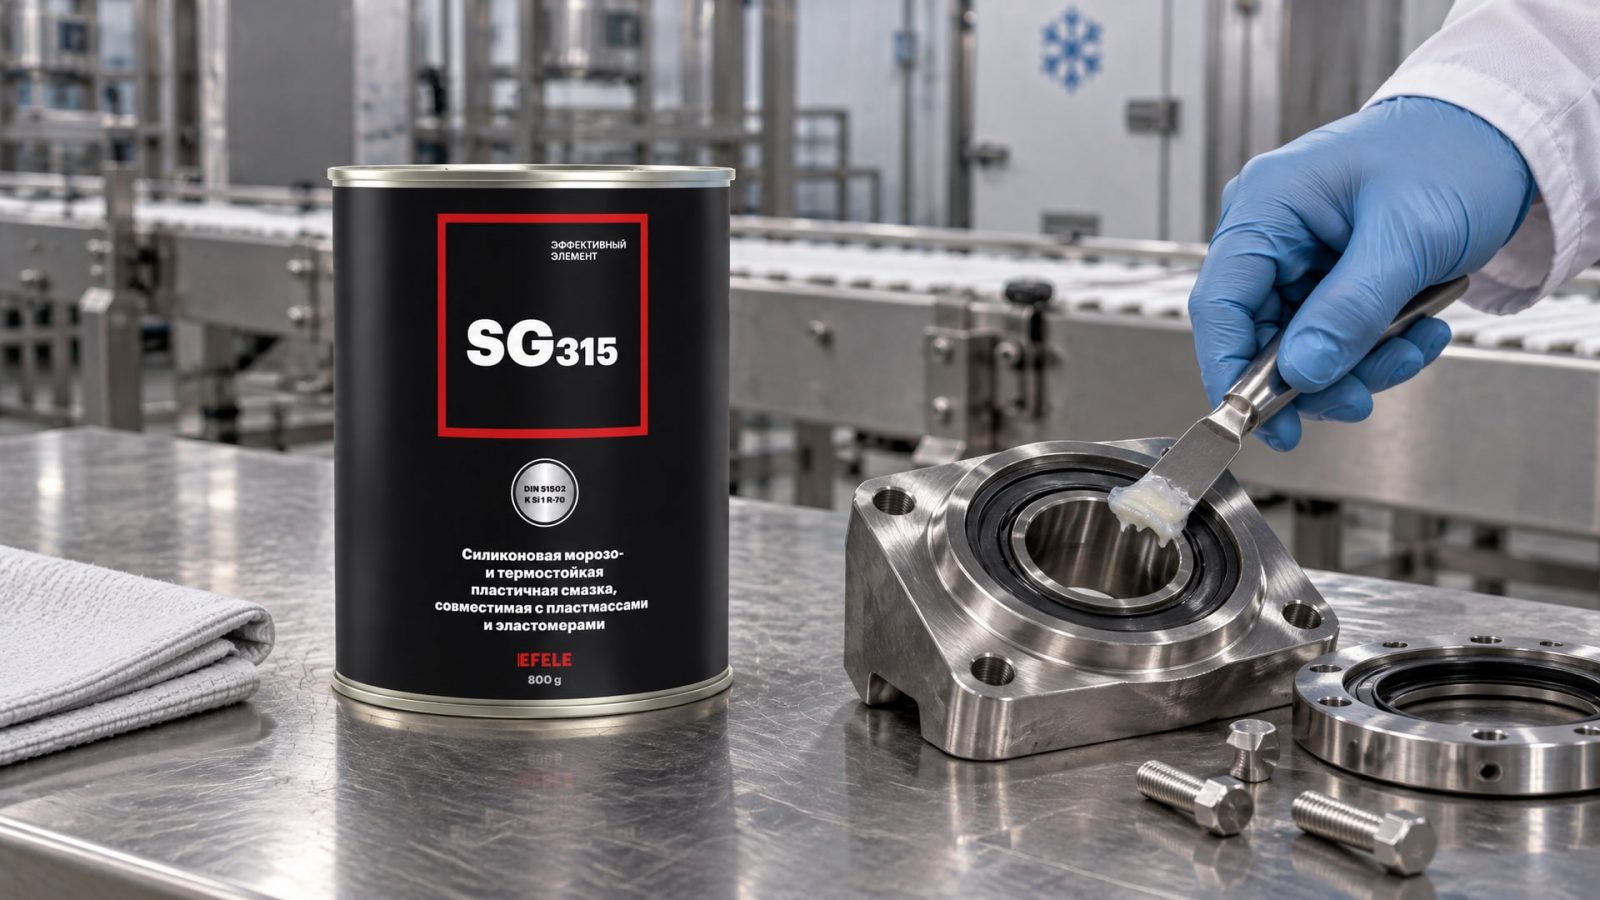
Силиконовые смазки обладают естественной морозостойкостью и работают в диапазоне от минус 70 °C до плюс 180 °C. Они хорошо совместимы с пластмассами и каучуками, что полезно для фасовочных машин с пластмассовыми направляющими и сальниками. Однако силиконовые смазки требуют проверки на совместимость с металлическими поверхностями и могут быть менее эффективны при высоких нагрузках. Для смазывания низкооборотистых подшипников на холоде со специальными требованиями к совместимости материалов силиконовая смазка может быть оптимальным выбором. EFELE SG-315 - пример морозостойкой силиконовой смазки, способной работать в столь широком диапазоне и подходящей для фасовочного оборудования с требованиями к совместимости с эластомерами и пластиком.
Смазки на минеральной основе с депрессорами
Некоторые производители добавляют в минеральное масло депрессоры (присадки, снижающие температуру течения). Такие смазки дешевле синтетических, но их низкотемпературные свойства обычно ограничены минус 25–30 °C. Для холодильных и морозильных комплексов они не подходят.
Как выбирать смазку для фасовочного оборудования при низких температурах
Выбор смазки начинается с анализа условий работы.
Ответьте на несколько вопросов: какова минимальная рабочая температура на объекте, какой тип узла нужно смазывать (подшипник скольжения, качения, направляющая, цепь), есть ли контакт с пищей или возможен случайный контакт, какова влажность в помещении и часто ли проводится уборка оборудования.
Если температура опускается ниже минус 30 °C и есть контакт с пищей, ищите смазку категории NSF H1 с рабочим диапазоном минимум до минус 40 °C, классом NLGI 1 или NLGI 2, синтетической базой (PAO или альтернатива) и подтвержденной водостойкостью. Проверьте в паспорте наличие применения для «filling equipment», «conveyor systems», «flash freezer equipment» или аналогичных формулировок.
Если узел работает при минус 45 °C и выше, требуйте LTL не выше минус 50 °C и убедитесь, что база масла сохраняет текучесть при минус 70 °C или ниже (это гарантия запуска на экстремальном холоде).
Для низкооборотистых подшипников и направляющих, где критична вязкость, может потребоваться смазка класса NLGI 1, а не NLGI 2. Низкая консистенция облегчит пуск, но обеспечит достаточную адгезию (способность удерживаться на месте) благодаря современным полимерным загустителям.
Водостойкость - не факультативное свойство. В холодильнике конденсат неизбежен, поэтому смазка должна сохранять консистенцию и не эмульгироваться с влагой. Механическая стабильность - тоже обязательна: фасовочное оборудование работает под нагрузкой, смазка испытывает сдвиг, и она не должна вдруг потерять вязкость после нескольких часов работы.
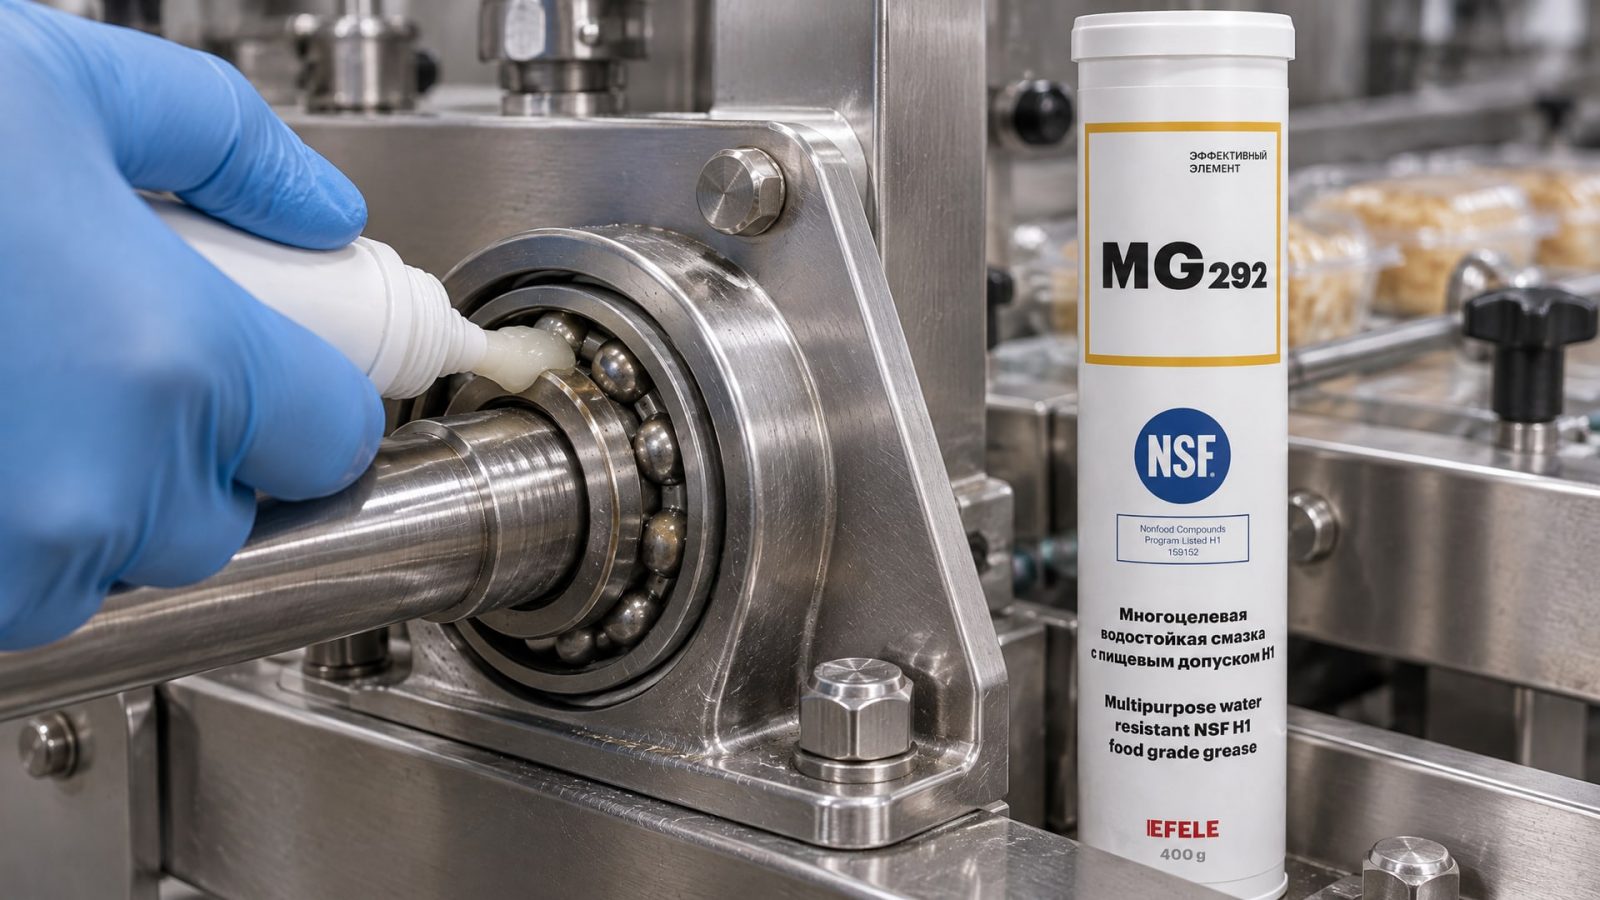
Часто возникает вопрос о выборе между силиконом и синтетикой. Силиконовые смазки хороши для узлов с пластмассовыми деталями и требованиями к морозостойкости свыше минус 50 °C. Синтетика PAO лучше держит нагрузку и обеспечивает стабильность на протяжении всего температурного диапазона. Когда требуется водостойкая смазка для фасовочного оборудования, работающего в холоде с повышенной влажностью, оптимальным решением становится синтетическая пластичная смазка категории NSF H1. EFELE MG-292, к примеру, сочетает водостойкость, пищевой допуск и низкотемпературную прокачиваемость, обеспечивая надежное смазывание узлов фасовочной машины без риска вымывания при конденсате и без загустевания при запуске на морозе.
Ошибки при смазывании холодного оборудования
Первая ошибка - использование универсальной смазки без проверки низкотемпературных характеристик.
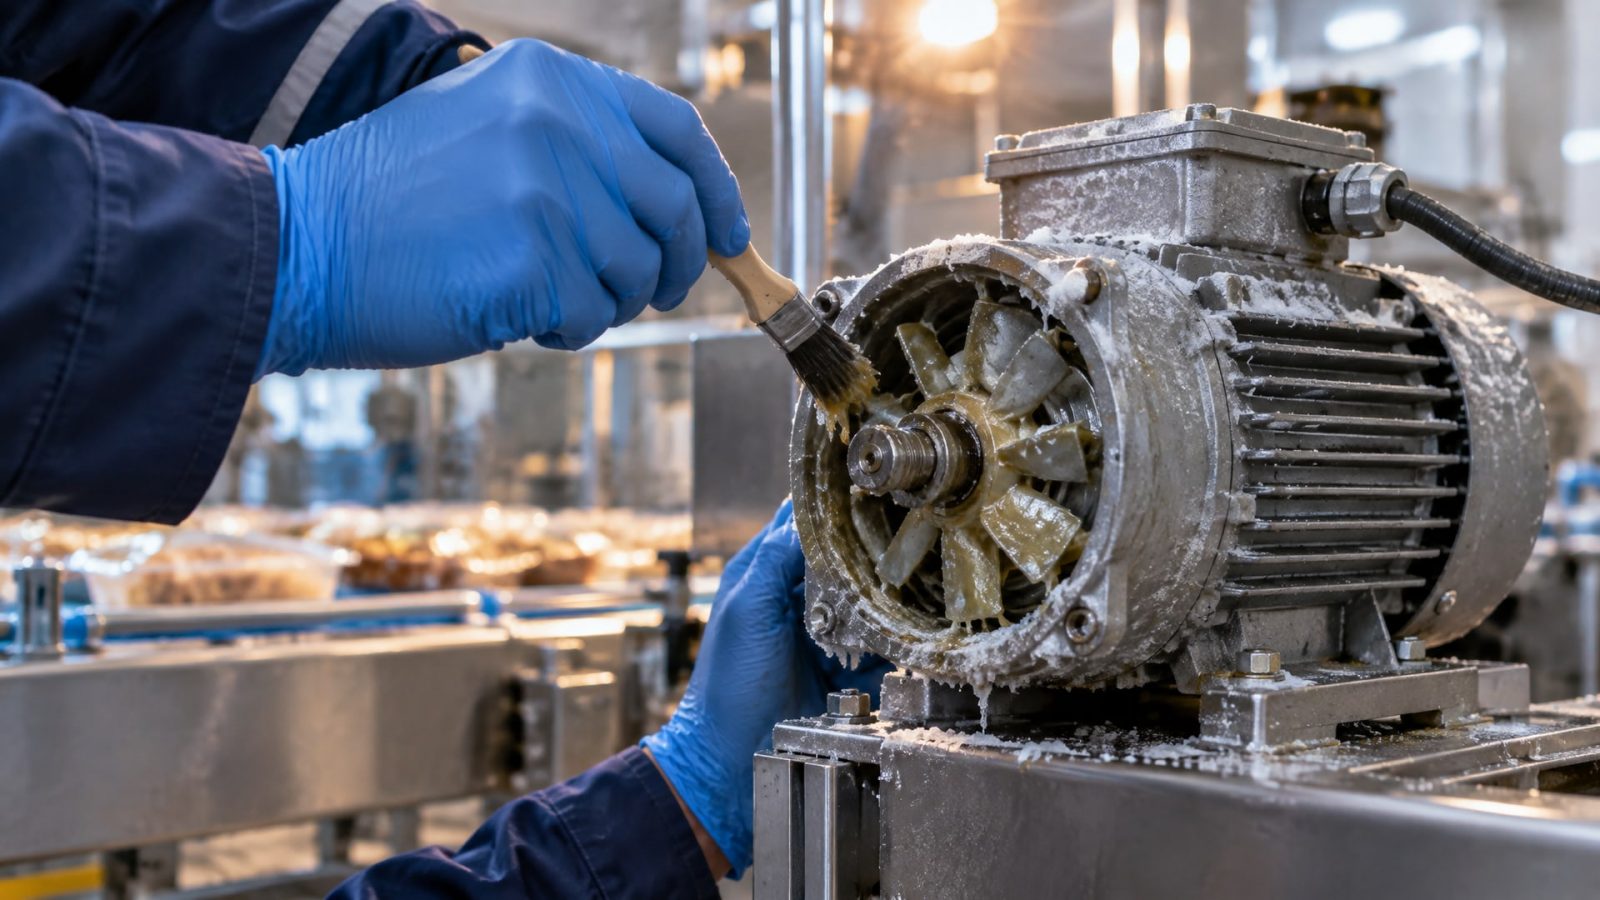
Закупщик видит маркировку «H1» и предполагает, что смазка подойдет для любого холодильного оборудования. На самом деле, пищевой допуск не равен морозостойкости. Результат: при первом включении фасовочной линии на минус 40 °C мотор гудит, не проворачивается, и оборудование встает.
Вторая ошибка - перегрузка смазкой. Излишнее количество смазки на холоде еще хуже, чем недостаток. Перекормленный подшипник не может отбросить излишки, они уплотняются, вязкость растет, момент пуска увеличивается, и узел может заклинить. В пищевой среде переизбыток смазки также повышает риск переноса в продукт. Применяй минимально достаточное количество.
Третья ошибка - игнорирование регламента замены. На морозе смазка стареет быстрее, теряет присадки, которые обеспечивают водостойкость и депрессию температуры. Через 6–12 месяцев (в зависимости от производителя и условий) смазка требует замены. Без замены вы рискуете отказом подшипника и простоем оборудования.
Четвертая ошибка - выбор смазки без учета материалов узлов. Если на фасовочной машине пластмассовые и резиновые уплотнения, обычная углеводородная смазка может вызвать разбухание эластомера и разгерметизацию. Для таких узлов нужна смазка с проверенной совместимостью с пластмассами (например, силиконовая или специальная синтетика).
Пятая ошибка - отсутствие контроля состояния смазки. В холодильнике видимость состояния хуже, загрязнения не всегда заметны с первого взгляда. Нужна система контроля: периодическая чистка и осмотр смазываемых узлов, проверка наличия смазки и ее консистенции, замена по регламенту.
Процедура смазывания фасовочного оборудования в холоде
Смазывание холодного оборудования требует особого внимания к технике и последовательности.
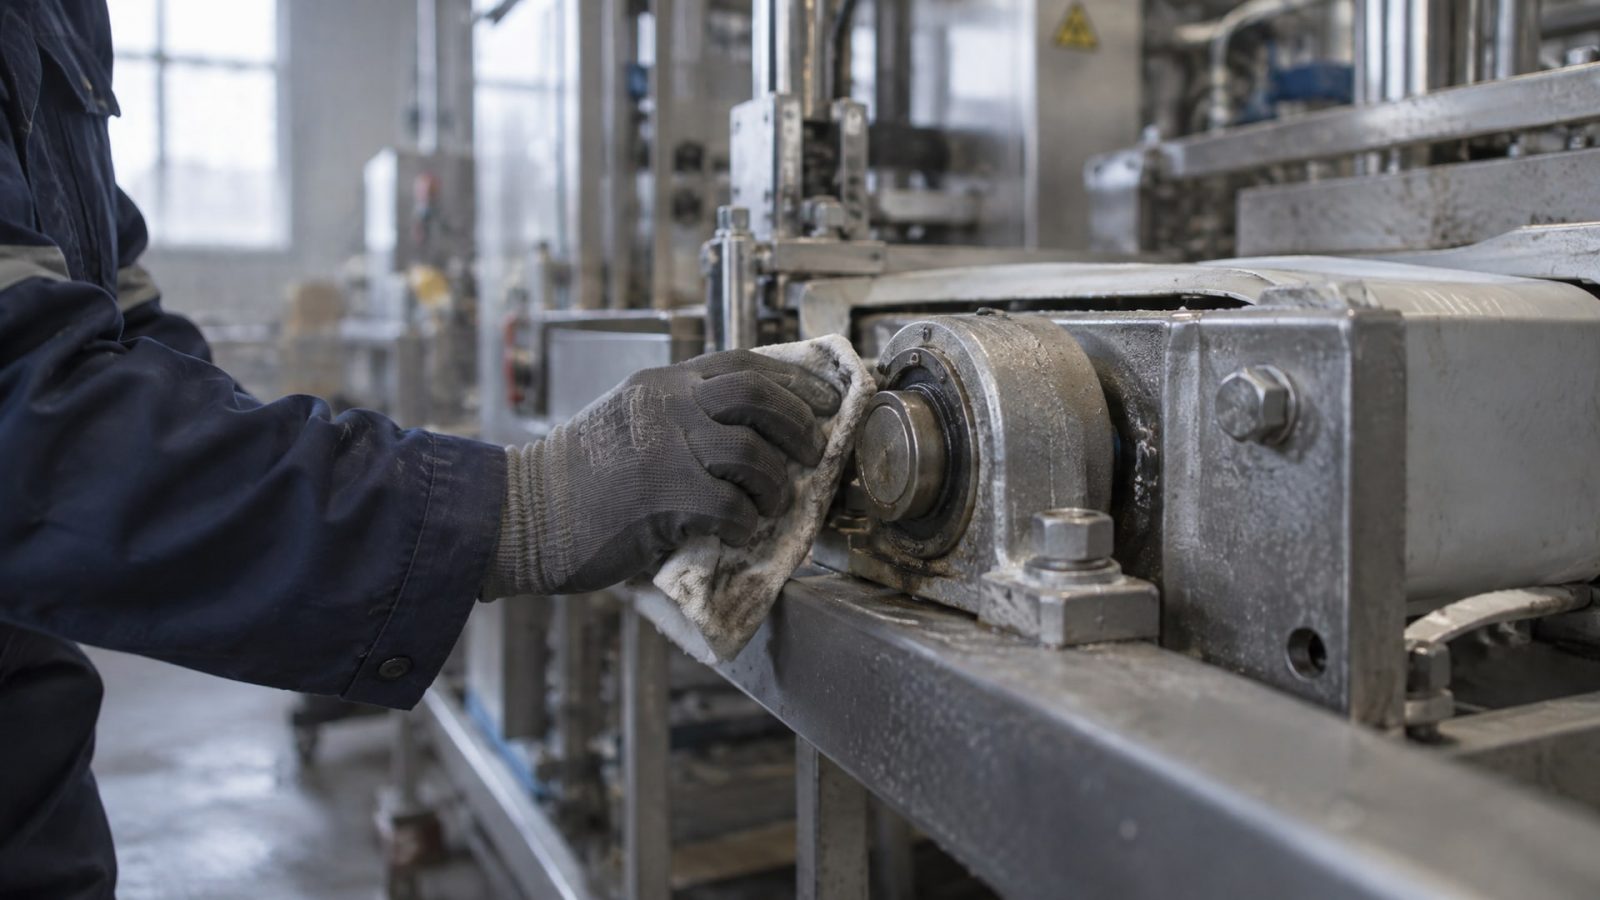
Подготовка. Перед смазыванием убедитесь, что оборудование остановлено, обесточено и прогрелось в минус 10–15 °C (если оно было в глубокой заморозке при минус 50 °C, материалы хрупки и смазка не течет). Удалите старую смазку и загрязнения чистой, сухой тряпкой или щеткой. В холодной среде вода на поверхности замерзнет и помешает адгезии новой смазки.
Нанесение. Используйте шприц-масленку или дозатор, чтобы внести смазку тонким слоем прямо в точку смазывания. Для подшипников качения - вокруг периферии кольца, для направляющих - вдоль беговой дорожки, для цепей - между звеньями. После нанесения дайте несколько оборотов вручную (если возможно) или позволяйте оборудованию провернуться на холостых оборотах в течение 1–2 минут, чтобы смазка распределилась. Удалите видимые излишки чистой тряпкой.
Частота. Для фасовочного оборудования при низких температурах интервал замены обычно составляет 500–1000 часов работы или по наблюдению (если смазка почернела, загустела или появились следы ржавчины). При работе в особо агрессивных условиях (высокая влажность, частые циклы оттаивания) смазку проверяют каждые 250 часов.
Часто задаваемые вопросы
Какую смазку выбрать для фасовочного оборудования в холодильнике с минусовой температурой?
Выбирайте смазку категории NSF H1, класса NLGI 1–2, с синтетической базой (PAO) или силиконом, и с подтвержденной работоспособностью до минус 40–50 °C. Проверьте в паспорте параметры LTL (температуру запуска), водостойкость и применимость для «filling equipment» или аналогичных узлов. Минимально необходимое количество смазки должно быть внесено без переизбытка.
Почему NSF H1 смазка в морозе может не подойти, если она написана для пищи?
NSF H1 гарантирует только безопасность при случайном контакте с продуктом, но не определяет низкотемпературные свойства. Смазка может быть одобрена для пищи, но загустеть при минус 30 °C и вызвать отказ подшипника при запуске. Нужно проверять LTL и применимость для cold / freezer / low-temperature applications в техническом листе.
Какова разница между NLGI 1 и NLGI 2 для холода?
NLGI 1 - более мягкая консистенция, лучше течет при минусовых температурах и облегчает пуск низкооборотистых подшипников. NLGI 2 - стандартнее, универсальнее, но требует низкотемпературной формулировки, чтобы остаться текучей. Для фасовочного оборудования в холоде часто выбирают NLGI 2 с PAO-основой, но в особо жестких условиях NLGI 1 может дать преимущество.
Силиконовая смазка лучше для мороза, чем PAO?
Силикон имеет естественную морозостойкость и работает до минус 70 °C, но может быть менее эффективным при нагрузках. PAO обеспечивает лучшую несущую способность и стабильность. Выбор зависит от узла: для низкооборотистых подшипников с требованиями к совместимости с пластиком - силикон, для нагруженных узлов фасовочной машины - PAO-синтетика. Водостойкая смазка для подшипников для низких температур часто строится именно на PAO, так как это обеспечивает оптимальный баланс текучести, нагрузочной способности и адгезии.
Как часто нужно менять смазку в холодильном оборудовании?
При низких температурах смазка стареет быстрее. Типовой интервал -500–1000 часов работы или один раз в квартал при постоянной работе. При высокой влажности и циклах оттаивания проверяйте каждые 250 часов. Если смазка потемнела, загустела или появились следы коррозии, замените ее немедленно, независимо от интервала.
Может ли вода попасть в смазку в холодильнике?
Да. Конденсат неизбежен при циклах температурных перепадов. Поэтому смазка должна быть водостойкой (washout-resistant) и не эмульгироваться с влагой. Выбирайте смазки с подтвержденной водостойкостью в техническом листе и проверяйте смазку на наличие слоистости или помутнения, которые указывают на попадание воды.
Заключение
Смазка для низких температур - это не просто жидкая субстанция, а комплекс свойств, спроектированный под конкретные условия. Для фасовочного оборудования в холодильных и морозильных камерах нужна смазка категории NSF H1, с синтетической базой (PAO или силиконом), низким пусковым моментом при экстремальном холоде и подтвержденной водостойкостью. Главное - не полагаться на маркировку одного параметра (например, только на NSF H1 или только на минусовую температуру), а сверить паспорт по всем критериям: LTL, NLGI, вязкости масла, применимости для вашего узла и условий влажности.
Следующий шаг - провести техническое совещание со своим поставщиком смазочных материалов или сервисной службой, чтобы согласовать точный выбор смазки для каждого узла фасовочной линии, установить регламент замены и создать логистику контроля состояния смазки. Это предотвратит отказы оборудования, сократит простои и обеспечит стабильное производство даже в самые холодные месяцы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали, применяя комплексный подход к выбору фрез, режимов и охлаждения.
Узнайте, почему обычная краска не подходит для контакта с расплавом цинка и какие покрытия применяют для защиты оборудования.
Подберите оптимальный промышленный очиститель для удаления СОЖ и герметиков, учитывая тип загрязнения, материал поверхности и требования к очистке.