
Смазка резиновых уплотнений в металлических корпусах: как обеспечить скольжение
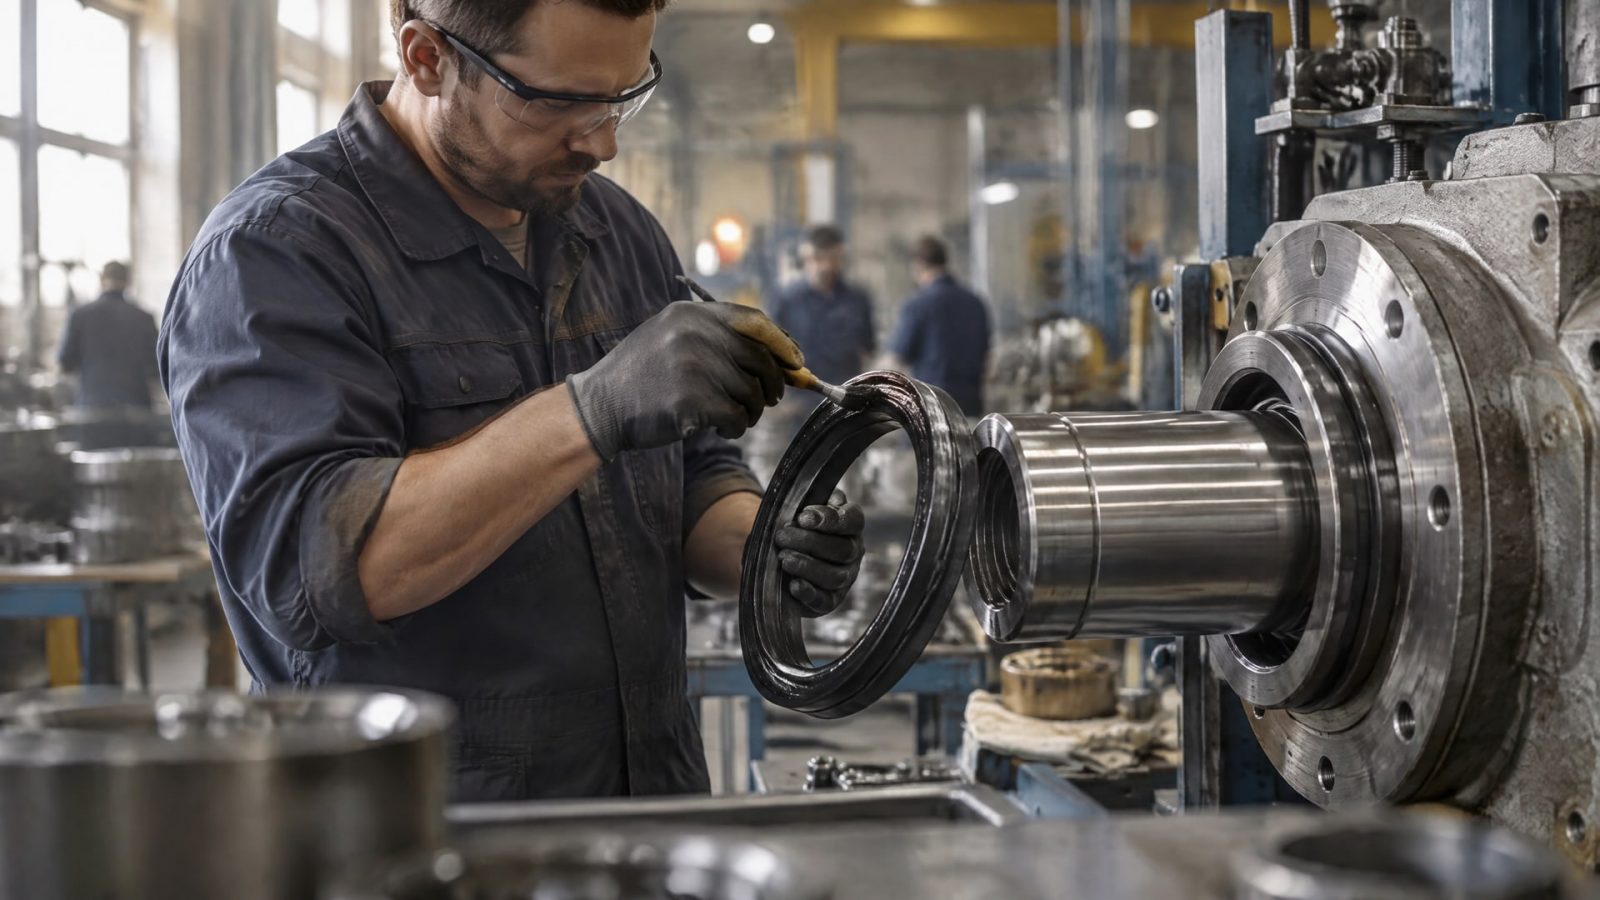
Чтобы резиновое уплотнение свободно входило в металлический корпус и работало без повышенного трения, перед монтажом наносят тонкий слой смазки, совместимой с эластомером и рабочей средой. Для подвижных уплотнений важно обеспечить смазывание не только при сборке: сухой ход кромки или манжеты ускоряет износ. Если трение возникает на сопрягаемой поверхности, дополнительно рассматривают обработку резины или поверхности корпуса.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают смазку для резиновых уплотнений и оценивают состояние металлической посадочной поверхности. Разберем, как учитывать материал уплотнения, чем различаются смазка и антифрикционное покрытие, когда уместны PTFE-обработка и твердое анодирование, а также какие ошибки мешают монтажу и работе узла.
Зачем нужна смазка резиновых уплотнений в металлическом корпусе
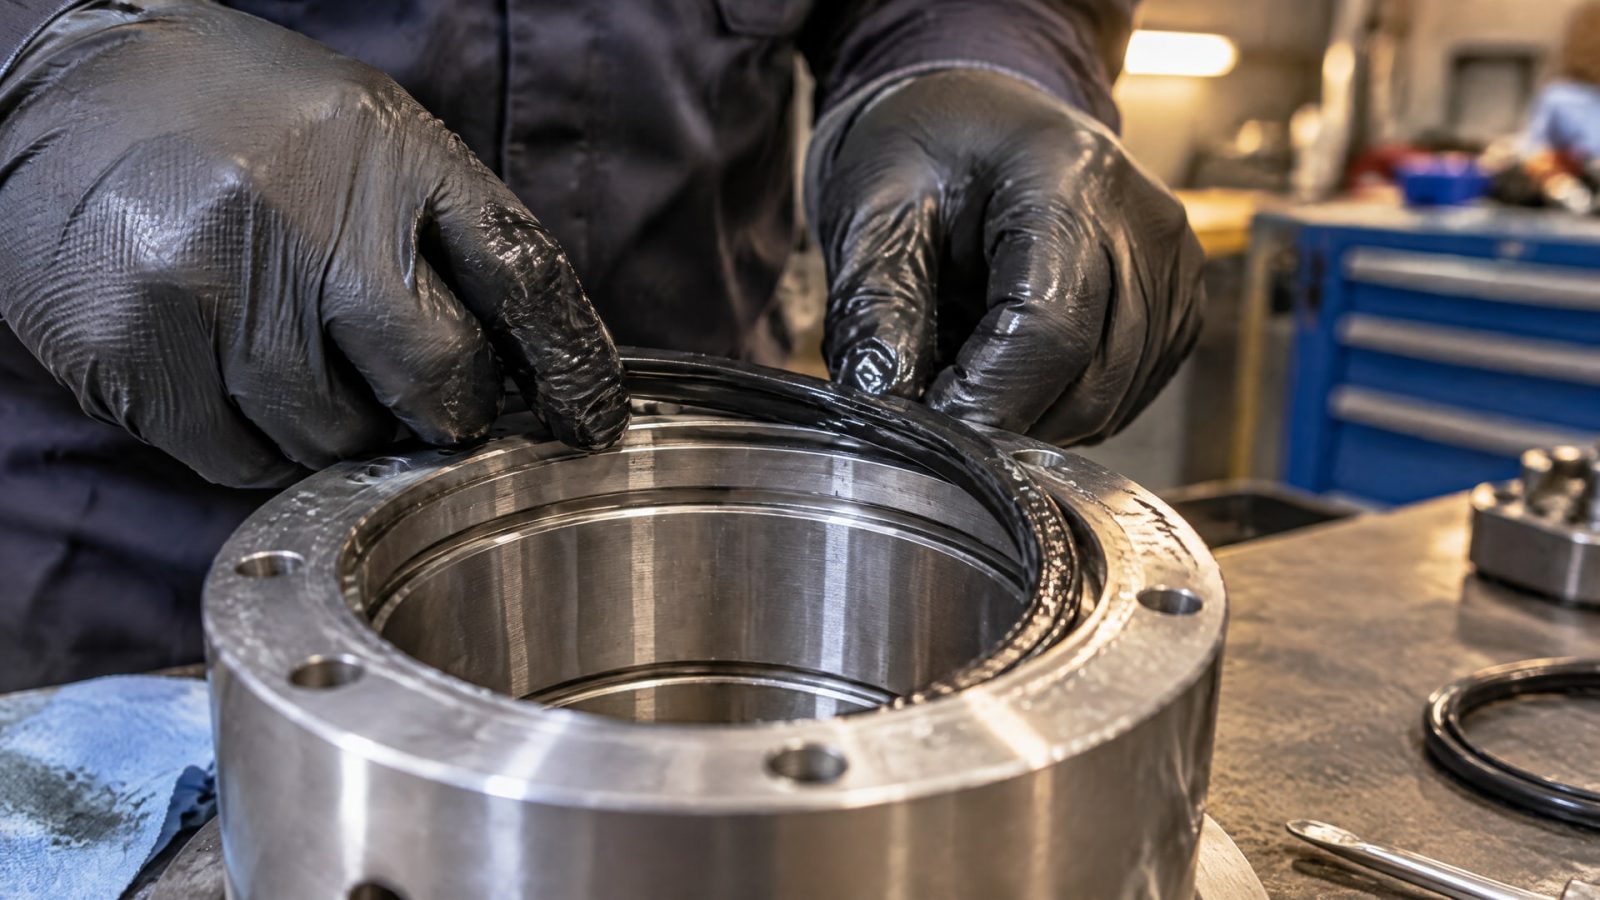
При установке уплотнение проходит по поверхности корпуса или вала.
Если контакт происходит всухую, растет сопротивление монтажу, а кромка или рабочая поверхность резины может повреждаться. В дальнейшем трение влияет на износ и нагрев узла. Поэтому для радиальных манжет смазывание уплотняющей кромки и сопрягаемой поверхности рассматривают как часть правильного монтажа, а не как необязательную операцию.
Для статичного уплотнения смазка помогает при сборке, но ее выбор все равно зависит от материала резины и среды. Для динамического узла важен и последующий режим работы: начальная смазка не заменяет проверки того, как пара трения ведет себя в эксплуатации. Если уплотнение работает с движением, оценивают не только удобство установки, но и риск повышенного трения или эффекта stick-slip, то есть рывков при движении.
Перед монтажом уплотнение и ответные поверхности очищают от старой смазки, пыли и загрязнений. Средства для очистки подбирают с учетом совместимости с конкретным эластомером. Агрессивный растворитель нельзя применять только потому, что он быстро удаляет загрязнения: если совместимость с резиной не подтверждена, очистка может повредить уплотнение.
Смазку распределяют тонко, чтобы она уменьшала сопротивление при установке и первом ходе, а не скапливалась в зазорах. Излишек не улучшает скольжение автоматически и может удерживать загрязнения. Для радиальных манжет монтажную смазку выбирают так, чтобы она оставалась в узле после сборки: нанесенный состав должен быть совместим с материалами и условиями его работы.
Как выбрать смазку для резиновых уплотнений
Главный критерий - материал эластомера.
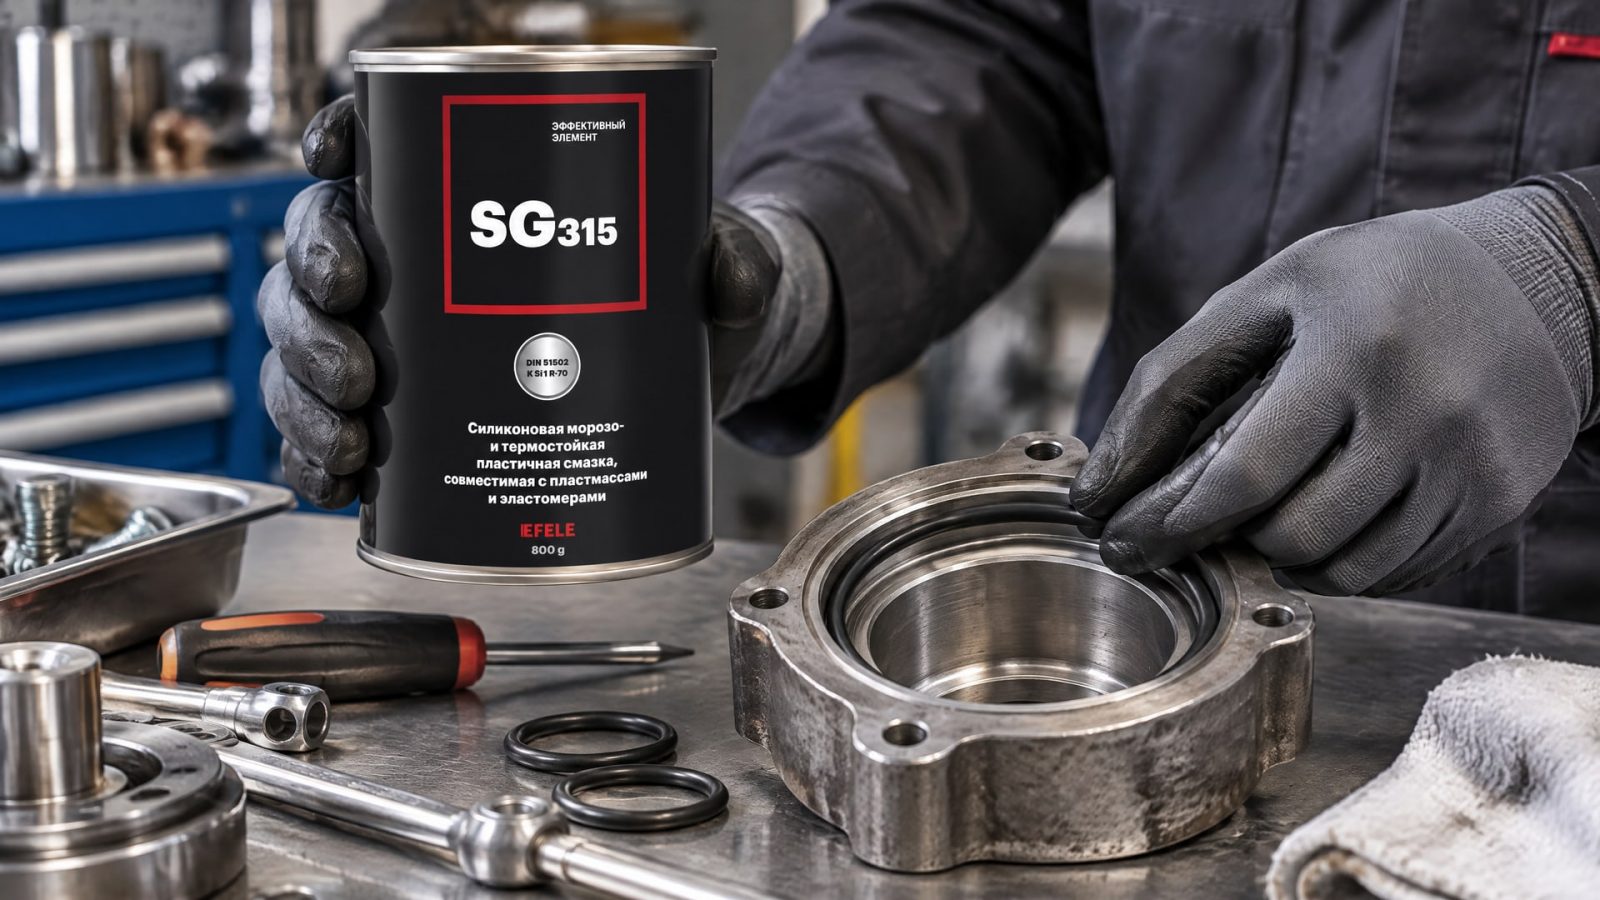
В справочных материалах отдельно рассматривают NBR, EPDM и FKM, а силиконовую резину выделяют как материал, для которого совместимость с силиконовой смазкой нужно проверять особенно внимательно. Обозначения «смазка для резины» или «сантехническая» сами по себе не подтверждают, что состав подходит конкретному уплотнению.
Второй критерий - рабочая среда. Учитывают, с чем контактирует смазка после сборки, и не ограничиваются условиями монтажа. Также проверяют рабочую температуру: одинаковая по назначению смазка может вести себя по-разному при изменении условий эксплуатации. Если состав резины неизвестен, безопаснее сначала определить материал или подобрать смазку с подтвержденной совместимостью, а не использовать случайный продукт на нефтяной основе.
Силиконовая смазка часто рассматривается как базовый вариант для многих резин и металлов, в том числе для узлов с EPDM, NBR и FKM. Но это не означает универсальной совместимости со всеми эластомерами. В частности, для силиконовой резины совместимость нужно проверять отдельно. Поэтому фразы «силиконовая смазка для резиновых уплотнений» и «смазка силиконовая сантехническая для резиновых уплотнений» описывают тип продукта, но не заменяют проверку материала и среды.
| Вариант | Когда рассматривают | Что проверить |
|---|---|---|
| Силиконовая смазка | Для совместимых резиновых уплотнений и металлических поверхностей | Материал эластомера, рабочую среду и температуру |
| Глицерин для монтажа | Как вспомогательный вариант в отдельных случаях | Подходит ли он для длительной работы узла и контакта со средой |
| Сухая пленка или обработка PTFE | Для снижения трения в динамическом контакте | Способ нанесения и пригодность для конкретной пары трения |
| EFELE SG-315, силиконовая морозостойкая смазка | Как вариант для скольжения уплотнений, в том числе при низких температурах | Совместимость с конкретным эластомером, пластмассами и рабочей средой |
Глицерин может облегчить монтаж в отдельных случаях, но не становится универсальной заменой специализированной смазке. Для ответственного узла важнее подтвержденная совместимость и соответствие условиям эксплуатации, чем общее представление о мягкости или нейтральности состава. При закупке полезно сверить материал уплотнения с технической документацией на смазку и зафиксировать выбранный состав в спецификации узла.
Тефлоновое покрытие корпуса и обработка резины: в чем разница
Под выражением «тефлоновое покрытие корпуса» часто подразумевают разные технологии.
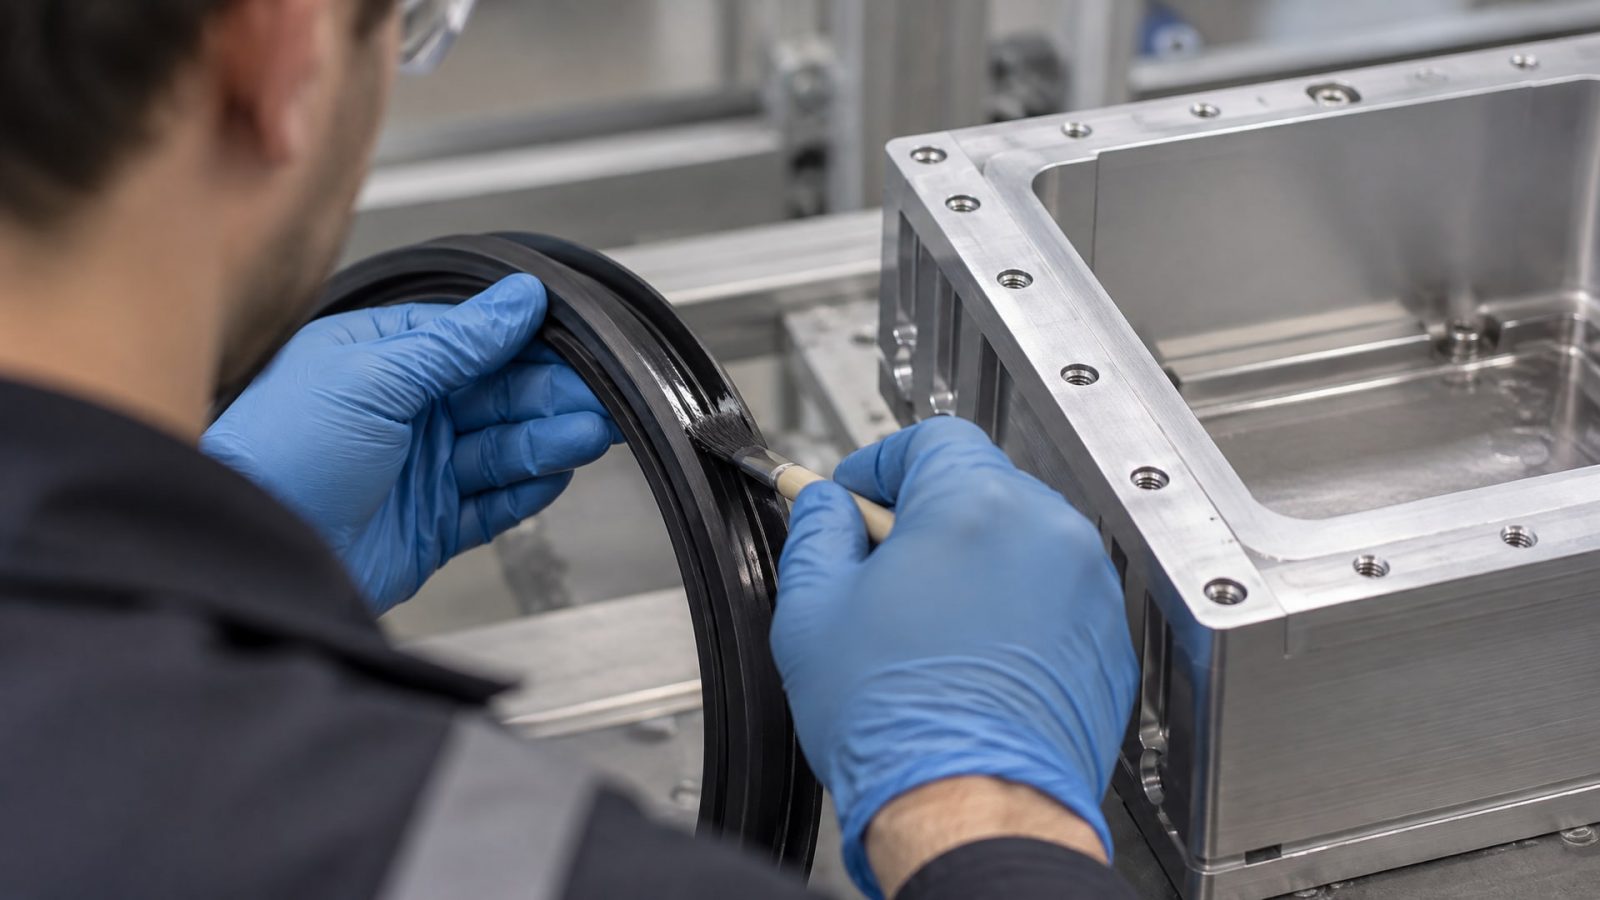
PTFE-обработка самой резины снижает трение на ее поверхности. PTFE-импрегнация твердого анодированного слоя относится к обработке алюминиевого корпуса. Эти решения не взаимозаменяемы: первое меняет поверхностные свойства уплотнения, второе - свойства сопрягаемой поверхности корпуса.
Для резиновых уплотнений применяют поверхностное нанесение силиконового масла или дисульфида молибдена; также встречается PTFE-покрытие толщиной около 10 мкм, или 0,0004 дюйма. В динамических приложениях PTFE-bonding используют для снижения трения и предотвращения stick-slip. Термин «покрытие» не всегда точно описывает такую обработку резины, поэтому при выборе важно уточнять технологию, а не ориентироваться только на общее название.
На алюминиевой поверхности твердое анодирование создает анодный слой, а сухая пленка-смазка может дополнительно снизить трение. Для твердого анодированного покрытия Type III рассматривается PTFE-импрегнация, в том числе в рамках MIL-A-8625F. При этом запечатывание такого слоя может уменьшать удержание смазки. Поэтому решение о запечатывании или дополнительной обработке принимают с учетом требуемого скольжения и конструкции узла.
Смазочное покрытие алюминия не восстанавливает разрушенный анодированный слой. Если анодирование повреждено, смазка способна повлиять на трение, но не вернуть покрытию исходную целостность. Для подбора решения отдельно оценивают состояние поверхности, тип движения уплотнения и возможность использовать обработку резины либо корпуса. Это помогает не подменять ремонт поверхности смазкой.
Как обеспечить скольжение резиновых прокладок при монтаже и работе
Для статичного уплотнения основной задачей часто становится аккуратная установка без повреждения резины.
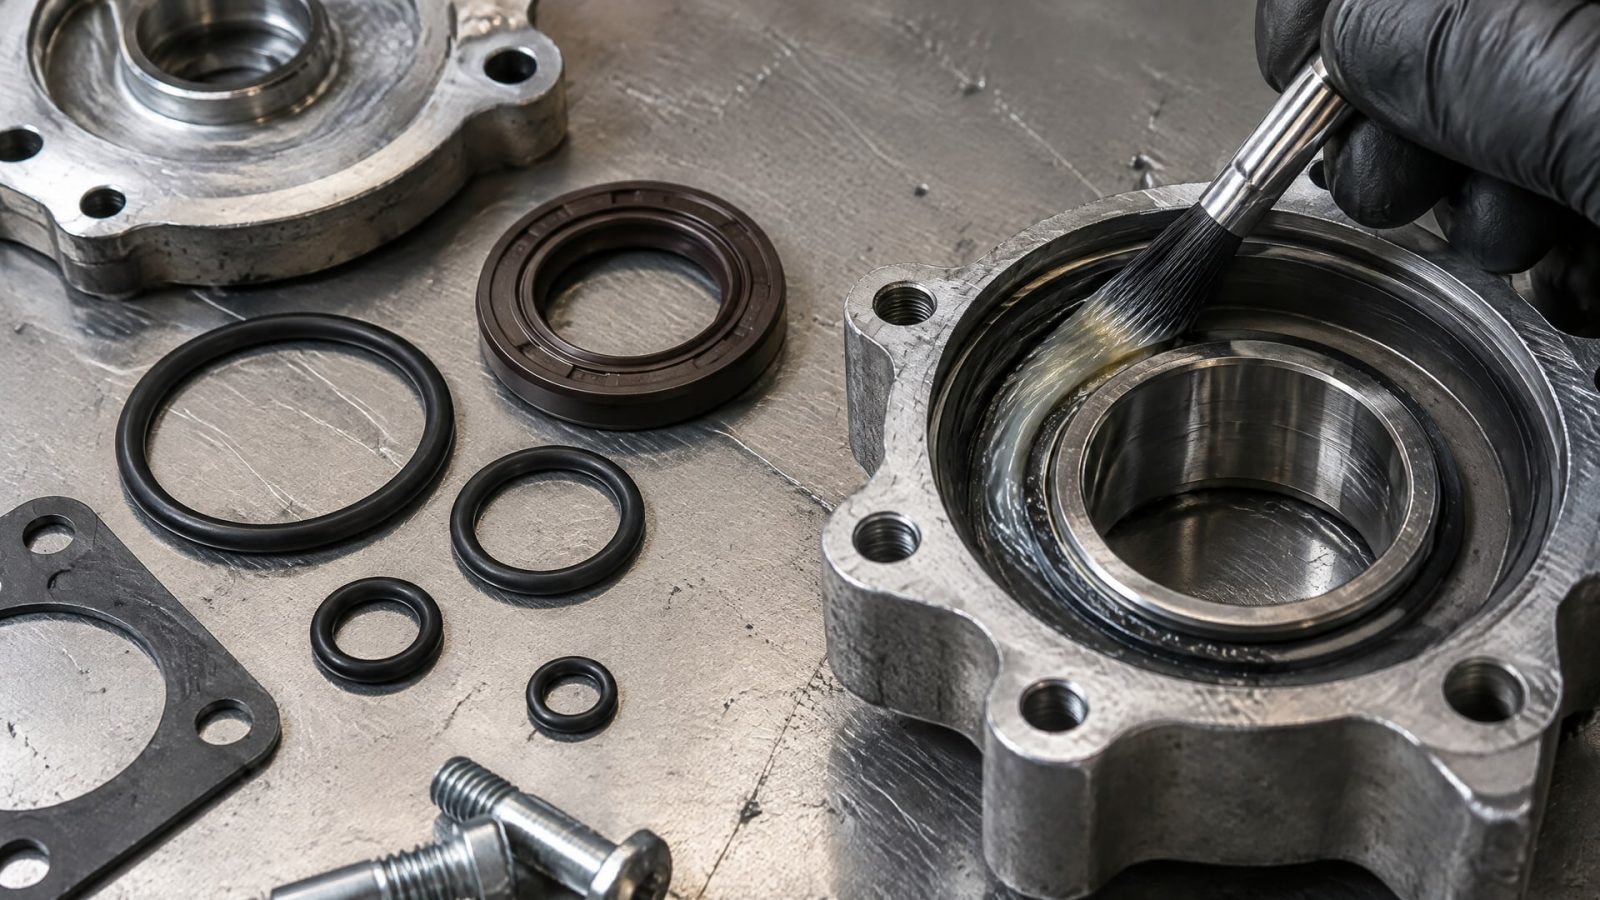
Для подвижной прокладки или манжеты нужно учитывать трение в рабочем режиме. Если деталь движется по корпусу, одной монтажной смазки может быть недостаточно: оценивают, сохраняется ли смазывание, нет ли рывков и не контактирует ли уплотнение с поверхностью всухую.
На поверхности алюминиевого корпуса с поврежденным анодированием сначала определяют характер повреждения. Если слой разрушен, смазка не заменит восстановление поверхности. Когда задача состоит именно в обеспечении скольжения, рассматривают совместимый смазочный состав или антифрикционную обработку сопрягаемой поверхности. При этом учитывают риск фреттинга и условия запуска, в том числе холодный пуск: решение должно подходить не только для сборки, но и для фактического режима движения.
Для резиновой прокладки применяют тот же принцип подбора, что и для манжеты: проверяют эластомер, среду и температуру, а затем наносят тонкую пленку. Не следует считать, что более вязкий состав обязательно лучше снижает трение. Не менее ошибочно наносить большой объем смазки в расчете на длительную защиту: избыток может удерживать загрязнения и не устраняет несовместимость с резиной.
Если узел работает динамически, специалисту стоит сравнить два подхода: смазывание уплотнения и изменение характеристик поверхности трения. В первом случае основой решения становится совместимость смазки с эластомером и средой. Во втором - применимость PTFE-обработки резины, сухой пленки или PTFE-импрегнации корпуса. Выбор зависит от конструкции и фактического характера контакта, а не только от материала металлической детали.
Типичные ошибки при выборе и нанесении смазки
Первая ошибка - выбирать состав по одному слову на упаковке.
«Силиконовая», «сантехническая» или «для резиновых уплотнений» не раскрывает совместимость с конкретным эластомером. Для корректного подбора нужно знать материал уплотнения и проверить допустимость контакта с рабочей средой. Особенно внимательно оценивают силиконовую резину при выборе силиконовой смазки.
Вторая ошибка - использовать глицерин как универсальный долговременный состав. Он может быть монтажной помощью в отдельных ситуациях, но не заменяет специализированную смазку, когда важны рабочая температура, длительная совместимость и среда эксплуатации. Аналогично нельзя считать любой состав на основе силикона подходящим для любого типа резины.
Третья ошибка - наносить толстый избыток. Для снижения трения достаточно тонкого слоя, а большое количество состава может собирать загрязнения. Перед нанесением очищают уплотнение и ответные поверхности, после чего распределяют смазку равномерно. Сухой ход стандартной уплотняющей кромки при этом не рассматривают как нормальный режим.
Четвертая ошибка - путать смазку с восстановлением поверхности. Если анодированный слой поврежден, нанесение состава не возвращает его. Отдельно оценивают, требуется ли ремонт поверхности, снижение трения сухой пленкой или обработка самого уплотнения. Также не следует считать PTFE на резине и PTFE-импрегнацию алюминия одним и тем же решением: они относятся к разным поверхностям и технологиям.
Часто задаваемые вопросы
Можно ли использовать силиконовую смазку для резиновых уплотнений?
Силиконовую смазку применяют со многими резинами и металлами, но совместимость зависит от эластомера и рабочей среды. Для EPDM, NBR и FKM ее часто рассматривают как подходящий вариант. Если уплотнение изготовлено из силиконовой резины, совместимость нужно проверить отдельно, а не делать вывод только по названию смазки.
Подходит ли глицерин для смазки резиновых уплотнений?
Глицерин может использоваться как вспомогательное средство при монтаже в отдельных случаях. Однако его не стоит считать универсальной заменой специализированной смазке для узлов, где важны длительная совместимость, температура и рабочая среда. Для ответственного применения сначала уточняют материал уплотнения и условия эксплуатации.
Можно ли восстановить анодированный слой смазкой?
Нет. Смазка может уменьшить трение, но не восстанавливает поврежденный анодированный слой. Если поверхность разрушена, отдельно оценивают необходимость ее ремонта. Для снижения трения на твердом анодированном алюминии рассматривают сухие пленки и PTFE-импрегнацию, учитывая, что запечатывание может снизить удержание смазки.
Чем отличается PTFE-обработка резины от покрытия корпуса?
PTFE-обработка резины меняет свойства поверхности самого уплотнения и может снижать трение в динамическом контакте. PTFE-импрегнацию применяют к твердому анодированному слою алюминия. Это разные технологии для разных деталей, поэтому при выборе уточняют, какую поверхность нужно обработать и какой режим работы требуется обеспечить.
Заключение
Смазка резиновых уплотнений в металлических корпусах помогает облегчить монтаж и снизить трение при работе, если состав совместим с эластомером, металлом и рабочей средой. Для динамического контакта дополнительно оценивают сухой ход, износ и необходимость обработки резины или корпуса. Тонкая пленка уместнее избытка, а смазка не заменяет восстановление поврежденного анодирования.
Практический следующий шаг - определить материал уплотнения, описать рабочую среду и режим движения, затем сверить эти данные с документацией на смазку или покрытие. Если состав резины неизвестен, сначала идентифицируйте его или запросите данные у поставщика уплотнения, а не выбирайте средство только по общему обозначению «для резины».
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте покрытие для скольжения на деталях из алюминия Д16 по технологии и требованиям к поверхности.
Узнайте, почему покрытие алюминиевого сплава с PTFE для бытовых нужд не подходит для промышленных механизмов и что учитывать при выборе.
Узнайте, почему подшипники на пищевом производстве быстро изнашиваются и как правильно выбрать смазку с допуском H1.