
Скольжение резиновой прокладки: восстановление анодного слоя и выбор твердосмазочного покрытия
Если анодный слой на алюминиевой детали разрушен, твердосмазочное покрытие само по себе его не восстановит. Сначала удаляют поврежденную часть и восстанавливают анодную основу либо подготавливают другой функциональный подслой, затем наносят сухую антифрикционную пленку. Такой подход помогает организовать скольжение резиновой прокладки по алюминиевой поверхности, не подменяя ремонт анодирования нанесением смазочного материала.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают способ ремонта корпуса или сопряжения с прокладкой. Разберем, как отличить восстановление анодного слоя от нанесения покрытия, зачем контролировать подготовку алюминия и толщину пленки и что проверить для сплава Д16.
Что означает восстановление анодного слоя
Анодирование формирует на поверхности алюминия оксидный слой.
Если он поврежден, нанесение сверху антифрикционной пленки не воссоздает его свойства и не устраняет дефект основания. Поэтому сначала оценивают состояние участка: достаточно ли локального ремонта или требуется снять поврежденный слой и выполнить повторное анодирование.
Описанная для ремонта анодированных деталей последовательность включает маскировку, снятие дефектного слоя, шлифование или восстановление текстуры, повторное анодирование до уровня неповрежденной зоны и окрашивание, если оно нужно по требованиям к внешнему виду. После ремонта можно рассматривать нанесение сухой пленки как отдельный этап, предназначенный для трибологической задачи. Это не одно и то же, что восстановление самого анодного слоя.
Когда нужна повторная обработка основы
Если на сопряжении важны внешний вид и равномерность поверхности, локальный ремонт требует аккуратного подбора текстуры и уровня слоя к неповрежденной области. Маскированная обработка может помочь ограничить ремонтную зону, но итог зависит от требований к поверхности и процесса анодирования. До работ нужно согласовать, какие дефекты допустимы и как будут проверять результат.
Для алюминия в качестве подслоя под антифрикционное покрытие применяют, в частности, твердый анодный слой. В одном из описаний для алюминия указана система с анодированием Type III толщиной 5-10 мкм и/или конверсионным слоем. Это параметры подслоя, а не толщина твердосмазочной пленки: смешивать эти значения при постановке задачи нельзя.
Если повреждение затронуло только отдельную зону, решение о локальном восстановлении принимают с учетом геометрии и функциональных требований к детали. При этом следует различать два результата: восстановление анодированной поверхности и получение требуемого скольжения. Первое относится к ремонту основы, второе обеспечивается правильно подобранной и нанесенной антифрикционной системой.
Скольжение резиновой прокладки по алюминию
Для узла с резиновой прокладкой важно не просто нанести смазочный материал, а обеспечить стабильное скольжение при сохранении геометрии сопряжения.
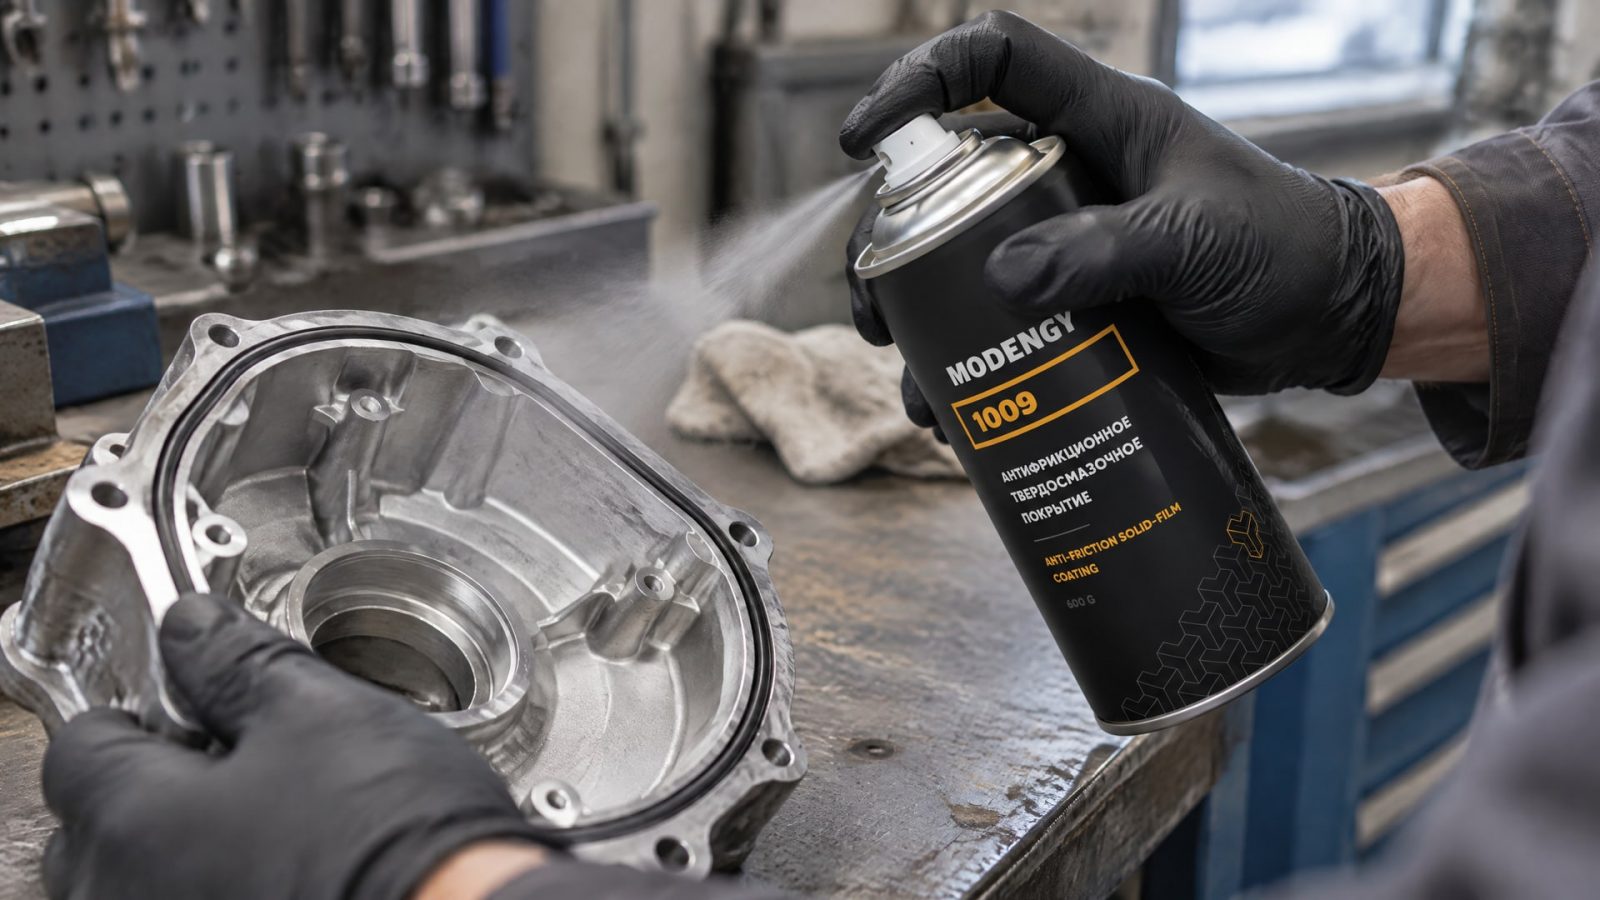
Сухие пленки применяют в условиях, где требуется смазка без жидкого слоя. Для несущих применений в технических рекомендациях указан ориентир толщины 10-20 мкм. Более толстое покрытие может повлиять на посадку детали и адгезию, поэтому увеличивать толщину «для надежности» не следует.
Состояние поверхности под пленкой влияет на сцепление покрытия с алюминием и его сопротивление сдвиговой нагрузке. Для хорошей адгезии важны чистота и профиль поверхности; в одном техническом руководстве приведен ориентир Ra 0,8-1,5 мкм. Этот диапазон следует воспринимать как ориентир из конкретной рекомендации, а не как универсальное требование для любой детали и любой системы.
Как учесть условия работы узла
При выборе покрытия инженеру стоит описать не только материал корпуса и прокладки, но и характер движения, наличие влаги и требования к посадке. Если в узле есть риск загрязнения поверхности маслом или посторонними частицами, их удаляют до нанесения покрытия: загрязнение и неподходящий профиль могут привести к раннему отслоению. Толщину пленки согласуют с допусками сопряжения, а не выбирают отдельно от геометрии.
При влажности и регулярной очистке важно учитывать свойства конкретного состава и всей системы, включая подслой. Антифрикционные свойства сами по себе не означают автоматическую защиту от коррозии. Если задача включает защиту алюминия и стабильное скольжение резиновой прокладки, требования к коррозионной стойкости, трению и износу формулируют раздельно.
Когда на корпусе из Д16 одновременно требуется восстановить функциональность поврежденной поверхности и обеспечить скольжение прокладки, в качестве этапа антифрикционной обработки применяют MODENGY 1009 на основе ПТФЭ. Для этого состава указаны химическая стойкость и гидрофобные свойства. Однако покрытие не заменяет ремонт разрушенного анодного слоя: состояние основы и необходимость ее повторного анодирования определяют до нанесения пленки.
Подготовка алюминия и выбор подслоя
Антифрикционное покрытие для алюминия выбирают вместе с технологией подготовки поверхности.
Для алюминиевых сплавов применяют обезжиривание, абразивную обработку, анодирование или конверсионный слой. Какая именно последовательность подойдет, зависит от материала, состояния детали и требований к покрытию. Нанесение на неподготовленную поверхность повышает риск слабой адгезии и отслоения при сдвиге.
Перед нанесением необходимо удалить загрязнения, в том числе масло, и проверить, соответствует ли профиль поверхности выбранной системе. В качестве ориентира для шероховатости в техническом руководстве приведен диапазон Ra 0,8-1,5 мкм. Если процесс предусматривает твердый анодный подслой, для алюминия упоминается Type III толщиной 5-10 мкм. Эти параметры не заменяют технологическую карту конкретного покрытия.
Что проверить для сплава Д16
Для защиты сплава Д16 недостаточно знать, что материал относится к алюминиевым сплавам. Совместимость конкретного состава сплава с анодированием и последующей антифрикционной обработкой нужно подтвердить у исполнителя процесса. В одном из материалов отдельно отмечены ограничения, связанные с содержанием меди и кремния в сплаве для систем с пропиткой твердого анодированного слоя ПТФЭ. Численные пределы в доступных данных не указаны, поэтому их нельзя переносить в техническое задание без подтверждения.
При согласовании технологии запросите у подрядчика описание подготовки, типа подслоя и способа контроля результата. Уточните, предполагается ли снятие старого слоя, повторное анодирование или иной вариант обработки. Для нанесения сухой пленки отдельно согласуйте целевую толщину, требования к геометрии сопряжения и метод проверки адгезии. Так закупщик сможет сопоставить предложения не только по составу покрытия, но и по полноте процесса.
Нанесение твердосмазочного покрытия и контроль результата
Восстановление анодного слоя и нанесение твердосмазочного покрытия следует разделять на технологические операции.
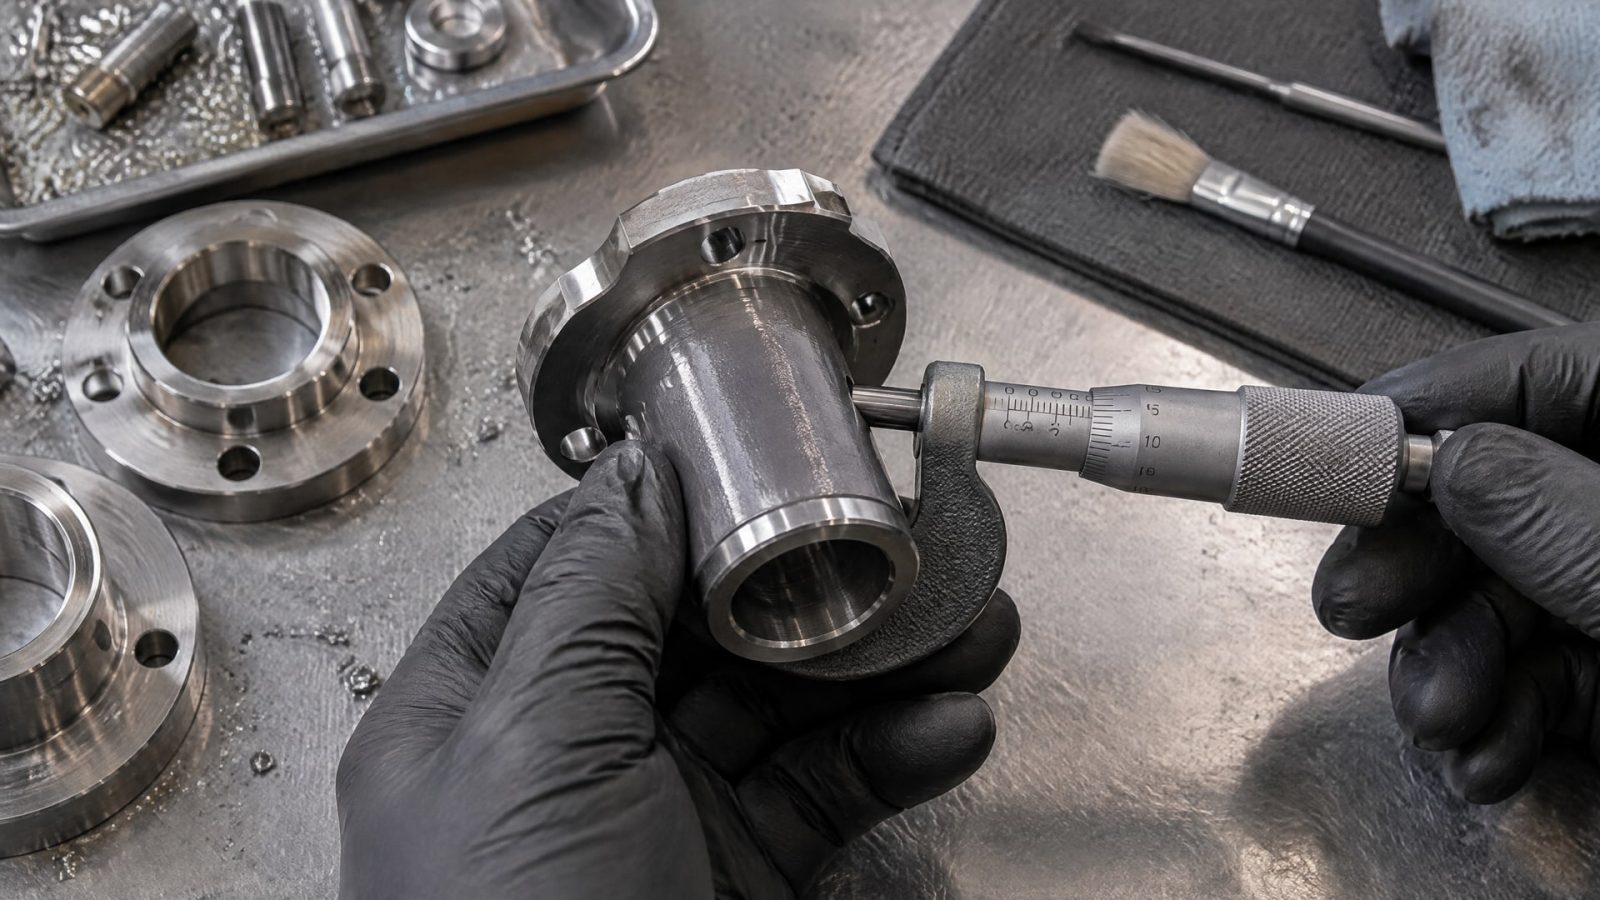
Сначала восстанавливают основу, если она повреждена, затем готовят ее под сухую пленку и контролируют нанесение. Для несущих применений ориентир по толщине пленки составляет 10-20 мкм. Фактическое значение необходимо согласовать с требованиями к посадке и условиями работы узла.
Толщину сухих покрытий контролируют, в частности, методами, указанными в ISO 2178 и ASTM B499. Выбор метода должен соответствовать материалу основы и конструкции покрытия. При этом проверка толщины не подтверждает автоматически адгезию или стойкость к рабочей среде: эти свойства оценивают отдельными подходящими проверками.
Проверка стойкости и причин отслоения
Для проверки стойкости к растворителям в техническом описании приведен тест ASTM D5402: 50 двойных протирок MEK под нагрузкой 10 Н. Критерий в описании включает отсутствие размягчения, потускнения и переноса материала на ткань. Это конкретное испытание, а не универсальная замена проверки поведения покрытия в реальных условиях эксплуатации.
До запуска серийной обработки важно установить, какие проверки действительно связаны с отказом узла. Если проблема возникает при скольжении, оценивают состояние сопряжения и износ; если покрытие отслаивается, проверяют чистоту, шероховатость и качество подслоя. Толщина 10-20 мкм и контроль по ISO 2178 или ASTM B499 помогают задать измеримые параметры, но сами по себе не гарантируют ресурс детали.
Чтобы избежать разночтений между заказчиком и исполнителем, в техническом задании фиксируют последовательность операций, состояние поверхности после подготовки, требуемую толщину сухой пленки и критерии приемки. Также указывают, кто подтверждает совместимость процесса со сплавом Д16. Если внешний вид поверхности имеет значение, отдельно описывают требования к текстуре и переходу между отремонтированной и неповрежденной зоной.
Как выбрать технологию для ремонта детали из Д16
При выборе технологии не следует сводить задачу к вопросу, какое покрытие нанести на поврежденную поверхность.
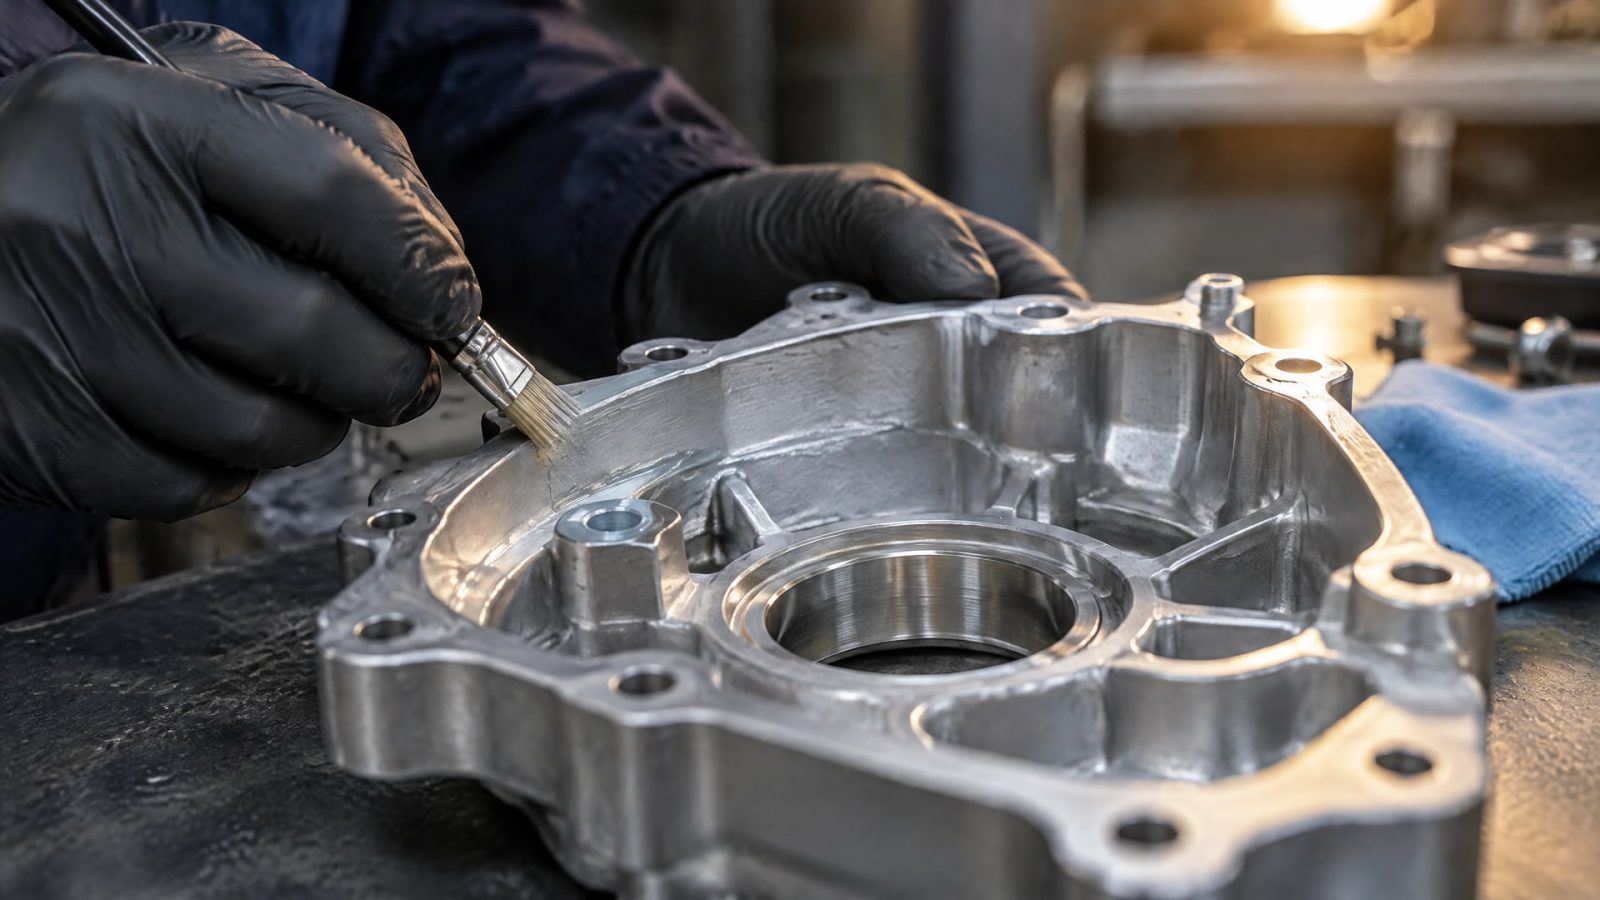
Сначала устанавливают, нарушен ли анодный слой и требуется ли его удаление и повторное формирование. Затем оценивают условия скольжения, геометрию сопряжения с прокладкой, требования к защите от коррозии и возможность нанесения твердосмазочной пленки на выбранный подслой.
Для сплава Д16 отдельно подтверждают применимость анодирования и антифрикционной системы. Доступные описания охватывают алюминиевые сплавы в целом, но совместимость конкретного состава сплава и процесса должна проверяться по технологическим требованиям. Важно не переносить на Д16 параметры, установленные для другой марки или состава алюминия, без согласования с исполнителем.
Что включить в запрос подрядчику
Состояние детали и описание повреждения анодного слоя.
Требуется ли локальное восстановление или обработка большей зоны.
Материал детали: алюминиевый сплав Д16.
Требования к скольжению резиновой прокладки и сохранению геометрии сопряжения.
Предлагаемая подготовка поверхности и тип подслоя.
Целевая толщина сухой пленки; для несущих применений в рекомендациях приведен ориентир 10-20 мкм.
Метод контроля толщины и критерии приемки покрытия.
Такой перечень поможет сравнить предложения по технологической схеме, а не только по названию материала. Если требуется анодированный подслой, запросите его параметры отдельно от толщины антифрикционной пленки: для Type III anodize в одном из источников указано 5-10 мкм. Для контроля профиля поверхности можно обсудить приведенный в техническом руководстве ориентир Ra 0,8-1,5 мкм, но окончательные требования должны соответствовать выбранному процессу.
Часто задаваемые вопросы
Может ли твердосмазочное покрытие восстановить разрушенный анодный слой?
Нет. Твердосмазочное покрытие предназначено для сухого снижения трения и наносится на подготовленную основу, но не воссоздает поврежденный анодный слой. При его разрушении рассматривают снятие дефектной зоны и восстановление анодирования либо создание согласованного функционального подслоя. Только после этого оценивают необходимость антифрикционной пленки.
Какую толщину покрытия выбрать для скольжения резиновой прокладки?
Для сухих пленок в несущих применениях в технических рекомендациях приведен ориентир 10-20 мкм. Это не универсальный допуск: значение согласуют с геометрией сопряжения, материалом основы и технологией нанесения. Избыточная толщина может повлиять на посадку и адгезию, поэтому ее не увеличивают без обоснования.
Можно ли нанести антифрикционное покрытие на любой алюминий?
Нет. Алюминиевая поверхность требует подготовки, а совместимость покрытия с конкретным сплавом и подслоем нужно подтвердить. Для Д16 согласуют возможность анодирования и последующего нанесения пленки с исполнителем процесса. В рекомендациях по подготовке также приводится ориентир Ra 0,8-1,5 мкм, но он не заменяет спецификацию конкретной системы.
Как проверяют качество нанесенного покрытия?
Толщину сухой пленки контролируют подходящими методами, среди которых указаны ISO 2178 и ASTM B499. Стойкость к растворителям может оцениваться по ASTM D5402; в приведенном примере используют 50 двойных протирок MEK под нагрузкой 10 Н. Эти проверки оценивают разные свойства, поэтому набор приемочных критериев согласуют заранее.
Заключение
Для восстановления анодного слоя сначала ремонтируют основу: удаляют поврежденное покрытие и при необходимости повторно анодируют поверхность. Твердосмазочную пленку наносят следующим этапом, если узлу требуется сухое скольжение резиновой прокладки. Ее результат зависит от подготовки алюминия, подслоя, толщины и совместимости процесса со сплавом Д16.
Следующий шаг для инженера или закупщика - подготовить описание повреждения и условия работы узла, затем запросить у исполнителя схему восстановления основы, параметры подслоя и критерии контроля антифрикционного покрытия. Так можно оценить технологию до обработки детали и не путать ремонт анодирования с нанесением сухой смазки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка резиновых уплотнений критически важна для их долговечности и эффективной работы. Узнайте, как выбрать подходящую смазку и обеспечить скольжение.
Выбирайте покрытие для скольжения на деталях из алюминия Д16 по технологии и требованиям к поверхности.
Узнайте, почему покрытие алюминиевого сплава с PTFE для бытовых нужд не подходит для промышленных механизмов и что учитывать при выборе.