
Оборудование для нанесения покрытий на производстве: как подобрать систему
Подбирать оборудование для нанесения покрытий следует от требований к готовому изделию, а не только от названия технологии. Сначала определяют нужные свойства покрытия, геометрию и состояние поверхности детали, способ контроля и стандарт испытаний. Затем выбирают процесс и проверяют, сможет ли оборудование стабильно выполнять его требования.
Статья полезна инженерам, техническим специалистам и закупщикам, которые оценивают возможность наносить покрытия на собственном производстве. Разберем, как сформировать техническое задание, чем отличаются критерии выбора для разных процессов, когда нужны испытания в солевом тумане и какие требования безопасности учитывать.
Как выбрать оборудование для нанесения покрытий
Техническое задание на оборудование начинается с назначения детали и условий ее работы.
Для изделия задают требуемые свойства покрытия, его толщину и адгезию, описывают геометрию и состояние поверхности до нанесения. Для нефтяного оборудования и деталей, работающих под нагрузкой, заранее фиксируют также метод контроля, допустимые дефекты и требования к состоянию поверхности после обработки.
После этого определяют, какая технология соответствует задаче. Оборудование для нанесения гальванического покрытия, установка для нанесения порошковых покрытий и система вакуумного нанесения решают разные производственные задачи. Их нельзя выбирать только по общей формулировке «нанесение покрытия»: в техническом задании должны быть указаны материал и геометрия изделия, ожидаемый результат и способ его проверки.
Что включить в техническое задание
Материал, размеры и форму деталей, а также состояние поверхности перед обработкой.
Требования к покрытию: толщину, адгезию, коррозионную стойкость и допустимые дефекты.
Технологию нанесения и применимый стандарт испытаний.
Требования к оснастке, приборам, расходным материалам и контролю повторяемости процесса.
Условия безопасности, вентиляции и электробезопасности.
Для закупщика такой перечень помогает сопоставить предложения по одинаковым критериям, а инженеру - проверить, соответствует ли комплектация реальной задаче. Если часть требований к покрытию пока не определена, стоит сначала согласовать их с технологической службой и ответственными за контроль качества. Иначе сравнение оборудования будет опираться на неполные исходные данные.
Оборудование для гальванического и порошкового нанесения: как сравнивать варианты
Запросы на оборудование для нанесения гальванического покрытия и на нанесения порошковых покрытий оборудование относятся к разным технологическим решениям.
Однако при подготовке закупки порядок оценки у них общий: сначала фиксируют результат, который должен обеспечить процесс, затем требования к контролю и безопасности. В имеющихся нормативных данных нет универсальных параметров производительности или комплектации для этих установок, поэтому их следует уточнять под конкретное изделие и технологию.
Сравнивать предложения удобно по единой таблице. В нее включают состав поставки, предусмотренные способы контроля, требования к оснастке, совместимость с расходными материалами и меры безопасности. Если поставщик заявляет соответствие стандарту, в техническом задании указывают, какой именно стандарт относится к изделию и как будут подтверждать выполнение требований.
| Критерий | Что зафиксировать при выборе |
|---|---|
| Изделие | Материал, геометрию и состояние поверхности |
| Результат | Требования к свойствам покрытия, толщине и адгезии |
| Технология | Метод нанесения и необходимую оснастку |
| Контроль | Стандарт испытаний и критерии приемки |
| Производственная безопасность | Вентиляцию, электробезопасность и совместимость с расходными материалами |
Оборудование для нанесения лакокрасочных покрытий и оборудование для нанесения полимерного покрытия также нужно оценивать через требования к конкретному изделию, а не по одному названию процесса. Важно заранее решить, какие параметры будут контролировать в ходе производства и на готовой детали. Так технические специалисты смогут проверить технологическую применимость, а снабженец - сравнить состав оборудования и условия поставки без подмены технических критериев рекламными характеристиками.
Вакуумное и ионно-плазменное нанесение: требования к оснастке
Для вакуумного нанесения покрытий важны не только характеристики установки, но и соответствие оснастки и материалов требованиям процесса.
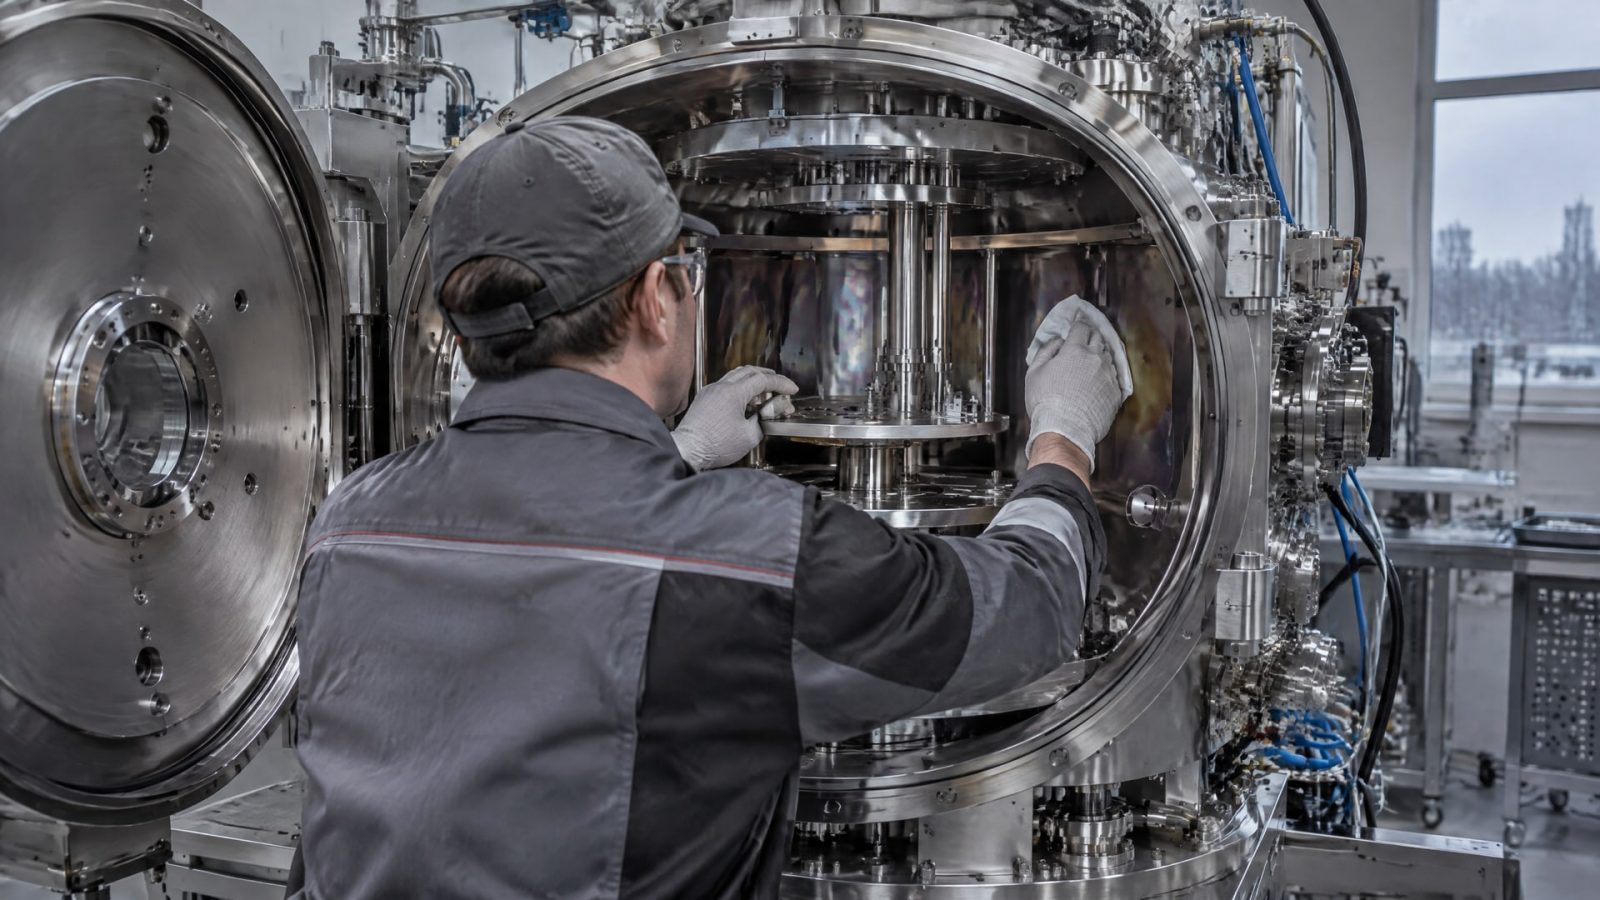
Для ионно-плазменного нанесения применяют положения ГОСТ Р 71680-2024, который устанавливает требования к оборудованию, оснастке и приборам. Стандарт также указывает, что материалы, инструменты и оснастка должны соответствовать нормативной документации.
В документе задан параметр шероховатости рабочих поверхностей катодов: Ra не более 0,63 мкм на базовой длине 0,8 мм. Эти значения следует учитывать при проверке оборудования и его оснастки, если речь идет об указанной технологии. Подменять ими требования к другой установке нельзя: применимость параметров определяется процессом и нормативной документацией на изделие.
При оценке предложения проверьте, что входит в комплект для размещения детали и воспроизводимого выполнения процесса, какие приборы предусмотрены и как подтверждается соответствие оснастки установленным требованиям. Если покрытие наносится на изделия сложной геометрии, ее нужно указать в техническом задании: выбор оснастки и возможность обработать нужные поверхности должны быть проверены до закупки. Фактическую приемку оборудования следует увязать с параметрами процесса, которые можно контролировать и документировать.
Испытание в солевом тумане и стандарты контроля
Испытание в солевом тумане используют для проверки коррозионной стойкости по заданной методике.
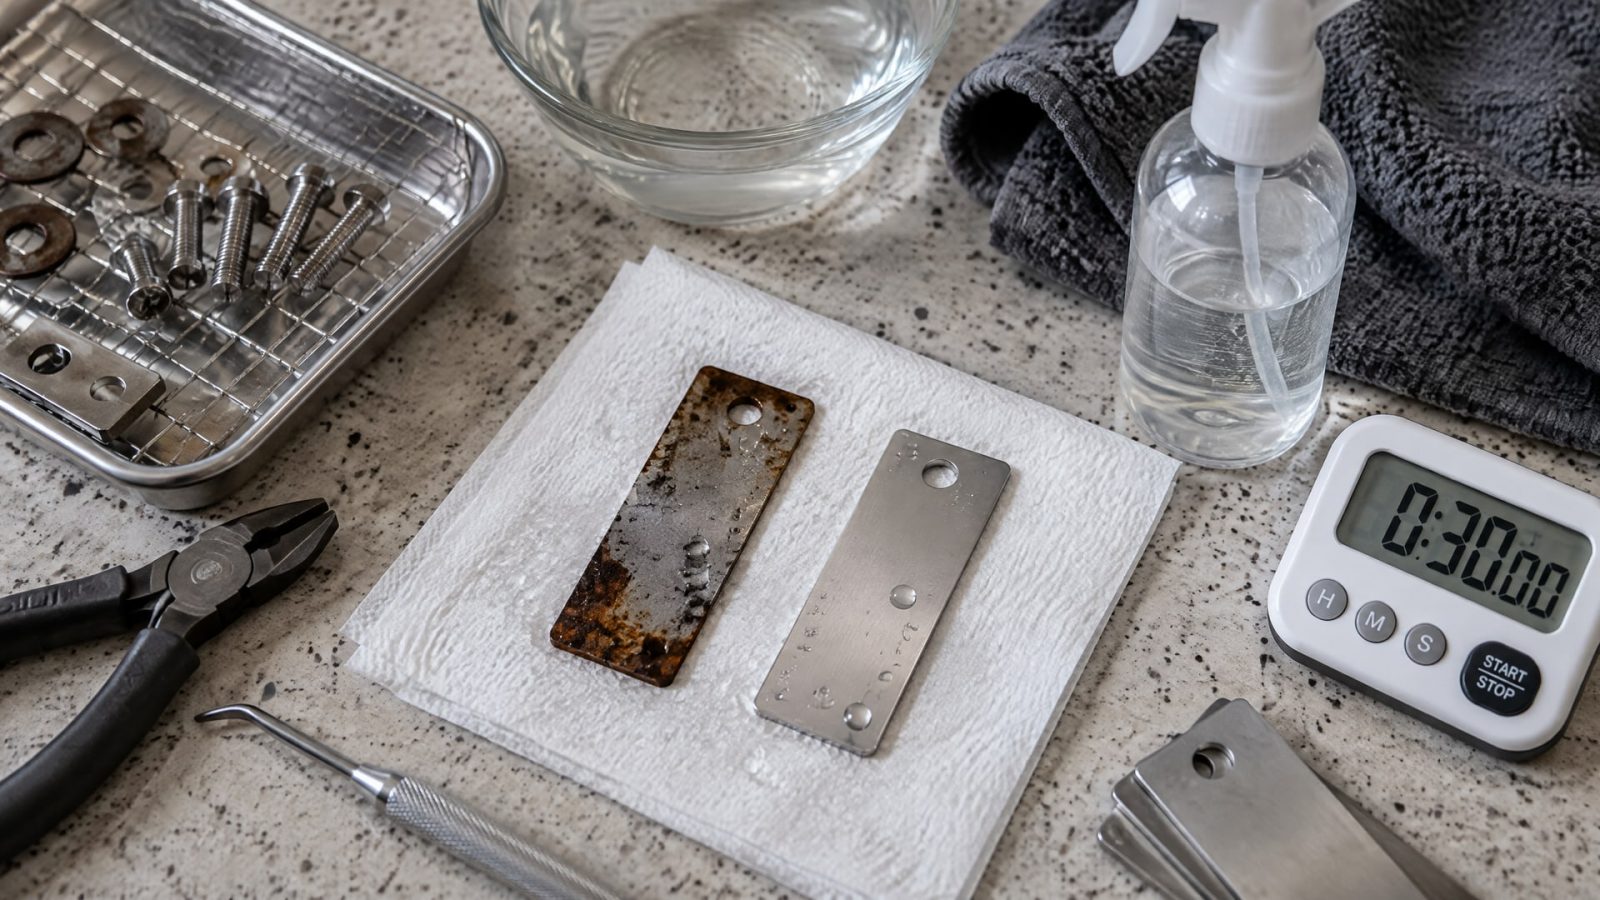
Для выбора оборудования важно определить не только необходимость камеры, но и стандарт, по которому испытывают покрытие. ГОСТ 30630.2.5-2013 описывает испытания изделий и образцов покрытий в нейтральном соляном тумане и связывает условия воздействия с группами по осаждению солей, установленными ГОСТ 31119.
Для крепежных изделий ГОСТ Р ИСО 10683-2020 предусматривает испытание в нейтральном солевом тумане не ранее чем через 24 часа после нанесения покрытия. Испытывают изделие в состоянии «как с покрытием», до сортировки, упаковки и сборки. Это требование важно учитывать при планировании передачи образцов на контроль.
Режимы испытаний ISO 9227 включают NSS - нейтральный солевой туман, AASS - уксуснокислый туман и CASS - режим с ускорением медью. В описании испытаний по ГОСТ 9.913-90 приведены параметры нейтральной среды: раствор NaCl концентрацией 5% и температура 35±2 °C. Эти условия относятся к указанному режиму; переносить их без проверки на другую методику не следует.
Циклическое испытание по IEC 60068-2-52 включает чередование солевого тумана, сухого и влажного состояния, а также стандартной атмосферы. Такой подход может быть уместен, если требуется оценить воздействие переменных климатических условий. При этом испытание в камере остается ускоренным методом и не полностью заменяет проверку поведения изделия в реальной эксплуатации.
Безопасность и контроль производственного процесса
При подборе установки проверяют не только достижение требуемых свойств покрытия, но и безопасность работы.
ГОСТ 12.3.008-75 устанавливает требования безопасности при производстве покрытий и требует соответствия оборудования положениям ГОСТ 12.2.003-91. Для приборов, инструментов и приспособлений в документе указана связь качества с эргономическими показателями РД 50-149-79.
В техническом задании стоит отдельно зафиксировать требования к вентиляции и электробезопасности, совместимости оборудования с расходными материалами и контролю параметров процесса. Эти пункты помогают оценить, можно ли встроить установку в производственный участок без потери управляемости процесса. Способ контроля должен соответствовать технологии и применимому стандарту, а не ограничиваться общим требованием «проверить качество».
Если покрытие предназначено для детали, работающей в агрессивной среде или под нагрузкой, согласуйте заранее контроль адгезии, коррозионной стойкости, толщины и состояния поверхности. Такой перечень позволяет связать подбор установки, процесс нанесения и приемку готового изделия в одну систему требований. Для закупщика это также основа сопоставления комплектности и документации разных предложений.
Покрытие нефтяного оборудования: связать задачу с защитными свойствами
При выборе покрытия для нефтяного оборудования важно учитывать условия работы детали и характер нагрузки.
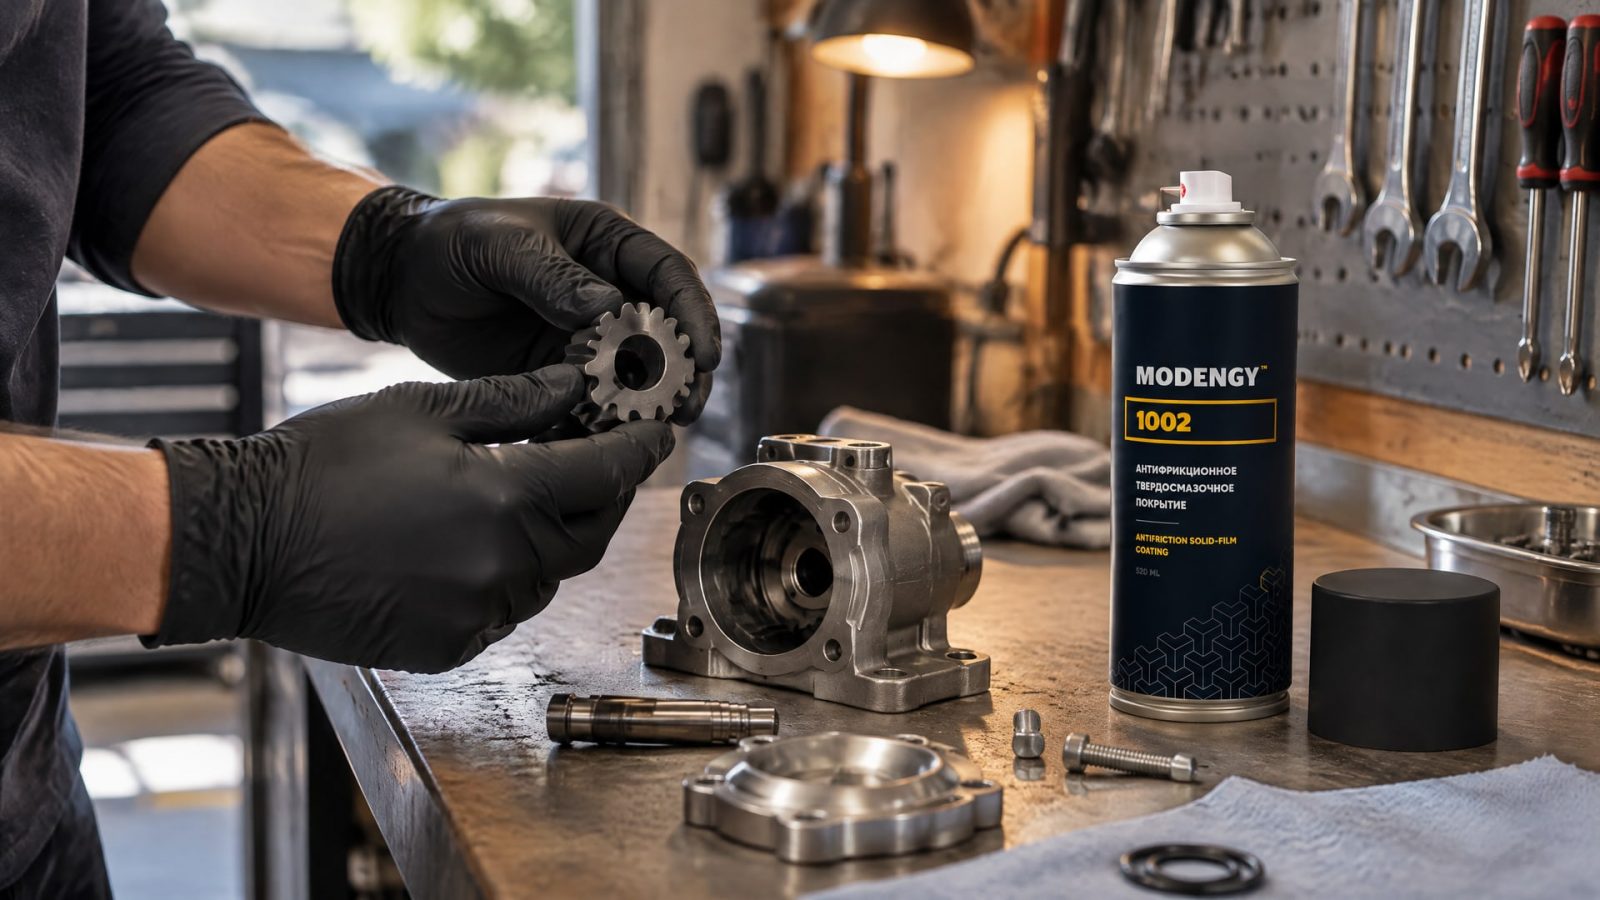
Если узел подвержен вымыванию, фреттингу или трудностям при холодном пуске, одного указания «нужна антикоррозионная защита» недостаточно. В техническом задании следует определить, какие свойства покрытия требуются и каким испытанием или методом контроля их будут подтверждать.
Для таких задач рассматривают антифрикционное покрытие стали, если оно соответствует требованиям к детали и технологии нанесения. MODENGY 1002 - российский аналог импортных антифрикционных покрытий с низким коэффициентом трения и антикоррозионными свойствами; эти характеристики делают его применимым для защиты нефтедобывающего оборудования. При выборе оборудования для нанесения необходимо отдельно подтвердить совместимость установки и оснастки с конкретным процессом и требованиями к готовому покрытию.
Испытание в солевом тумане может быть частью программы контроля коррозионной стойкости, но результат такого теста не описывает полностью поведение детали при всех условиях эксплуатации. Для выбора метода нужно свериться со стандартом на изделие и согласовать критерии приемки. Это особенно важно, если покрытие должно одновременно отвечать требованиям к трению, защите от коррозии и работоспособности узла.
Часто задаваемые вопросы
Какое оборудование нужно для нанесения гальванического покрытия?
Сначала определите требования к изделию, покрытию и контролю качества, затем выбирайте установку и оснастку под конкретную технологию. В техническом задании зафиксируйте материал и геометрию детали, свойства покрытия и стандарт испытаний. Универсальный тип оборудования без привязки к этим условиям выбрать нельзя.
Чем руководствоваться при выборе оборудования для нанесения порошковых покрытий?
Сформулируйте требования к готовой детали и укажите, как будете проверять результат: по толщине, адгезии, коррозионной стойкости или другим параметрам, предусмотренным стандартом изделия. Затем сопоставьте предложения по комплектности, оснастке, контролю процесса и безопасности. Не опирайтесь только на заявленное назначение установки.
Какие условия используют при испытании в солевом тумане?
В материалах по ГОСТ 9.913-90 приведен нейтральный раствор NaCl концентрацией 5% при температуре 35±2 °C. Конкретный режим зависит от применяемого стандарта и задачи. Для выбора метода сверяются со спецификацией изделия и учитывают, предусмотрен ли постоянный или циклический режим воздействия.
Когда испытывают крепеж после нанесения покрытия?
По ГОСТ Р ИСО 10683-2020 испытание в нейтральном солевом тумане проводят не ранее чем через 24 часа после нанесения. Крепеж испытывают в состоянии «как с покрытием», до сортировки, упаковки и сборки. Это требование учитывают при планировании контроля и передаче образцов.
Заменяет ли испытание в солевом тумане проверку в эксплуатации?
Нет. Солевой туман используют как ускоренный метод испытания, но он не полностью воспроизводит реальные условия эксплуатации. Для переменного воздействия среды может потребоваться циклический режим, например по IEC 60068-2-52. Метод и критерии оценки выбирают по требованиям к изделию и его условиям работы.
Заключение
Оборудование для нанесения покрытий подбирают по требованиям к изделию, свойствам покрытия, технологии и способу контроля. Для корректного сравнения установок укажите в техническом задании геометрию деталей, допустимые дефекты, применимые стандарты, требования к оснастке и безопасности. Испытание в солевом тумане выбирайте по нормативной процедуре, не трактуя его как полную замену проверке в эксплуатации.
Следующий шаг - подготовить карту требований к одной конкретной детали: описать условия ее работы, свойства покрытия и критерии приемки, затем передать эти данные технологической службе и поставщикам оборудования. Такой подход поможет проверить применимость установки до закупки и связать производственный процесс с контролем готового изделия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как обеспечить скольжение резиновой прокладки по алюминиевой поверхности, восстановив анодный слой и выбрав подходящее покрытие.
Смазка резиновых уплотнений критически важна для их долговечности и эффективной работы. Узнайте, как выбрать подходящую смазку и обеспечить скольжение.
Выбирайте покрытие для скольжения на деталях из алюминия Д16 по технологии и требованиям к поверхности.