
Покрытие для задвижек: как предотвратить прикипание гаек на шпильках
Прикипание гаек на шпильках дисковых задвижек предупреждают, подбирая решение под материал крепежа, условия работы и способ монтажа. Для периодически разбираемых соединений применяют антизадирные составы, а заранее покрытый крепеж может заменить нанесение пасты на месте. Термоотверждаемое покрытие рассматривают, если документированы его коэффициент трения, термостойкость и защита от коррозии.
Материал поможет инженерам, техническим специалистам и закупщикам определить причину заедания, сравнить смазку резьбового крепежа с покрытием и подготовить требования к поставщику. Отдельно разберем, почему после нанесения состава нельзя сохранять момент затяжки, установленный для сухого соединения.
Почему гайки прикипают на шпильках задвижек
Прикипание гаек на шпильках не всегда связано с ржавчиной.
Заедание резьбы, или galling, может возникнуть из-за трения, сочетания материалов, состояния поверхности и температуры. Риск особенно учитывают для нержавеющего крепежа: такие болты и гайки склонны к схватыванию при контакте и затяжке.
Важно различать неисправность крепежа и заедание движущихся элементов задвижки. Если с трудом перемещается диск или механизм работает рывками, проблема может быть в контактирующих поверхностях, их геометрии или износе. Инструкции по эксплуатации клапанов предписывают восстанавливать или заменять поврежденные поверхности, а не пытаться преодолеть заедание дополнительным усилием.
В API 600 для стальных клиновых задвижек указаны радиусы или фаски на седловых и направляющих поверхностях: они помогают снизить риск задиров и повреждения диска. Это требование относится к конструкции клапана, а не к гайкам шпилек. Однако оно показывает важный принцип диагностики: сначала устанавливают, какая именно пара поверхностей заедает, и только затем выбирают способ устранения проблемы.
Для резьбового соединения проверяют состояние шпилек и гаек, наличие загрязнений и следов коррозии, материал обеих деталей. Если соединение состоит из разнородных металлов, учитывают вероятность гальванической коррозии. Для нержавеющей стали отдельно оценивают риск задиров. Попытка силой отвернуть прикипевшую гайку может повредить резьбу и усложнить ремонт.
При проблемах с движением задвижки антифрикционный материал на шпильках сам по себе не устранит неисправность клапана. Сначала осматривают рабочие поверхности и проверяют механизм, а затем решают, требуется ли восстановление деталей или замена. Такой порядок не позволяет спутать смазку резьбового крепежа с ремонтом запирающего узла.
Покрытие для задвижек: паста или термоотверждаемый материал
Антизадирный состав выбирают для предотвращения заедания резьбы и облегчения последующей разборки.
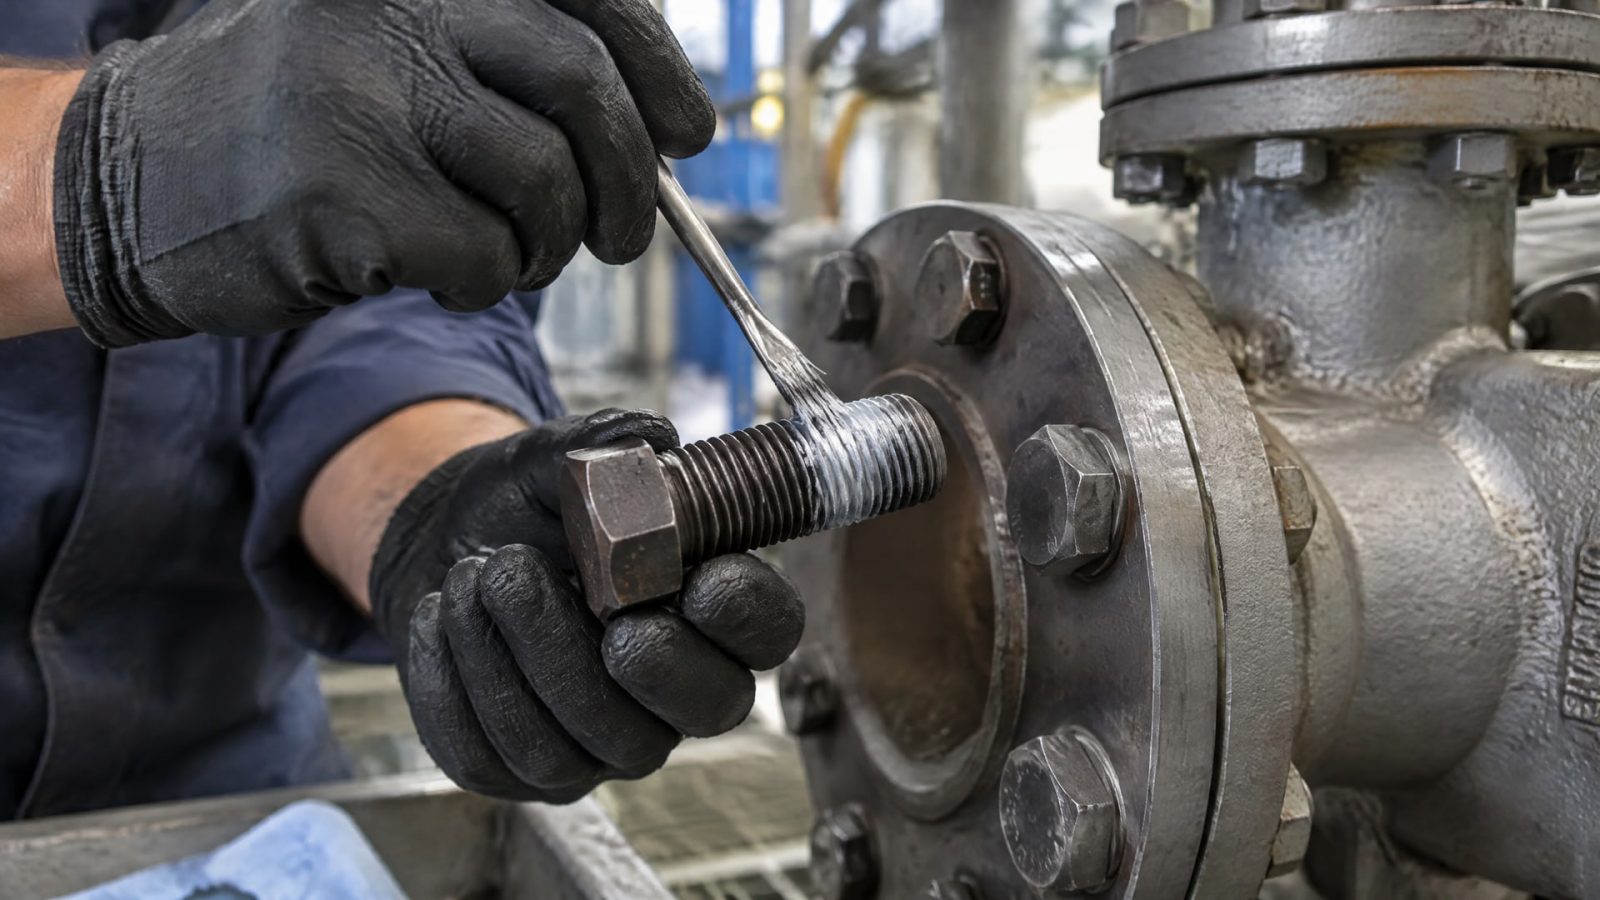
Его наносят при монтаже, поэтому важно подготовить поверхности непосредственно перед сборкой. В технических рекомендациях для типового крепежа приведен ориентир толщины пленки около 0,1 мм. Это не универсальное требование для каждого соединения: приоритет имеют инструкция к материалу и требования проекта.
Термоотверждаемое покрытие наносят на крепеж заранее, до монтажа. Покрытые болты могут служить альтернативой пасте, нанесенной на месте, но только если производитель подтверждает характеристики покрытия. Для выбора нужны данные о коэффициенте трения, термостойкости и стойкости к коррозии. Также проверяют совместимость покрытия с размерами резьбы: слой не должен мешать сборке соединения.
| Решение | Когда рассматривают | Что проверить |
|---|---|---|
| Антизадирная паста | Состав наносят при сборке или ремонте | Совместимость с материалами, температурой и условиями эксплуатации |
| Покрытый крепеж | Крепеж поступает на монтаж уже обработанным | Коэффициент трения, коррозионную стойкость и размеры резьбы |
| Обычная смазка | Только если она подтверждена для задачи | Соответствие нагрузке, температуре и требуемой защите от заедания |
Антикоррозионное покрытие и антизадирный материал нельзя считать взаимозаменяемыми по умолчанию. Покрытие может защищать от коррозии или влиять на трение, а антизадирный состав предназначен для предотвращения схватывания и облегчения демонтажа. При выборе сверяются со спецификацией крепежа и документацией на материал. Среди стандартов крепежа, которые могут быть указаны в документах, встречаются ASTM A193/A193M и ASTM A194/A194M; их наличие само по себе не подтверждает совместимость конкретного покрытия.
Для высокотемпературных составов в отраслевых источниках упоминаются спецификации MIL-PRF-907F и SAE AMS2518. Их учитывают, если они требуются проектом или документацией на узел. Сам факт наличия номера спецификации не заменяет проверки условий применения и данных производителя.
Как наносить антизадирный состав и затягивать соединение
До нанесения состава резьбу очищают от песка, воды и других загрязнений.
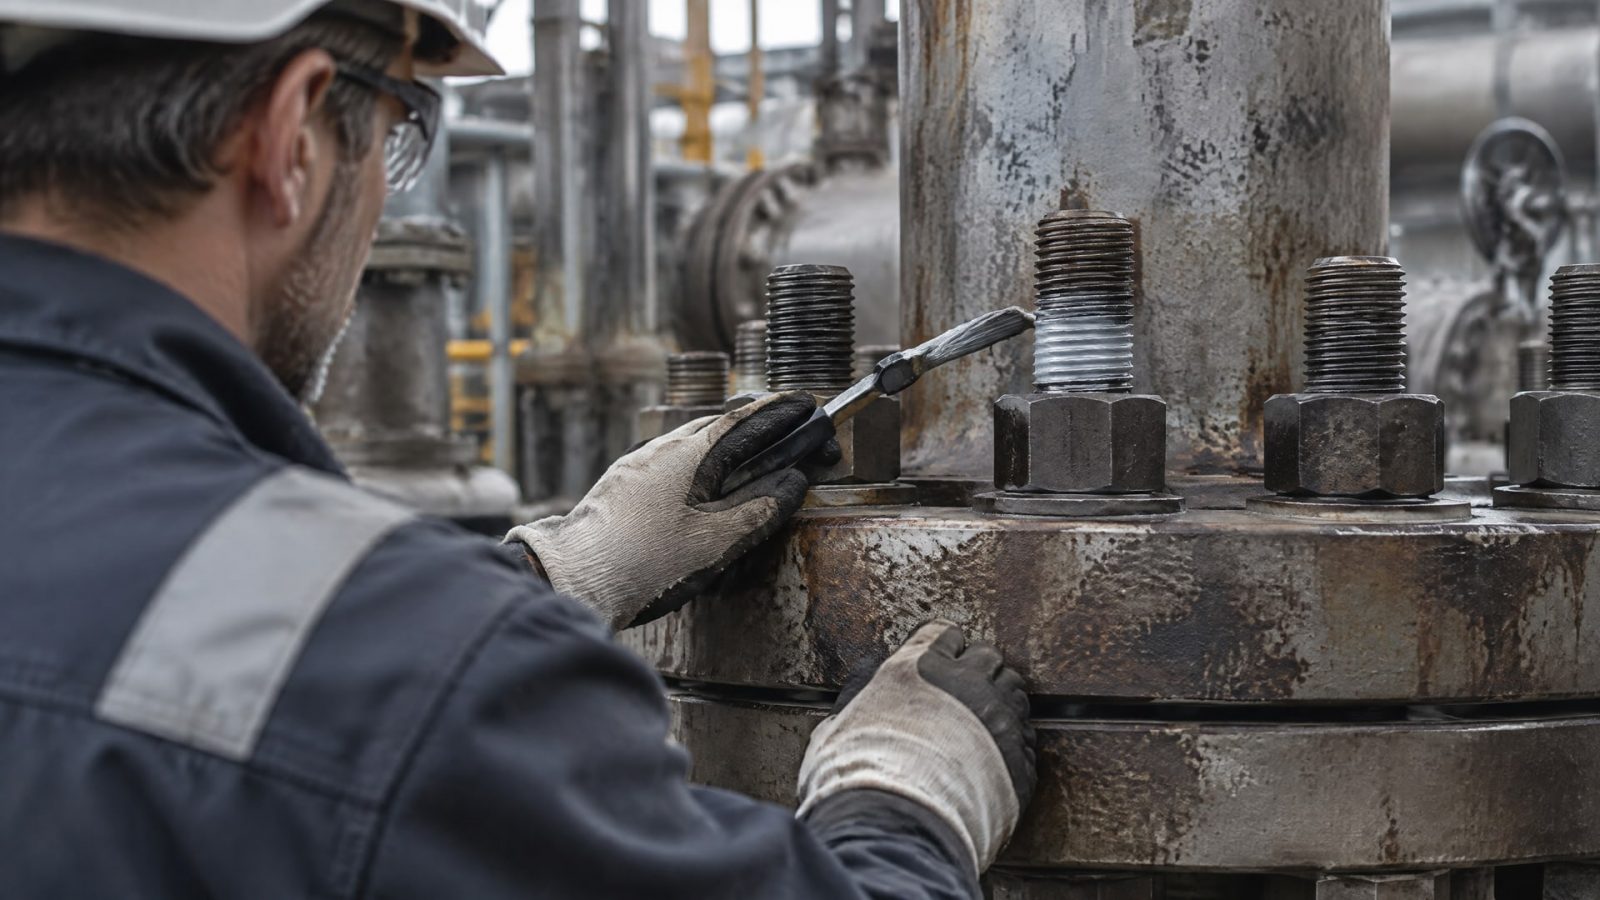
Поверхности должны быть сухими и чистыми. Загрязнение под пленкой мешает оценить состояние резьбы и может повлиять на сборку, поэтому покрывать грязные или влажные шпильки нельзя.
Состав распределяют равномерно и тонко по рабочим поверхностям резьбового соединения. Указанный для типового крепежа ориентир составляет около 0,1 мм, но фактическую толщину сверяют с рекомендациями производителя. Избыток не повышает надежность автоматически: важно обеспечить контролируемую пленку, а не заполнять составом соединение без учета конструкции.
После нанесения антизадирного материала меняется трение, а значит, меняется и связь между моментом затяжки и усилием предварительного натяга. Технические материалы отдельно предупреждают: при использовании anti-seize требуемый момент для достижения заданного натяга может снизиться. Поэтому нельзя затягивать соединение по режиму для сухого болта без поправки на смазку или покрытие. Момент пересчитывают либо берут из таблиц и указаний производителя материала.
Это правило относится и к покрытым болтам. Если обработанный крепеж влияет на трение, при сборке все равно учитывают его смазывающие свойства. Производитель покрытия должен документировать соответствующие характеристики; одного обозначения «антикоррозионное» недостаточно.
Если гайка уже не отворачивается, не следует увеличивать усилие без оценки состояния резьбы. Проверяют повреждения и коррозию, устанавливают причину прихвата и выбирают способ разборки с учетом узла. Когда обнаружены повреждения контактирующих поверхностей самой задвижки, требуется их восстановление или замена, а не дополнительное нанесение материала на шпильку.
Как подобрать решение по материалу и условиям эксплуатации
Первый критерий выбора - материал шпильки и гайки.
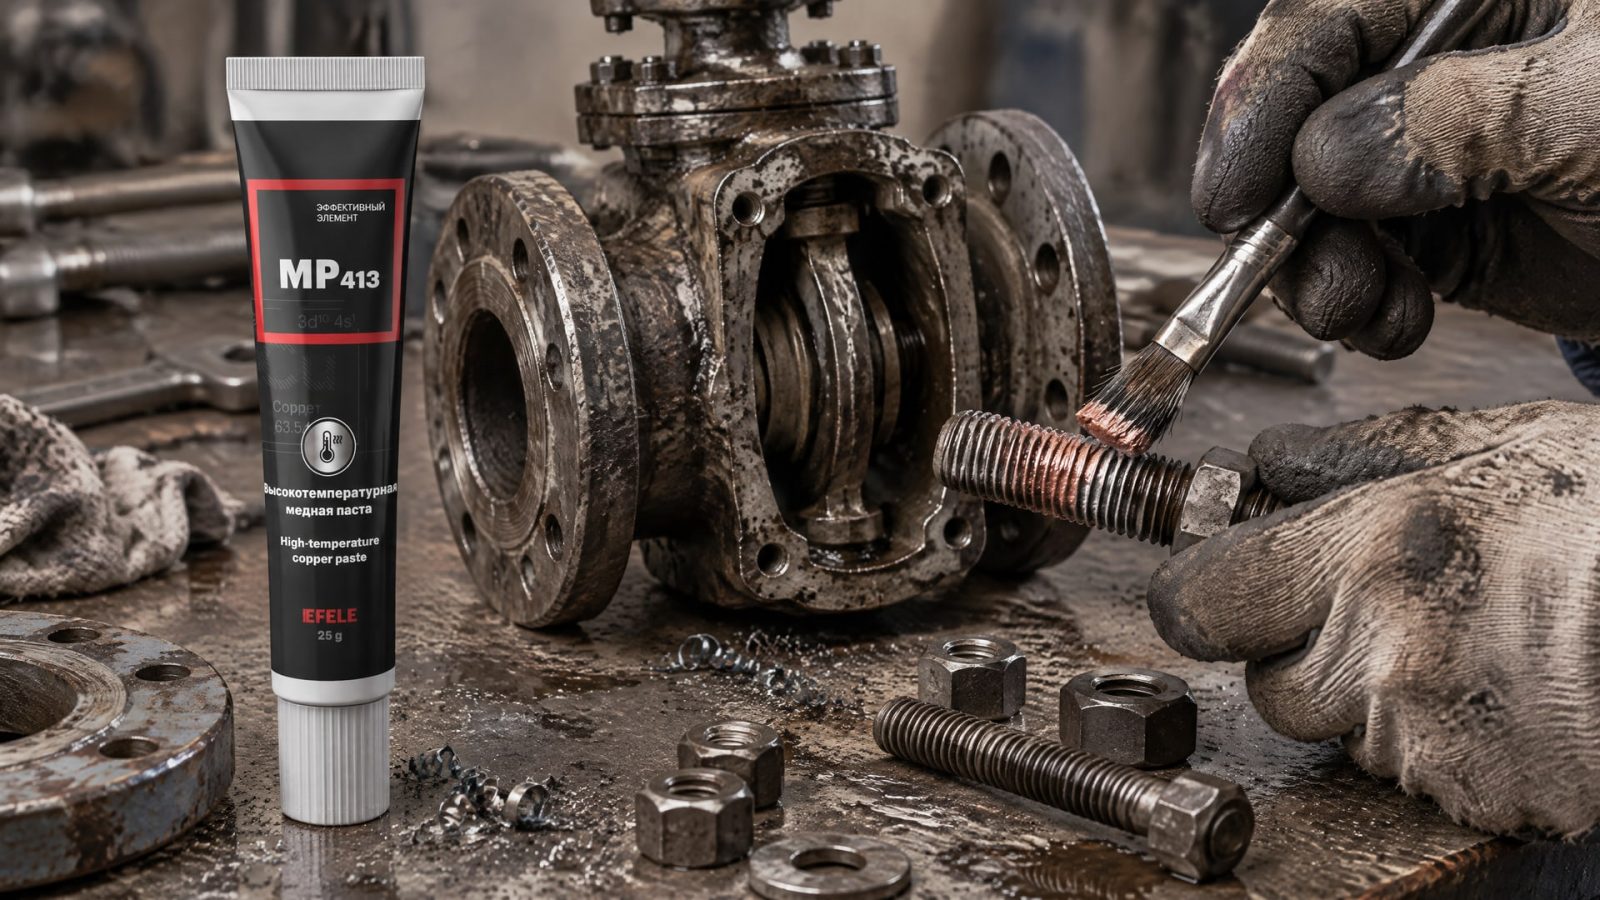
Для углеродистой стали и нержавеющей стали могут требоваться разные решения; учитывают также соединения из разнородных металлов. Нержавеющий крепеж особенно склонен к заеданию, поэтому отсутствие заметной коррозии не означает, что резьба защищена от прихвата.
Затем оценивают температуру, воздействие влаги и химически агрессивных сред, а также необходимость последующей разборки. Для высоких температур или длительных циклов нагрева рассматривают материалы, рассчитанные на такие условия. Если нужен термоотверждаемый материал, у поставщика запрашивают данные по коэффициенту трения, термостойкости и коррозионной стойкости, а также подтверждение совместимости с резьбой.
В узлах, где на крепеж воздействуют высокие температуры и агрессивные среды, при выборе пасты учитывают назначение материала и условия эксплуатации. Для таких задач применяют медную резьбовую пасту EFELE MP-413. При этом важно подготовить поверхности и соблюдать установленный для смазанной резьбы режим затяжки: состав не отменяет контроля момента.
Если резьбовое соединение работает в химически агрессивной среде и требуется одновременно дополнительная защита от коррозии и снижение трения, рассматривают антифрикционное покрытие MODENGY 1014. Перед применением проверяют, подходит ли оно для конкретной пары металлов и режима узла, а для покрытого крепежа запрашивают данные о трении и коррозионной стойкости.
При закупке полезно фиксировать не только тип материала, но и требования к документам. В спецификации указывают материал крепежа, условия работы, необходимость демонтажа и требуемые характеристики покрытия или пасты. Если проект ссылается на ASTM F633, ASTM F153, ASTM F695 или ASTM F696, сверяют конкретное требование документации: сами номера стандартов не заменяют согласования материала с конструкцией и режимом работы.
Контроль монтажа и диагностика повторного прикипания
Повторное прикипание требует проверки не только выбранного состава.
Осматривают резьбу, оценивают состояние поверхностей и выясняют, не попадает ли в соединение вода, песок или другие загрязнения. Для покрытого крепежа проверяют состояние защитного слоя и соответствие его размеров резьбе. Если материал разрушился или не соответствует условиям эксплуатации, одной повторной смазки может быть недостаточно.
Отдельно фиксируют, когда гайка начинает заедать: при затяжке, после длительной работы или во время демонтажа. Такая информация помогает отличить проблему трения при сборке от коррозии или повреждения резьбы. Если вместе с прикипанием крепежа задвижка работает рывками, проверяют и ее рабочие поверхности. Руководства по клапанам рекомендуют устранять повреждения ремонтом или заменой деталей, а не преодолевать заедание усилием.
Для контроля монтажа сохраняют сведения о материале крепежа, примененном составе или покрытии и способе затяжки. Это особенно важно, если вместо нанесения пасты использовались заранее покрытые болты: документация должна показывать их смазывающие свойства и коррозионную стойкость. При изменении трения режим затяжки пересматривают, даже если размеры крепежа остались прежними.
API 600 отдельно описывает защиту механически обработанных и резьбовых поверхностей, за исключением аустенитных нержавеющих материалов, легко удаляемым антикоррозионным составом. Это требование не следует трактовать как универсальную инструкцию по смазке гаек: для резьбового соединения нужно определить назначение состава и требования проекта. Антикоррозионная защита не всегда обеспечивает противозадирное действие.
Практический итог диагностики - понять, что именно нужно изменить: подготовку поверхностей, материал, тип покрытия или режим затяжки. Если данных о трении, термостойкости и защите от коррозии нет, корректно подобрать термоотверждаемый материал нельзя. В таком случае следует запросить техническую документацию и согласовать ее с требованиями к крепежу и задвижке.
Часто задаваемые вопросы
Чем антизадирный состав отличается от обычной смазки?
Антизадирный состав выбирают для предотвращения схватывания резьбовых поверхностей и облегчения разборки. Обычная смазка не обязательно обеспечивает такую защиту и может не подходить по температуре, нагрузке или материалу крепежа. Поэтому при подборе учитывают назначение состава, условия эксплуатации и рекомендации производителя.
Можно ли затягивать гайку с пастой как сухое соединение?
Нет. Антизадирный состав меняет трение, поэтому для достижения заданного усилия предварительного натяга может потребоваться меньший момент затяжки. Использовать режим для сухого болта без поправки на материал нельзя. Момент пересчитывают или сверяют с таблицами и указаниями производителя состава.
Подходит ли термоотверждаемое покрытие для любого крепежа задвижки?
Нет. До применения проверяют совместимость покрытия с материалом шпильки и гайки, размерами резьбы и условиями эксплуатации. Для выбора нужны документированные данные о коэффициенте трения, термостойкости и стойкости к коррозии. Если таких сведений нет, обоснованно оценить пригодность покрытия нельзя.
Нужно ли наносить антизадирный состав на нержавеющий крепеж?
Нержавеющие болты и гайки часто склонны к заеданию, поэтому для них антизадирный состав может быть особенно оправдан. Решение принимают с учетом материала обеих деталей, условий работы и требований к соединению. Нержавеющая сталь сама по себе не исключает прихват резьбы.
Заключение
Чтобы выбрать покрытие для задвижек и предотвратить прикипание гаек, сначала определяют причину заедания и материал крепежа. Затем выбирают антизадирную пасту или заранее покрытый крепеж, проверяют характеристики материала и учитывают изменение трения при затяжке. Если заедают подвижные части задвижки, требуется диагностика и ремонт их контактирующих поверхностей.
Следующий шаг для инженера или закупщика - зафиксировать материал шпилек и гаек, рабочую среду, температурный режим и требования к демонтажу. По этим данным следует запросить документацию на состав или покрытие, включая сведения о трении, термостойкости и защите от коррозии, а режим затяжки согласовать с производителем материала.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о полимеризации при комнатной температуре и особенностях нанесения покрытий из аэрозольных баллонов для различных применений.
Полимерные покрытия болтов - эффективное решение для предотвращения самоотвинчивания в условиях вибрации и динамических нагрузок.
Узнайте, как выбрать антифрикционное покрытие или анаэробный фиксатор резьбы для оптимальной работы механизмов и крепежных соединений.