
Смазка пищевая NSF H1: как выбрать для фасовочного и упаковочного оборудования
NSF H1 - это не просто маркировка на упаковке, а действующий стандарт для смазок, которые могут случайно контактировать с пищевым продуктом. Для фасовочных и упаковочных машин правильный выбор смазки напрямую влияет на безопасность готового продукта и соответствие производства требованиям HACCP. На практике многие инженеры путают H1 с общим понятием "пищевая смазка", упускают из виду режимные параметры узла и в итоге сталкиваются с преждевременным износом или нарушением санитарного статуса линии. В этой статье мы разберем, что именно означает допуск H1, как его правильно применять при подборе смазки для упаковочного оборудования и какие характеристики смазки одинаково важны наряду с пищевым допуском.
Статья предназначена для технических специалистов, инженеров и закупщиков, которые отвечают за смазку фасовочных и упаковочных линий в пищевой, фармацевтической и смежных отраслях. Вы узнаете, как отличить настоящий H1 от подделки, какие параметры проверять помимо маркировки, и как составить технологическую карту смазки для конкретного оборудования.
Что означает допуск NSF H1 и почему его путают
Термин "пищевая смазка" в отрасли используют свободно, но в строгом смысле food-grade относится именно к смазкам с регистрацией NSF H1.
H1 означает, что смазка разработана для зон, где случайный, непреднамеренный контакт с пищей технически возможен - например, на направляющих запаечного оборудования, которое расположено над конвейером с готовым продуктом, или на подшипниках фасовочной головки, откуда в редких случаях может вытечь смазка.
Ключевое слово - "случайный". H1 не означает, что смазка должна быть в прямом контакте с едой. Если зона полностью изолирована от продукта (например, смазка внутри редуктора на корпусе машины, закрытом кожухом), требование H1 не применяется. Однако если зона открыта или если при аварийном протечке смазка может попасть на упаковку или сам продукт, там необходима именно H1-смазка.
Заблуждение начинается с того, что на рынке существуют и H2-смазки - они дешевле, но использовать их в пищевом производстве вблизи продукта запрещено. Стандарт NLGI ясно указывает: H2 - это смазка для зон без контакта с пищей. Многие закупщики не различают эти категории и ищут "просто пищевую смазку", не уточняя, H1 это или H2. Это приводит к срывам при аудите и штрафам.
Еще одно распространенное недопонимание: думают, что если смазка получила H1, то все остальные параметры автоматически подходят. На самом деле H1 - это допуск на случайный контакт, но смазка все равно должна выбираться по режиму работы узла: температуре, нагрузкам, скорости и среде (вода, моющие растворы, дезинфектанты).
Предел загрязнения пищи и контроль при применении
Когда смазка получает H1, это означает, что производитель и NSF установили, что инцидентное попадание этой смазки в пищу в количестве до 10 ppm (10 мг/кг) не создает риска для здоровья потребителя.
Это критически важная цифра для понимания, почему просто "любая безопасная смазка" не подойдет.
Для силиконовых смазок с пищевым допуском лимит строже: 1 ppm. Это связано с тем, что силикон хуже выводится из организма и требует максимально консервативного подхода.
На практике эта цифра означает следующее: если на фасовочной линии произойдет микротечь из подшипника направляющей, и несколько капель смазки попадут на упакованный продукт, общее количество смазки в продукте должно быть ниже 10 ppm. Это достижимо благодаря тому, что H1-смазка применяется тонкой пленкой, а сам случай аварийного протечка - редкость при соблюдении режима техническое обслуживания.
Контролировать это напрямую при каждой партии невозможно (анализ требует лабораторного оборудования), но можно минимизировать риск: выбрать смазку с сертификатом H1, убедиться, что она совместима с материалами узла, использовать минимально необходимое количество при нанесении, и проводить регулярное техническое обслуживание, чтобы не допустить течей.
Стандарты и сертификация: H1 и ISO 21469
NSF H1 - это регистрация смазки в реестре NSF как пригодной для инцидентного пищевого контакта.
Процесс включает проверку рецептуры, анализ ингредиентов на токсичность, органолептические испытания и документирование производства.
Параллельно существует международный стандарт ISO 21469, который охватывает гигиенические требования к смазкам более широко: не только пригодность для контакта, но и весь жизненный цикл - от формулирования и производства до хранения, применения и утилизации. Смазка, сертифицированная по ISO 21469, дополнительно подтверждает, что производитель следит за качеством на всех этапах.
Практический совет: если вы закупаете смазку для критичной линии (например, для оборудования с пищевым аудитом от крупного заказчика), попросите у поставщика не только сертификат H1, но и сведения о соответствии ISO 21469. Это страхует вас и от поддельных сертификатов, и от недостаточного контроля качества.
Важно помнить: наличие маркировки "NSF H1" на упаковке - не полная гарантия. Нужно запросить техническое описание (TDS) с реквизитами NSF и NLGI регистрации, чтобы убедиться, что это именно зарегистрированный продукт, а не контрафакт или товар без подтверждающих документов.
Подбор смазки для фасовочного и упаковочного оборудования
Выбор H1-смазки для конкретной машины - это не просто "возьми то, на чем написано H1".
Нужно учесть шесть параметров одновременно: тип узла, диапазон рабочих температур, нагрузки, скорость, контакт с водой и дезинфектантами, а также требуемый класс консистенции.
Температурный режим и класс консистенции
Фасовочные машины часто работают в широком температурном диапазоне. Например, упаковочное оборудование, приваривающее пленку, может работать при температурах узла до 80–100°C в зоне запайки и одновременно иметь приводные узлы при нормальной температуре 20–25°C. Для таких машин нужна смазка с обозначением рабочего диапазона, включающим эти температуры.
Класс консистенции NLGI показывает густоту смазки. Для фасовочных машин обычно применяют: - NLGI 1 - текучая, используется в узлах с высокой скоростью и большим расчетным интервалом между смазками (например, быстровращающиеся подшипники); - NLGI 2 - средняя, универсальна для большинства узлов трения и направляющих на упаковочном оборудовании; - NLGI 00 или NLGI 0 - очень текучие, редко применяются в пищевом оборудовании, но возможны для микроскоростей и узкий зазоров.
Большинство H1-смазок выпускаются в классе NLGI 2, но это не панацея. Если конкретный узел требует NLGI 1 (например, высокоскоростной подшипник), а вы используете NLGI 2, смазка переоплывает узел, вытекает за границы и может попасть где угодно.
Водостойкость и контакт с санитарными средами
На современных линиях фасовки и упаковки регулярная мойка - обязательное условие. Это означает, что смазка, попавшая на направляющую, может контактировать с водой, моющими растворами и дезинфектантами. Если смазка водорастворима или гигроскопична (впитывает влагу), она быстро деградирует, теряет вязкость, окисляется и оставляет кислые остатки, которые корродируют металл и разъедают резину уплотнений.
Поэтому для пищевого оборудования, подверженного мойке, обязательна высокая водостойкость. Это значит, что смазка должна быть гидрофобной (отталкивать влагу), стабильной при контакте с водой и сохранять консистенцию после испытаний на водостойкость согласно стандартам (например, ГОСТ 9043-80 или ASTM D1264).
Нагрузки и EP-свойства
Некоторые узлы фасовочного оборудования работают под значительными нагрузками - например, подшипники привода конвейера, кулачки механизма подачи этикеток, направляющие с натягом. Для таких узлов нужна смазка с противоэкстремальным давлением (EP) или противозадирными присадками, которые предотвращают схватывание металла при пиковых нагрузках.
Однако EP-присадки часто содержат хлор, серу или фосфор - компоненты, которые могут быть вредны при случайном попадании в пищу в больших количествах. Поэтому при выборе EP-смазки с H1 нужно убедиться, что производитель специально отобрал присадки, безопасные для пищевого контакта, и что их содержание не превышает допустимые нормы.
Практический пример подбора
Для типичной фасовочной машины, упаковывающей готовый продукт в пакеты или коробки: - Направляющие скольжения рамы и столов: смазка термо- и водостойкая, NLGI 2, рабочий диапазон 0–80°C. - Подшипники приводов конвейера: смазка с антифрикционными свойствами, возможно NLGI 1, если скорость высокая, рабочий диапазон до 100°C. - Подшипники запаечного узла (если есть): смазка с высокой термостойкостью, NLGI 1 или 2 в зависимости от конструкции, рабочий диапазон до 120–150°C.
Все эти узлы требуют H1-смазки, но это разные смазки. Ошибка - попытаться смазать всю машину одной универсальной смазкой "для упаковки". Результат: где-то не хватает вязкости, где-то слишком жидко, где-то смазка вытекает или стареет.
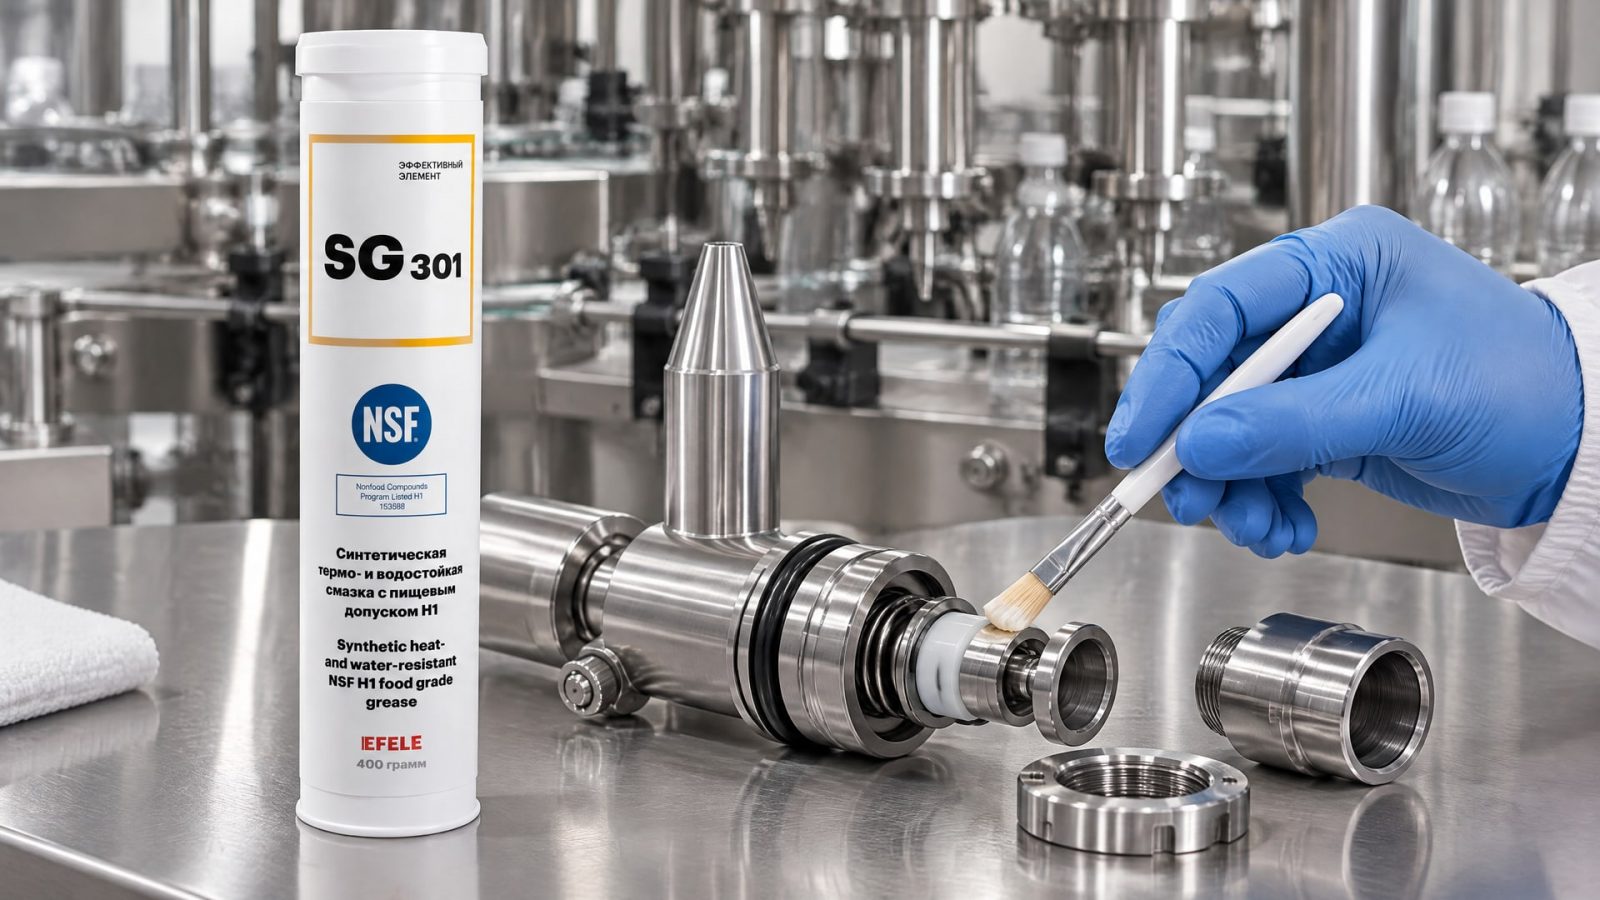
На узлах фасовочного и упаковочного оборудования, требующих термо- и водостойкости при пищевом контакте, применяют смазки вроде EFELE SG-301, которая сочетает требуемые режимные характеристики (NLGI 2, рабочий диапазон до 80°C) с регистрацией NSF H1 и сертификацией ISO 21469. Подобные составы позволяют избежать запасов разных смазок и снизить риск ошибки при выборе.
Типичные ошибки при применении H1-смазок
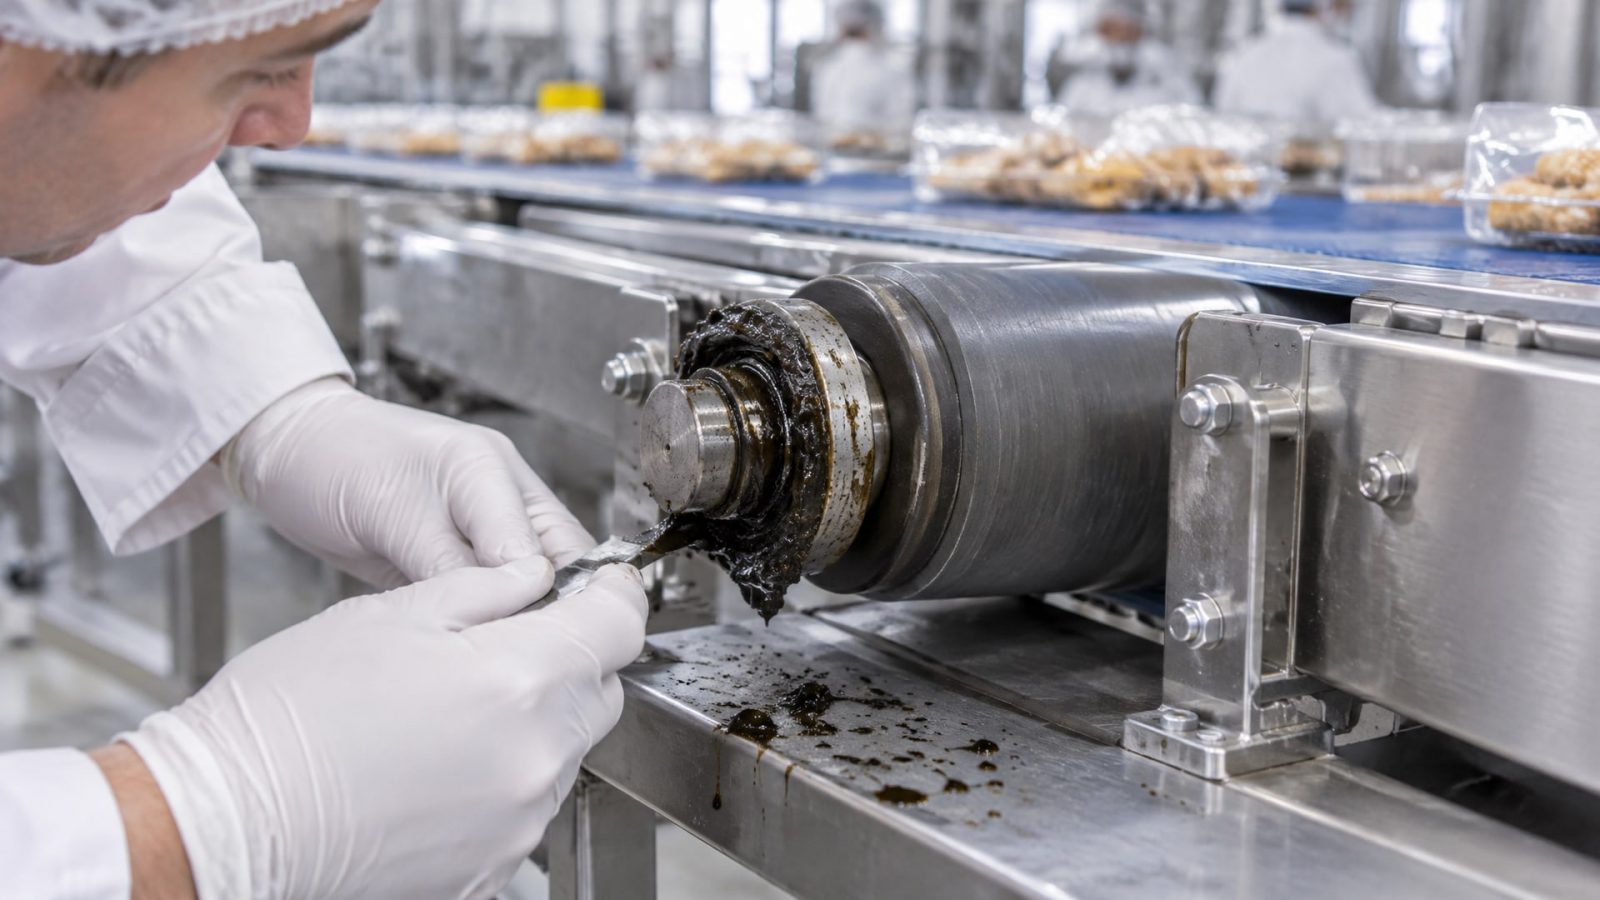
Подмена H1 на H2 из соображения экономии
Это наиболее рискованная ошибка. H2-смазки дешевле, в разговорах звучат как "безопасные", но они не проходили NSF-тестирование на пищевой контакт и не имеют ограничения по инцидентному загрязнению. Если H2-смазка попадет в пищу - пусть и случайно - это нарушение стандартов HACCP, срыв аудита и потенциальный риск для здоровья. Закупщики, которые настаивают на замене H1 на H2 "потому что дешевле", должны осознавать юридические и репутационные последствия.
Игнорирование совместимости с уплотнениями и материалами узла
H1-смазки нередко содержат синтетические масла, которые могут набухать резину из паронита или натурального каучука. Если уплотнение начинает разбухать, оно теряет герметичность, смазка вытекает, и узел выходит из строя. Перед закупкой смазки нужно проверить, совместима ли она с материалом уплотнения, указанным в техническом описании оборудования.
Нанесение смазки "с запасом"
Пластичная смазка наносится тонкой пленкой, а не толстым слоем. После вращения узла под нагрузкой смазка разминается и распределяется по поверхности. Если нанести смазку в избытке, она будет вытекать из узла, накапливаться на корпусе и попадать в опасную близость к пищевому продукту. Правило: смазку наносят в минимально необходимом количестве, достаточном для защиты контактных поверхностей. После сборки узла избыток обычно собирают тряпкой или осушают.
Отсутствие документирования и трассируемости
Для пищевого производства критична трассируемость. Нужно иметь реестр: какая смазка, какого бренда, какой партии, когда нанесена, на какой узел, кто наносил. Это позволяет в случае проблемы быстро определить, попадала ли конкретная партия смазки в продукт. Многие предприятия пренебрегают этим и теряют возможность доказать соответствие HACCP при внезапной проверке.
Смешивание разных H1-смазок
Если в наличии есть две разных H1-смазки (от разных поставщиков или с разной формулировкой), их ни в коем случае нельзя смешивать на одном узле. Компоненты могут быть несовместимы, смазка может расслоиться или затвердеть. Нужно четко привязать узел к конкретной смазке и не отступать.
Как отличить настоящий H1 от подделки или некорректной маркировки
Рынок смазок наполнен подделками и некорректными предложениями.
Вот что проверить перед покупкой:
1. Запросите техническое описание (TDS) с реквизитами NSF. На нем должны быть написаны: - Номер регистрации NSF (обычно вида "NSF Reg. №XXXXX"); - Дата регистрации; - Разрешенные классы NLGI; - Ссылка на стандарт (NSF/ANSI 178 или аналогичный).
2. Проверьте наличие сертификата ISO 21469 на сайте NSF или через поставщика. Это дополнительное подтверждение серьезности производителя.
3. Попросите справку о составе (formulation data). Если поставщик отказывается - это красный флаг. H1-смазка должна быть открытой для проверки на предмет вредных компонентов.
4. Уточните страну происхождения и производителя. Некоторые поставщики перепродают смазку под собственной этикеткой, но не имеют документов оригинального производителя. Проверьте, есть ли у них прямой контакт с製造所 или они - просто посредник.
5. Проверьте внешний вид упаковки и маркировку. Опечатки, грязная печать, перепутанные надписи - признаки подделки.
6. Попросите образец и отправьте в лабораторию на анализ (если масштаб закупок это оправдывает). Анализ покажет реальный состав и подтвердит, что это именно заявленный продукт.
Часто задаваемые вопросы
Можно ли использовать H1-смазку на оборудовании без пищевого контакта?
Да, можно. H1 - это допуск, а не ограничение. Если H1-смазка подходит по температуре, нагрузке и совместимости материалов, она будет работать везде. Но это экономически нецелесообразно, потому что H1-смазки дороже обычных смазок. Используйте H1 только там, где пищевой контакт возможен, и обычные смазки в остальных местах машины.
Что делать, если смазка H1 вытекла на продукт?
Продукт, на который попала H1-смазка в количестве менее 10 ppm, считается безопасным для употребления и не требует утилизации по стандартам NSF. Однако если вы не можете гарантировать, что количество не превышает норму, товар должен быть отправлен на переработку или утилизацию в зависимости от политики компании и требований заказчика. Главное - задокументировать инцидент и принять меры к предотвращению.
Чем отличается силиконовая H1-смазка от минеральной?
Основное различие - в базовом масле. Минеральная смазка H1 на основе нефтяного масла дешевле и имеет предел загрязнения 10 ppm. Силиконовая H1 на основе синтетического полидиметилсилоксана дороже, но имеет жесткий предел 1 ppm и лучшую стабильность при экстремальных температурах. Выбор зависит от режима оборудования: если температуры выше 80–100°C и нужна максимальная безопасность, силикон оправдан.
Нужен ли сертификат ISO 21469, если уже есть H1?
H1 доказывает пригодность для пищевого контакта, но ISO 21469 добавляет проверку гигиены производства и жизненного цикла смазки. Для небольших предприятий H1 часто достаточен. Для крупных производств и при аудитах от международных заказчиков ISO 21469 - обязателен. Уточняйте требования у заказчика или консультанта по HACCP перед закупкой.
Как часто нужно менять H1-смазку на фасовочном оборудовании?
Это зависит от интенсивности работы узла, температуры и контакта с водой. Типично смазку меняют при плановом техническом обслуживании машины (раз в 3–6 месяцев) или при видимом старении (потемнение, затвердение, окисление). Для критичных узлов (подшипники запаечного узла с высокой температурой) период может быть короче. Проконсультируйтесь с руководством оборудования и поставщиком смазки.
Заключение
NSF H1 - это четко определенный стандарт, а не просто маркетинговая фраза. Смазка с этим допуском прошла проверку и зарегистрирована как безопасная при случайном контакте с пищей до 10 ppm (или 1 ppm для силиконовых вариантов). Однако сам по себе H1 не решает задачу подбора смазки - это лишь один из критериев среди температуры, нагрузки, вязкости, класса NLGI и совместимости с материалами.
Для фасовочного и упаковочного оборудования правильная смазка подбирается индивидуально по узлам, с учетом температурного режима, интенсивности вращения, контакта с водой и дезинфектантами. При покупке проверьте сертификат NSF, не путайте H1 с H2, документируйте каждое применение и регулярно проводите плановое обслуживание. Эти простые правила помогут избежать нарушений HACCP, преждевременного износа оборудования и рисков для здоровья потребителя.
Следующий шаг: запросите у поставщика техническое описание H1-смазки, согласованное с типом вашего оборудования и его рабочим диапазоном, проверьте реквизиты NSF и приступайте к плановой смазке в соответствии с картой техническогообслуживания машины.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Эффективный контроль концентрации СОЖ обеспечивает стабильность производственных процессов и безопасность труда.
Узнайте, чем смазать контакты автомобиля для надежной защиты от окисления и влаги, продлевая срок службы электрооборудования.
Узнайте, как выбрать вал втулочный фиксатор, учитывая диаметральный зазор, прочность и температурный диапазон.