
Твердая смазка для стали и деталей с натягом: как подобрать материал
Для деталей с натягом смазка при сборке обычно нужна, чтобы уменьшить усилие запрессовки и риск задиров. Но смазочный материал влияет и на трение, которое удерживает детали после сборки, поэтому его выбирают с учетом конструкции соединения и условий работы. Твердая смазка или твердосмазочное покрытие уместны не автоматически: сначала нужно выяснить, какую задачу они должны решить и разрешены ли для конкретной детали.
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают смазку для стали, прессовых посадок и соединений, склонных к схватыванию. Разберем виды твердых смазок, отличие покрытия от пластичной смазки, влияние смазки на посадку и порядок проверки требований производителя самосмазывающихся элементов.
Твердая смазка: виды и формы материалов
Под названием «твердая смазка» могут подразумевать разные решения: покрытие, пасту или системы с твердыми смазочными компонентами.
Поэтому вид материала нельзя надежно определить только по форме подачи. Карандаш твердой смазки, шприц для твердой смазки и твердосмазочное покрытие могут относиться к разным способам нанесения и применения, а не к одной универсальной категории.
При подборе сначала формулируют задачу. Для соединения с натягом это может быть снижение усилия запрессовки и риска задиров; для поверхности, работающей в узле, важны условия контакта и допустимость материала для конкретной детали. Если в конструкции предусмотрен самосмазывающийся элемент, дополнительный состав может быть не нужен или запрещен инструкцией.
Не следует смешивать твердые смазки с твердыми пластичными смазками. Пластичная смазка остается пластичным материалом, а ее консистенцию оценивают по классу NLGI на основе пенетрации. Для пластичных смазок применяют классификации DIN 51 502 и ISO 6743-9. Эти обозначения помогают сопоставить материал с требованиями узла, но сами по себе не подтверждают его пригодность для конкретной стали или посадки.
| Форма или класс | Что проверить при выборе |
|---|---|
| Твердосмазочное покрытие | Назначение, способ нанесения и отверждения, совместимость с деталью и условиями работы |
| Паста с твердыми смазочными компонентами | Допустимость для операции, требуемое количество и влияние на трение соединения |
| Пластичная смазка | Классификацию, консистенцию по NLGI и требования узла |
| Карандаш или шприц | Соответствует ли форма подачи задаче и инструкции производителя |
Запросы «твердые смазки виды», «карандаш твердой смазки» или «твердая пластичная смазка» не заменяют техническую спецификацию. В документации на материал нужно найти его назначение, условия применения и указания по подготовке поверхности. Если этих сведений недостаточно, подбор по одному названию или упаковке будет ненадежным.
Смазка для стали: как снизить риск задиров
При трении сталь-сталь, особенно между близкими по свойствам металлами, возникает риск задиров и переноса материала с одной поверхности на другую.
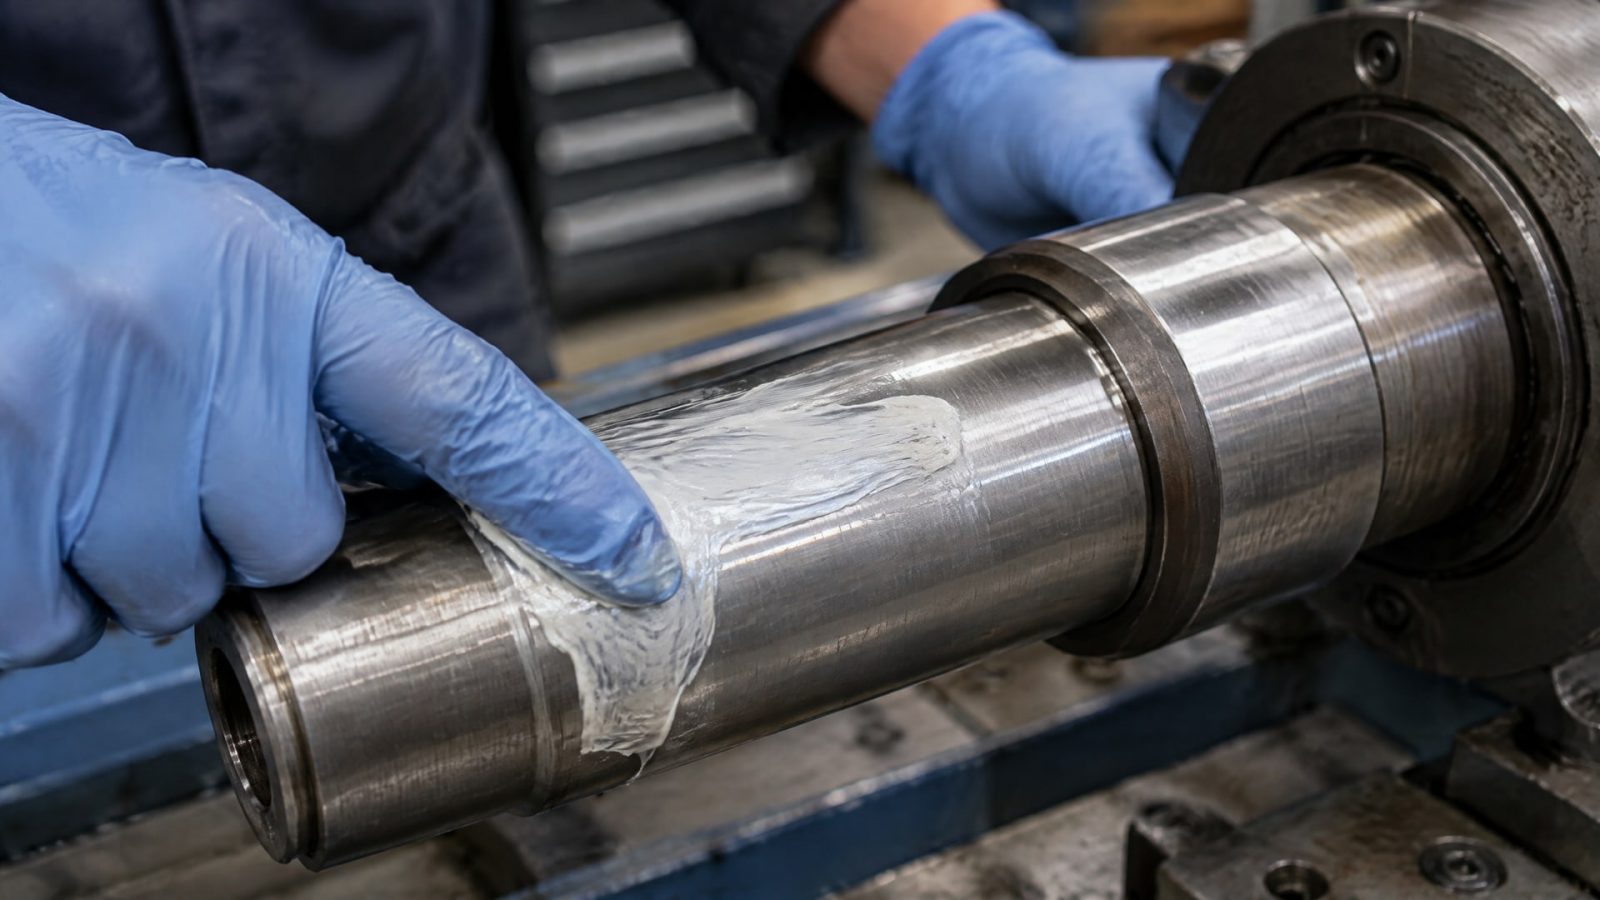
Для таких пар сухая сборка может увеличить усилие запрессовки и вероятность повреждения поверхности. Инженерные рекомендации предусматривают тонкую масляную пленку, монтажную пасту или антизадирный состав, если технологический процесс допускает их применение.
Смазка для стали должна решать задачу операции, а не просто иметь подходящую консистенцию. Для сборки важны противозадирные свойства и совместимость с материалами; для работы узла дополнительно учитывают нагрузку и условия эксплуатации. Густота сама по себе не гарантирует защиты. Класс NLGI относится к консистенции пластичной смазки, а не к ее адгезии или способности предотвращать задиры.
Поверхностное состояние также влияет на результат. В практических рекомендациях для прессовой сборки встречается ориентир шероховатости Ra 0,8-3,2 мкм, но это не универсальный стандарт. Для конкретной пары требования к поверхности и посадке проверяют по конструкторской документации и технологии сборки.
При выборе учитывают и конструкцию соединения. Обозначения вроде H7/p6 помогают описать посадку, но не отвечают сами по себе на вопрос, какую смазку применять. Если соединение должно передавать высокий момент после запрессовки, влияние сборочного материала на трение нужно включить в расчет: уменьшение трения может изменить удерживающую способность посадки. В таком случае нельзя выбирать состав только по принципу «чем гуще, тем лучше».
Смазка при натяге: влияние на усилие и удержание
При прессовой сборке смазка обычно нужна не для последующей работы соединения, а чтобы уменьшить усилие запрессовки и вероятность задиров.
Часть состава при сборке вытесняется, а посадка сохраняет удерживающую способность. Однако смазка может немного снизить коэффициент трения, который участвует в фиксации деталей, поэтому ее применение должно согласовываться с расчетом соединения.
Для стальных деталей в справочных материалах приводятся ориентировочные коэффициенты трения около 0,12 при прессовой сборке на минеральном масле и около 0,18 для обезжиренных поверхностей с глицерином. Эти значения зависят от условий сборки и материала; использовать их как универсальные расчетные константы нельзя. При отсутствии смазки трение выше, поэтому могут возрасти усилие запрессовки и риск повреждения поверхности.
| Вариант | Когда рассматривают | Что важно учесть |
|---|---|---|
| Легкая масляная пленка | Когда требуется снизить усилие сборки | Изменение трения и расчетную удерживающую способность |
| Паста с дисульфидом молибдена | Когда нужно уменьшить риск задиров при прессовой или термической посадке | Допустимость состава для процесса и дозировку |
| Пластичная смазка | Когда ее применение предусмотрено требованиями узла | Классификацию, консистенцию и совместимость |
| Твердосмазочное покрытие | Когда важны заданная форма материала и требования к покрытию | Способ нанесения, отверждение и ограничения изготовителя детали |
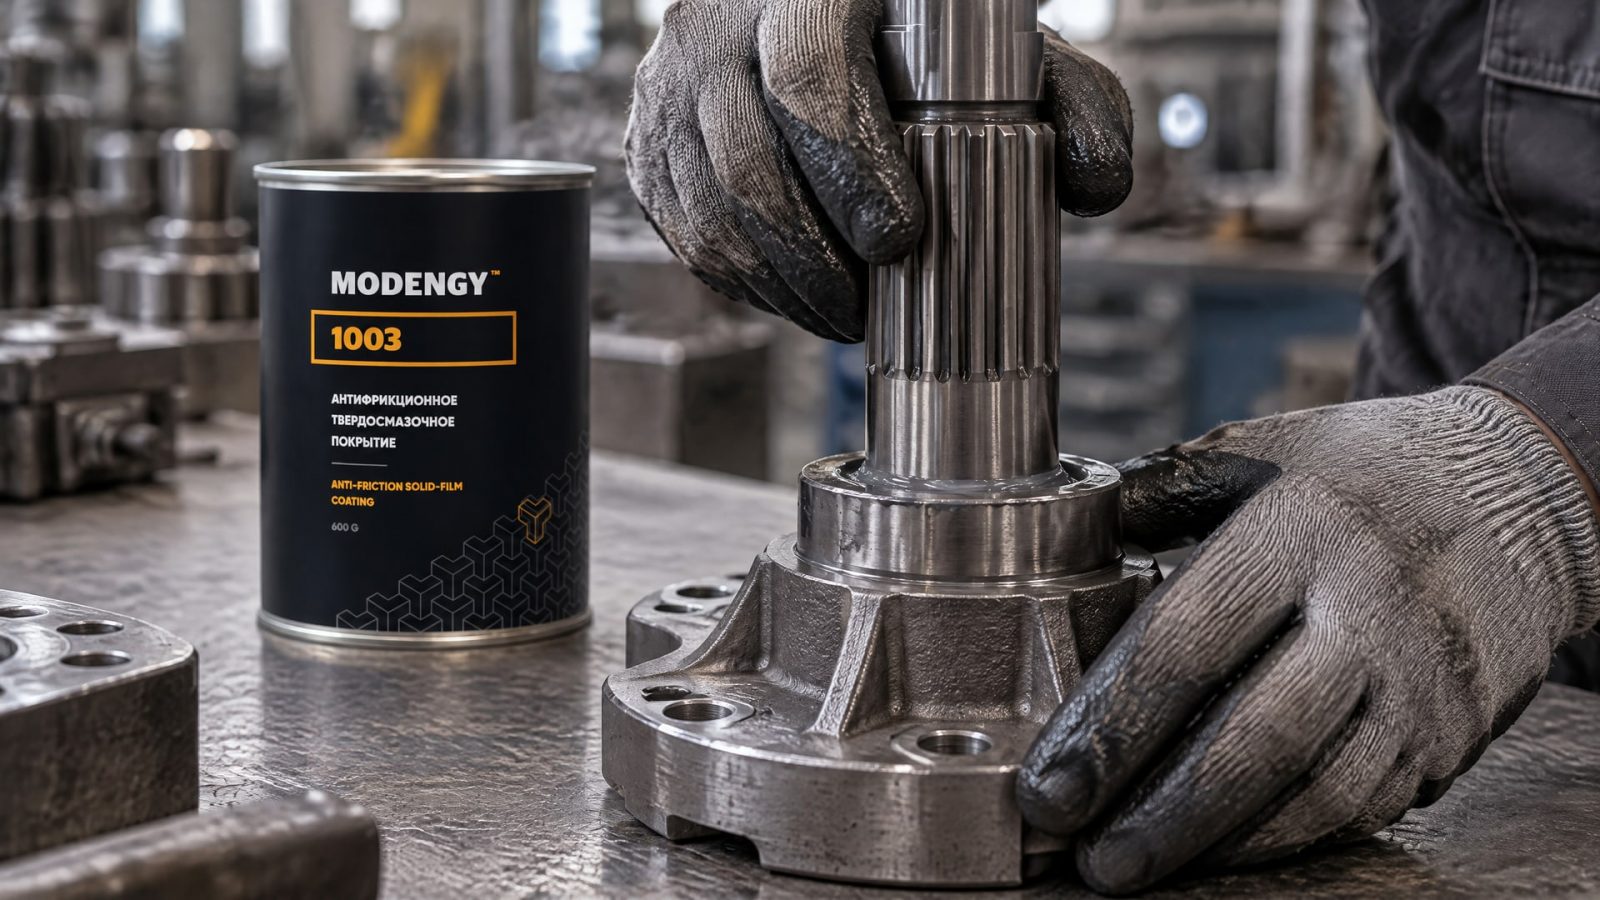
Для шлицевых соединений и деталей с натягом, где важны высокая несущая способность и защита от фреттинг-коррозии, применяют MODENGY 1003. Покрытие отверждается при комнатной температуре или при нагреве. Перед выбором такого решения нужно определить, относится ли задача к сборке или к работе уже собранного узла, а также учесть требования к посадке: любой материал, меняющий трение в контакте, требует проверки расчетных условий.
Твердосмазочное покрытие или паста: что сравнить
Покрытие и монтажная паста не взаимозаменяемы только потому, что оба варианта могут содержать твердые смазочные компоненты.
При выборе сравнивают задачу материала, способ его нанесения и требования к поверхности. Отверждение твердой смазки также важно: оно должно соответствовать производственному процессу и доступным условиям сборки.
| Решение | Что проверить перед применением | Ограничение при выборе |
|---|---|---|
| Литиевая пластичная смазка | Требования к смазке, консистенцию по NLGI и допустимость для узла | Название и густота не подтверждают противозадирные свойства для конкретной пары |
| Паста с дисульфидом молибдена | Предусмотрена ли она технологией прессовой или термической сборки | Избыток смазки может повлиять на трение и удержание соединения |
| Твердосмазочное покрытие | Совместимость с деталью, способ нанесения и режим отверждения | Нельзя считать его подходящим без проверки требований изготовителя |
| EFELE AF-511 Spray | Нужны ли быстрое отверждение при комнатной температуре и широкий температурный диапазон | Покрытие не обязательно выигрывает у пасты или смазки по всем условиям конкретной операции |
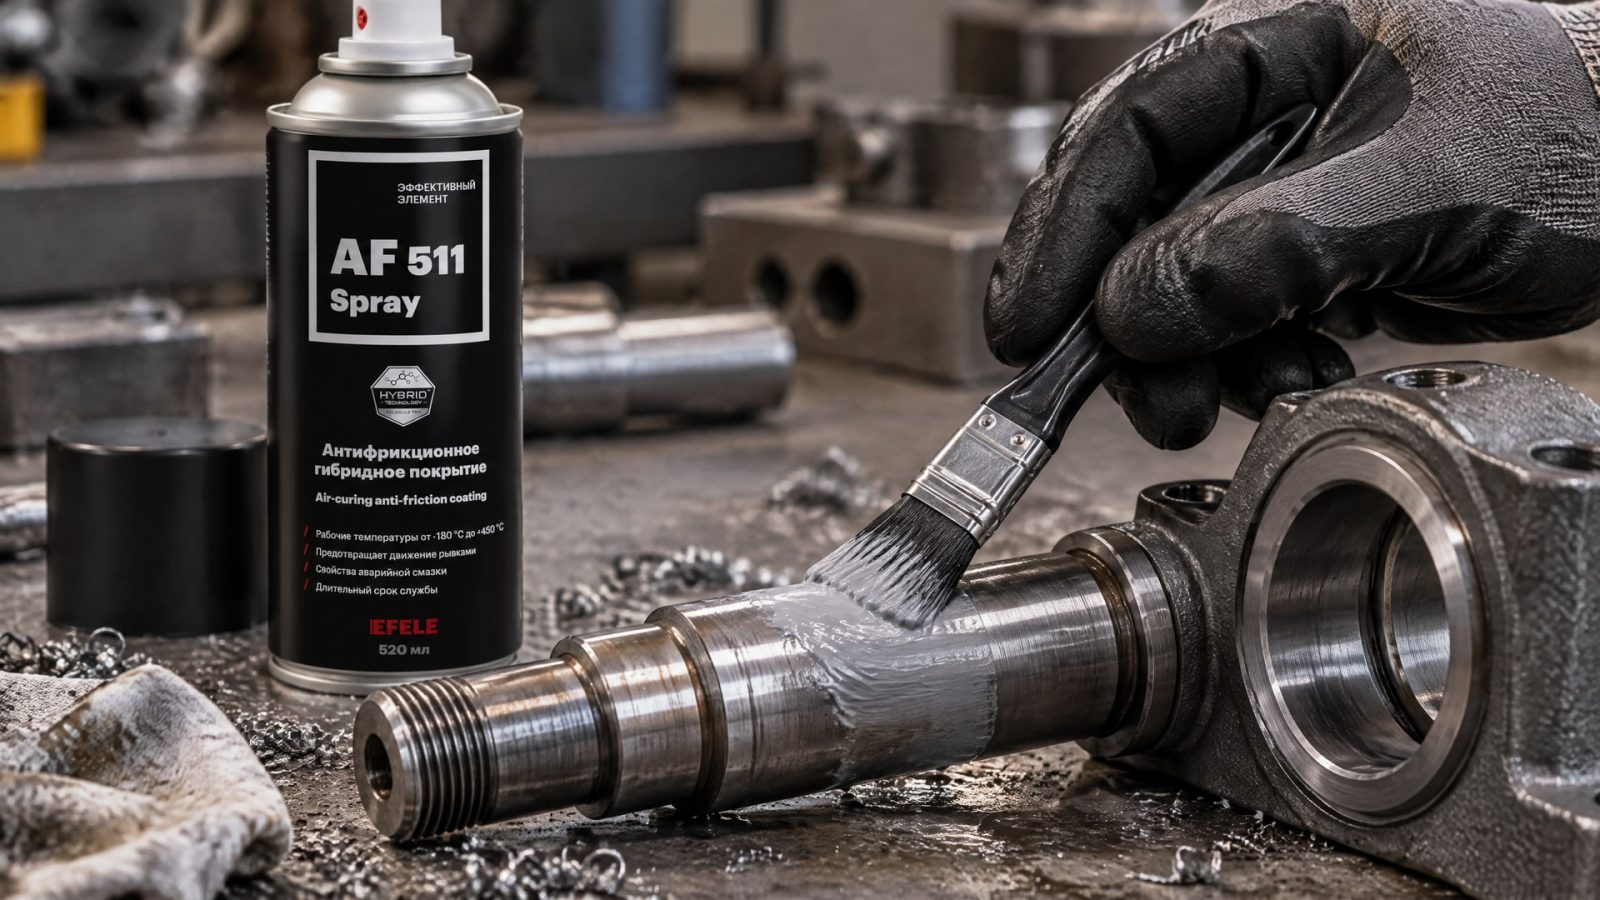
EFELE AF-511 Spray - сухое антифрикционное покрытие, которое отверждается при комнатной температуре и обеспечивает защиту в диапазоне от -180 до +450 °C. Эти характеристики помогают оценить соответствие материала процессу, но сами по себе не доказывают, что он подходит для любой прессовой посадки. Перед применением необходимо сопоставить требования к покрытию с расчетом соединения и инструкцией на деталь.
Если задача состоит именно в облегчении запрессовки, выбирают состав и количество с учетом влияния на трение. Если требуется защитить поверхность в работе узла, отдельно оценивают условия контакта и необходимость покрытия. Подмена одной задачи другой часто приводит к ошибке: материал, удобный при монтаже, не обязательно нужен в эксплуатации, и наоборот.
Монтаж деталей с натягом: подготовка и контроль
Даже подходящая смазка не компенсирует ошибки сборки.
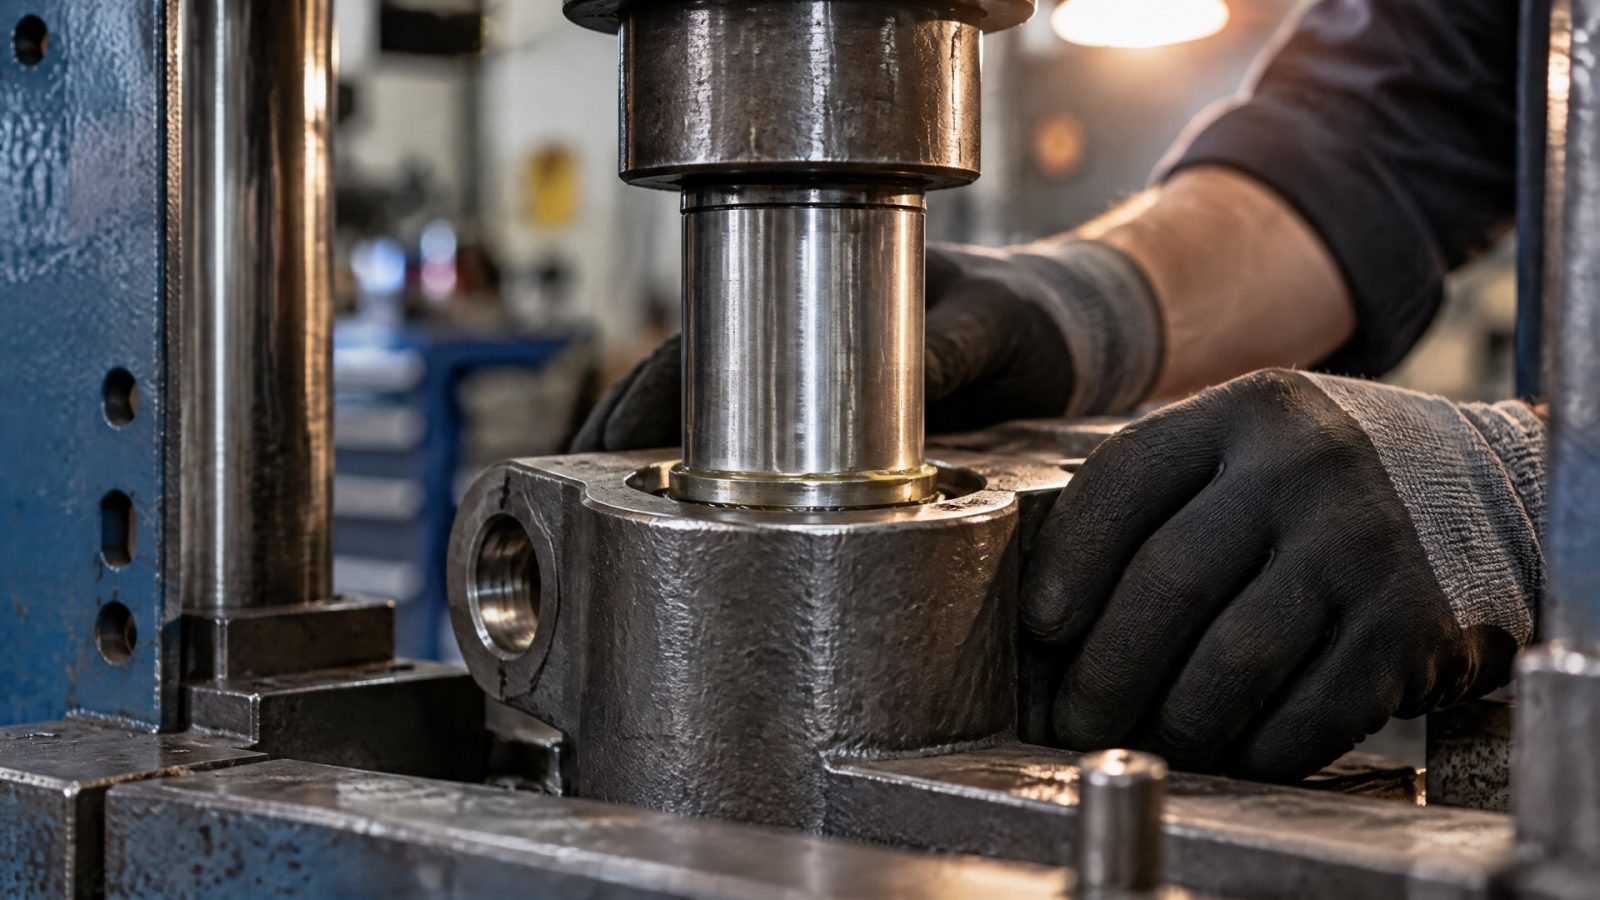
До запрессовки проверяют геометрию посадки, фаску на заходной кромке, осевое выравнивание деталей и скорость прессования. Эти параметры помогают уменьшить риск перекоса, клина и задиров. Смазочный материал наносят тонкой пленкой: избыточное количество может чрезмерно снизить трение и повлиять на расчетную удерживающую способность.
Для деталей с обозначениями посадки, например H7/p6, нужно сверяться с конструкторской документацией и технологией. Универсального коэффициента трения или единого слоя смазки для всех сочетаний стали и геометрии нет. В качестве практического ориентира для шероховатости в рекомендациях по прессовой сборке приводится Ra 0,8-3,2 мкм, но фактические требования определяет проект соединения.
В одном из инженерных руководств для force fit указан ориентир в 24 часа до первой полной нагрузки. Его нельзя переносить на все соединения без проверки: допустимое время до нагружения зависит от технологии и используемого материала. Поэтому момент подачи нагрузки следует устанавливать по документации конкретного процесса, а не по общему правилу.
Отдельно контролируют состояние посадочных поверхностей. Для самосмазывающихся элементов перед установкой предписано удалять краску, цинковое покрытие, анодирование и загрязнения с посадочных поверхностей. При этом производитель самосмазывающегося узла может запрещать дополнительную смазку. Если такое ограничение есть, его соблюдают, даже когда для обычной пары сталь-сталь технологически применяют монтажный состав.
Ошибки при выборе и применении твердой смазки
Первая ошибка - считать, что смазка всегда ослабляет посадку и поэтому для запрессовки не нужна.
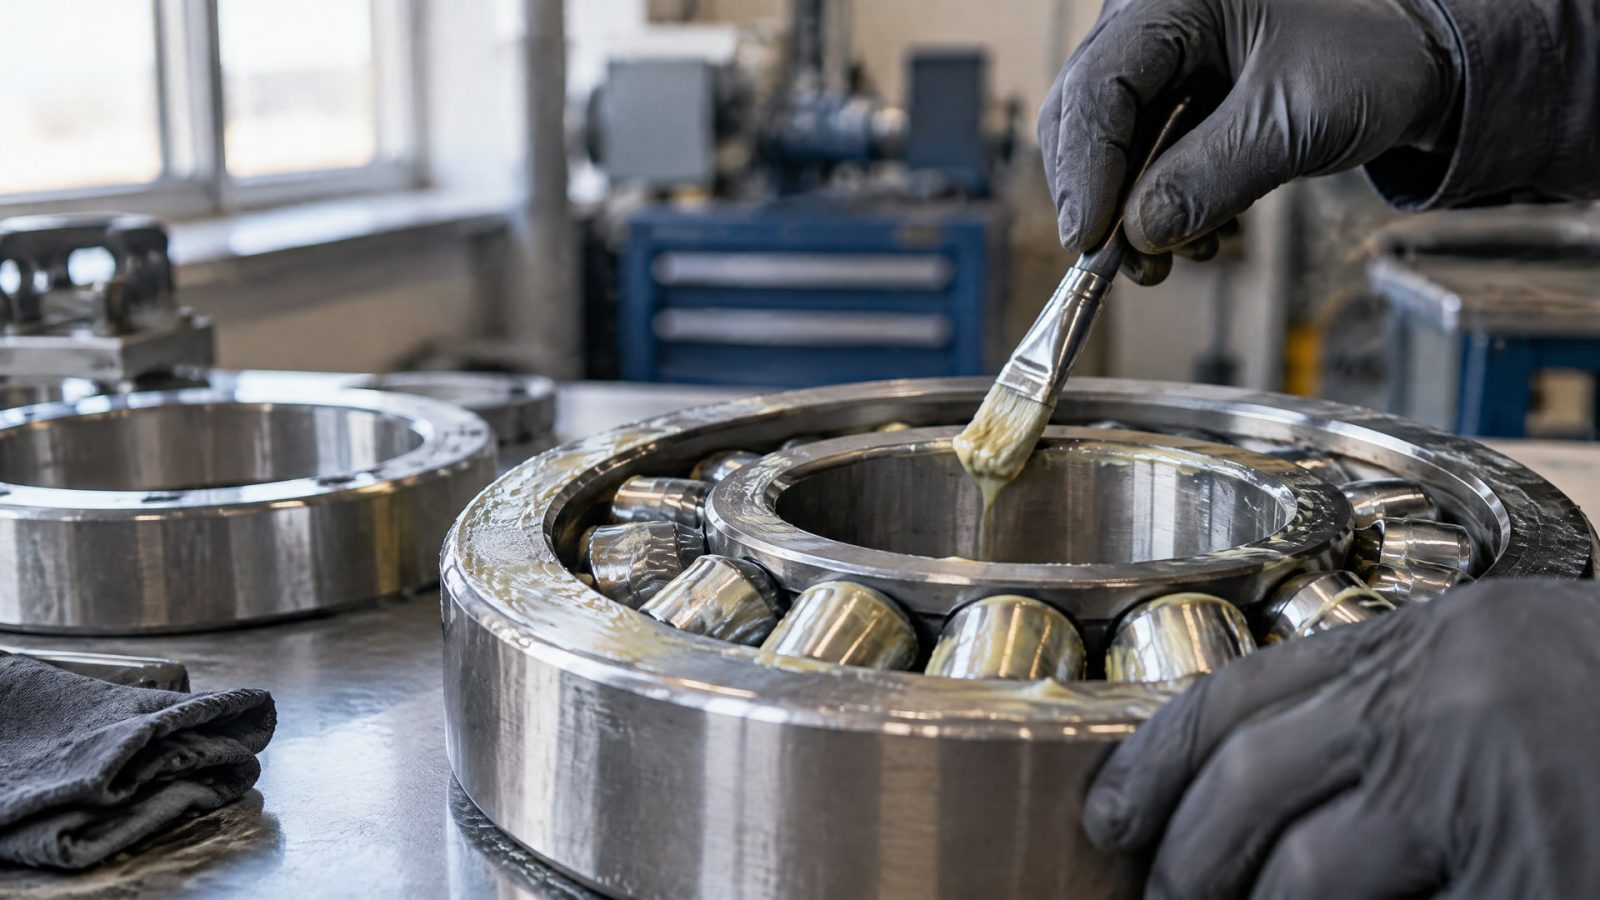
Она действительно может уменьшить трение, но также помогает снизить усилие сборки и риск задиров. Решение принимают с учетом расчета соединения и его функции, а не по общему запрету на смазывание деталей с натягом.
Вторая ошибка - выбирать состав только по густоте или форме выпуска. Карандаш твердой смазки и шприц для твердой смазки описывают способ подачи, а не гарантируют нужные свойства. Аналогично класс NLGI характеризует консистенцию пластичной смазки, но не заменяет проверку противозадирных свойств и совместимости с материалами.
Третья ошибка - автоматически наносить дополнительную смазку на самосмазывающуюся деталь. Производитель может ограничивать или запрещать ее применение. Также нельзя считать, что покрытие, паста и пластичная смазка взаимозаменяемы: у них разные формы и требования к применению.
Перед согласованием материала инженер и закупщик могут проверить:
Назначение состава: облегчение сборки или защита поверхности в работе узла.
Требования к посадке, шероховатости и удерживающей способности соединения.
Допустимость смазки для самосмазывающихся элементов и указания их производителя.
Классификацию и характеристики материала, если речь идет о пластичной смазке.
Условия нанесения и отверждения, если выбран твердосмазочный материал.
Такой порядок помогает отделить реальные требования соединения от выбора по названию, упаковке или одной характеристике. Если данных о материале недостаточно, сначала уточняют условия применения и проверяют документацию на деталь и смазку.
Часто задаваемые вопросы
Можно ли применять смазку при натяге?
Да, для прессовой сборки смазка часто нужна, чтобы снизить усилие запрессовки и риск задиров. При этом она может уменьшить коэффициент трения, влияющий на удержание деталей. Поэтому перед применением проверяют расчет посадки, требования к передаваемому моменту и допустимость состава для конкретного узла.
Чем отличаются твердая смазка и твердая пластичная смазка?
Твердая смазка может подразумевать покрытие, пасту или систему с твердыми смазочными компонентами. Пластичная смазка остается пластичным материалом, а ее консистенцию оценивают по классу NLGI на основе пенетрации. Форму подачи и состав уточняют по документации, а не определяют только по названию.
Как выбрать карандаш или шприц для твердой смазки?
Карандаш и шприц описывают форму подачи, но не подтверждают состав и область применения материала. Сначала определяют задачу, затем сверяют назначение, способ нанесения и требования производителя детали. Если смазка предназначена для посадочного соединения, отдельно оценивают ее влияние на трение и удерживающую способность.
Нужно ли смазывать самосмазывающиеся детали перед запрессовкой?
Не всегда. Для самосмазывающихся материалов дополнительную смазку применяют только при наличии соответствующего разрешения. Инструкция производителя может запрещать ее использование. Также перед установкой очищают посадочные поверхности от загрязнений и покрытий, если это предписано документацией на узел.
Заключение
Твердую смазку, пасту или пластичный состав выбирают по функции соединения, свойствам контактирующих материалов и требованиям к посадке. При сборке деталей с натягом смазка может уменьшить усилие запрессовки и риск задиров, но ее влияние на удержание нужно учитывать в расчете. Формат материала и его густота не заменяют проверку характеристик и инструкций производителя.
Следующий шаг - зафиксировать тип посадки, назначение смазки и условия монтажа, затем сверить их с документацией на деталь и выбранный материал. Для самосмазывающихся узлов отдельно проверьте, разрешена ли дополнительная смазка.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как толщина слоя покрытия влияет на боковой зазор червячной передачи и какие методы контроля применяются для оценки изменений.
Антифрикционные покрытия холодного и горячего отверждения: сравнение, выбор и применение для снижения трения и износа деталей.
Узнайте, как окунание центрифугирование помогает наносить твердосмазочные покрытия на детали сложной формы, обеспечивая равномерный слой.