
Твердосмазочные покрытия для повышения КПД маломощных редукторов
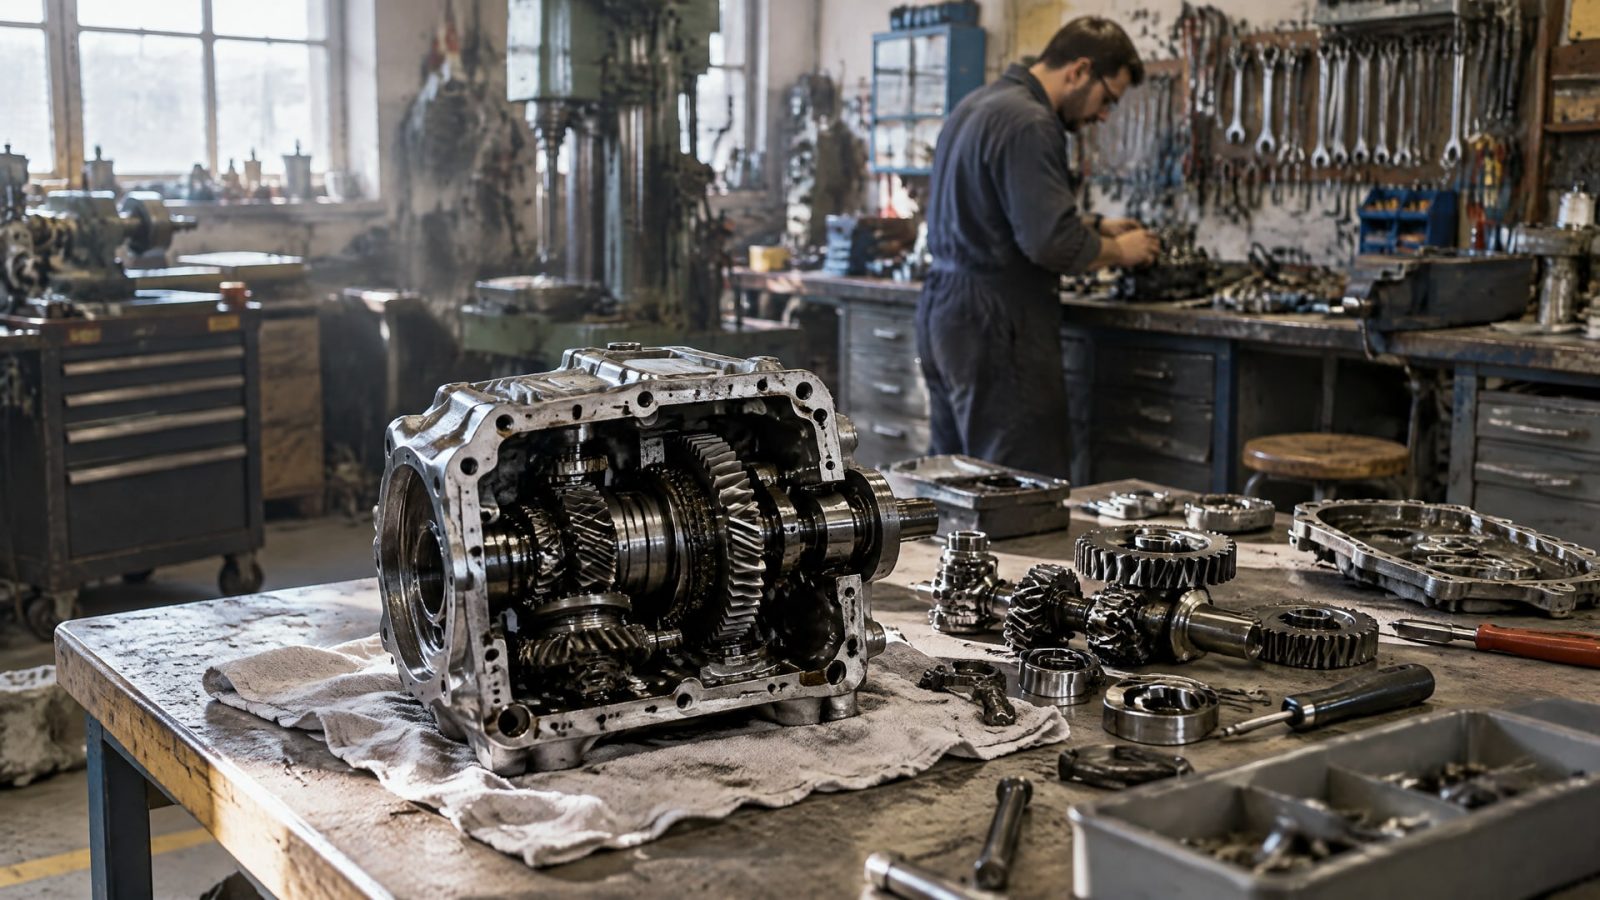
Твердосмазочные покрытия помогают снизить трение и износ в зубчатом зацеплении, особенно при граничном и смешанном трении, во время приработки и при недостатке жидкой смазки. Они не заменяют масло во всех режимах, но могут уменьшить потери и повысить надежность передачи. Эффект зависит от состава покрытия, условий работы редуктора и качества нанесения.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые оценивают способы снижения трения редуктора. Разберем, где антифрикционное покрытие способно повлиять на КПД, как подобрать его под режим смазки, какие требования предъявлять к подготовке поверхности и нанесению и как проверить результат на узле.
Как твердосмазочные покрытия влияют на КПД редуктора
Потери в зубчатой передаче зависят не только от масла и конструкции, но и от трения непосредственно в контакте зубьев.
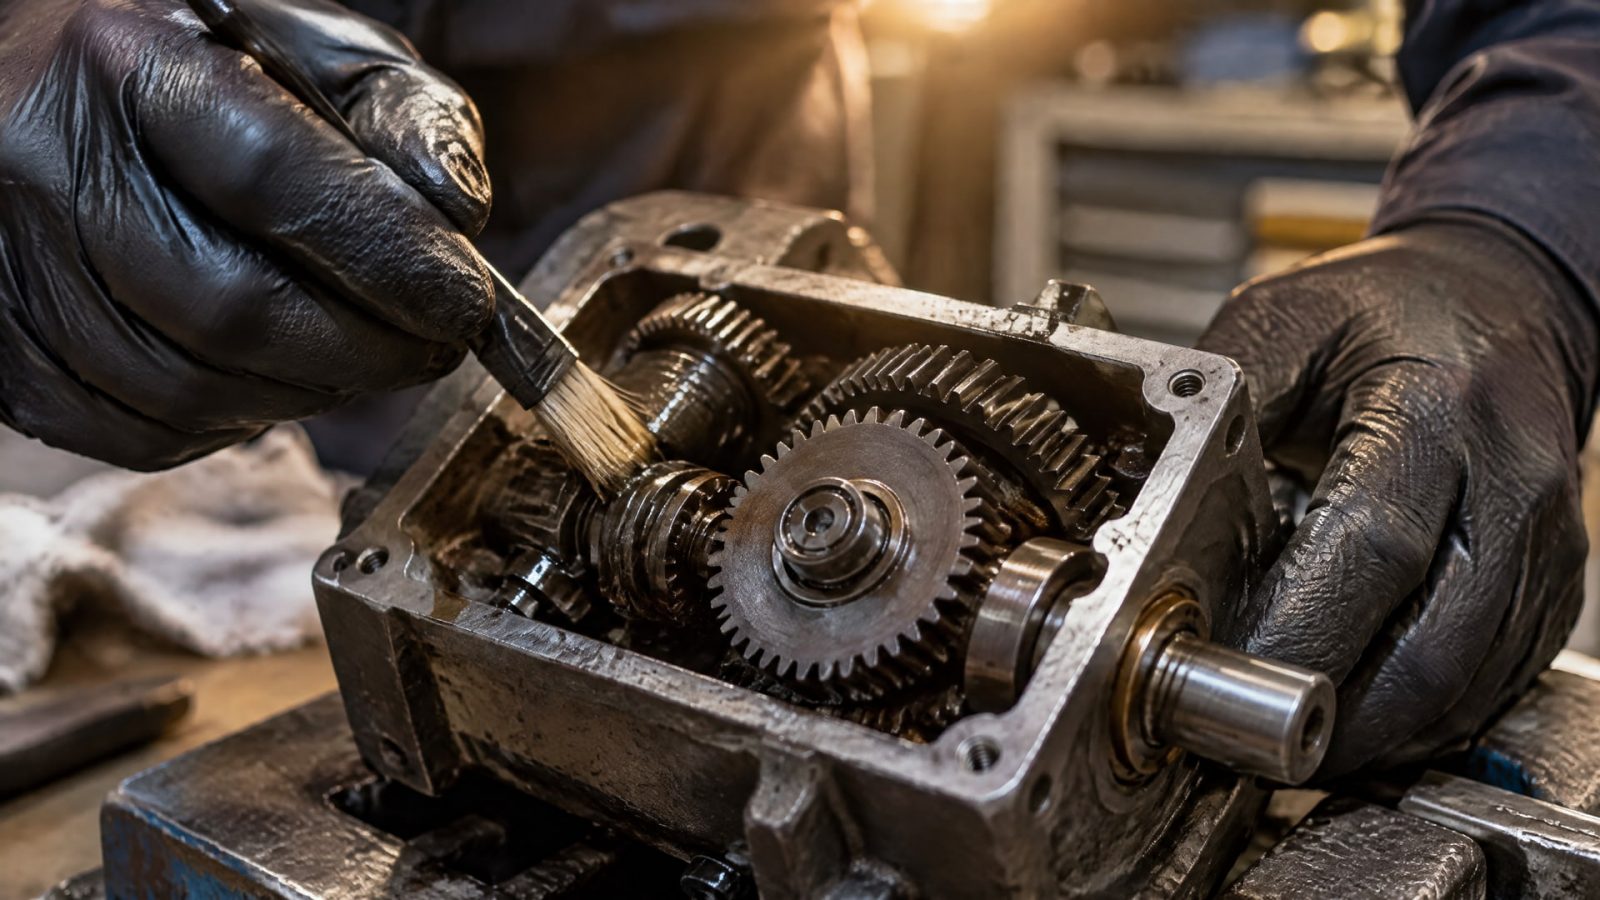
При граничном и смешанном трении масляная пленка не полностью разделяет поверхности. В этих условиях свойства поверхностного слоя становятся важными для износа и надежности зацепления. Твердосмазочное покрытие формирует тонкую пленку, способную снизить трение в контакте и облегчить приработку.
Для маломощного редуктора изменение потерь может быть заметным в балансе КПД: его оценивают не по внешнему виду покрытия, а по характеристикам передачи в рабочих режимах. В исследовании с MoS₂/Ti-покрытыми шестернями зафиксировали рост КПД примерно на 0,5% относительно непокрытых. Это конкретный результат для исследованной конфигурации, а не универсальная величина, которую можно заранее обещать для любого редуктора.
Эффект зависит от того, где и как работает покрытие. Наиболее перспективны режимы граничного и смешанного трения, недостаточной смазки, а также приработка зубьев. В этих условиях твердосмазочный слой может уменьшать трение и износ, поддерживая надежность передачи. Для червячных редукторов в инженерном материале описано применение покрытия на червяке совместно с жидкой смазкой: КПД такой передачи может достигать 75-80%. Этот показатель относится к конкретному подходу и не означает, что покрытие само по себе повышает КПД любого червячного редуктора до указанного уровня.
На потери влияет и геометрия зубчатой передачи. Она связана с тепловыделением и отводом тепла, поэтому повышение КПД нельзя сводить только к свойствам поверхностного слоя. Практический вывод для инженера: антифрикционные покрытия редуктора стоит рассматривать как один из способов снизить потери в контакте, а не как самостоятельную замену расчету передачи, подбору жидкой смазки и оценке теплового режима.
Снижение трения редуктора: выбор покрытия под условия работы
Выбор состава начинают с определения режима трения и наличия жидкой смазки.
Для сухого контакта и дефицита масла в обзорах по зубчатым передачам чаще рассматриваются покрытия на основе MoS₂, DLC и GLC. Если смазки достаточно, могут применяться другие твердые слои, в том числе нитридные и железосульфидные. Это не взаимозаменяемые решения: состав нужно соотнести с условиями работы конкретной передачи.
Покрытие особенно полезно там, где жидкая смазка не обеспечивает полного разделения поверхностей, а также при приработке и в режимах пуска и остановки. Но оно не становится универсальной заменой маслу. Если в редукторе предусмотрена жидкая смазка, покрытие рассматривают как дополнительный способ снизить трение и износ, а совместимость поверхностного слоя с масляной пленкой оценивают отдельно.
Перед выбором важно сопоставить несколько факторов:
режим трения: сухой, граничный или смешанный;
наличие и достаточность жидкой смазки;
нагрузку и продолжительность работы;
температурные условия и риск перегрева;
конструкцию передачи и доступность поверхностей для нанесения.
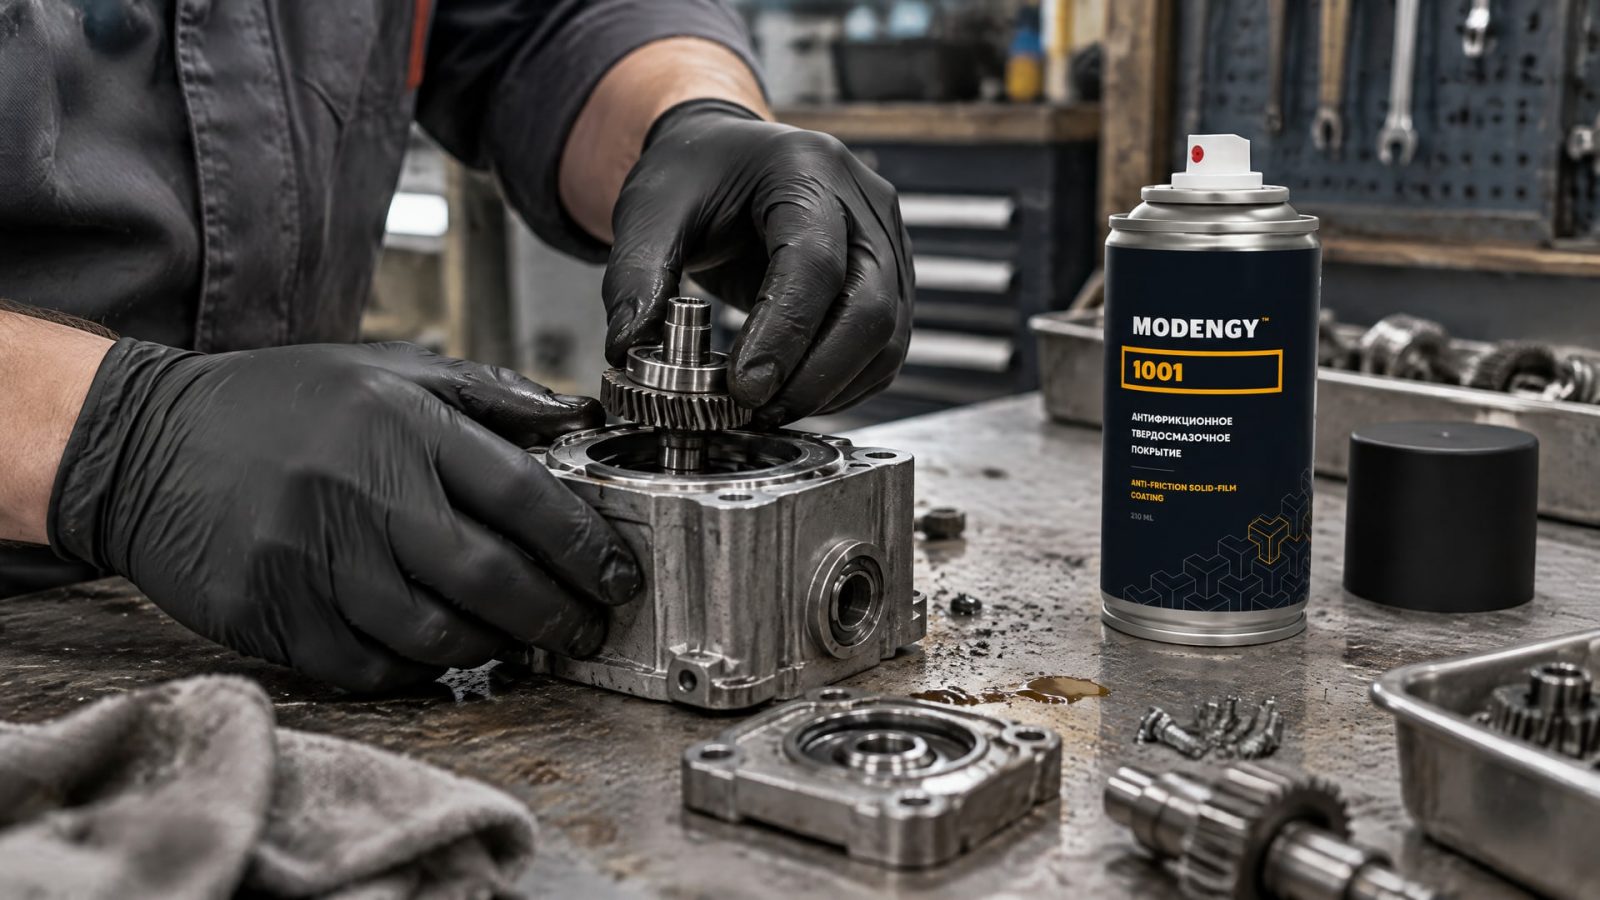
В задачах холодного пуска и при недостатке смазки имеет смысл оценивать покрытие как дополнительную защиту контакта, а не как способ отменить требования к смазке. В таких условиях подбирают состав под фактическую нагрузку и температурный режим. MODENGY 1001 относится к антифрикционным твердосмазочным покрытиям, применяемым для снижения трения в редукторах; его широкий диапазон рабочих температур учитывают при подборе для узла с меняющимися условиями эксплуатации.
При этом нельзя выбирать состав только по названию основы или обещанию снизить трение. В обзорах отмечены риски износа и деламинации покрытия, особенно при высоких нагрузках и длительной работе. Поэтому инженер сопоставляет характеристики слоя с режимом передачи и проверяет его поведение в условиях, близких к реальным. Если режим отличается от того, для которого подбирали покрытие, ожидаемый эффект может не подтвердиться.
Запекаемое покрытие: нанесение и подготовка поверхности
Для твердосмазочного слоя важна не только рецептура, но и соблюдение технологического цикла.
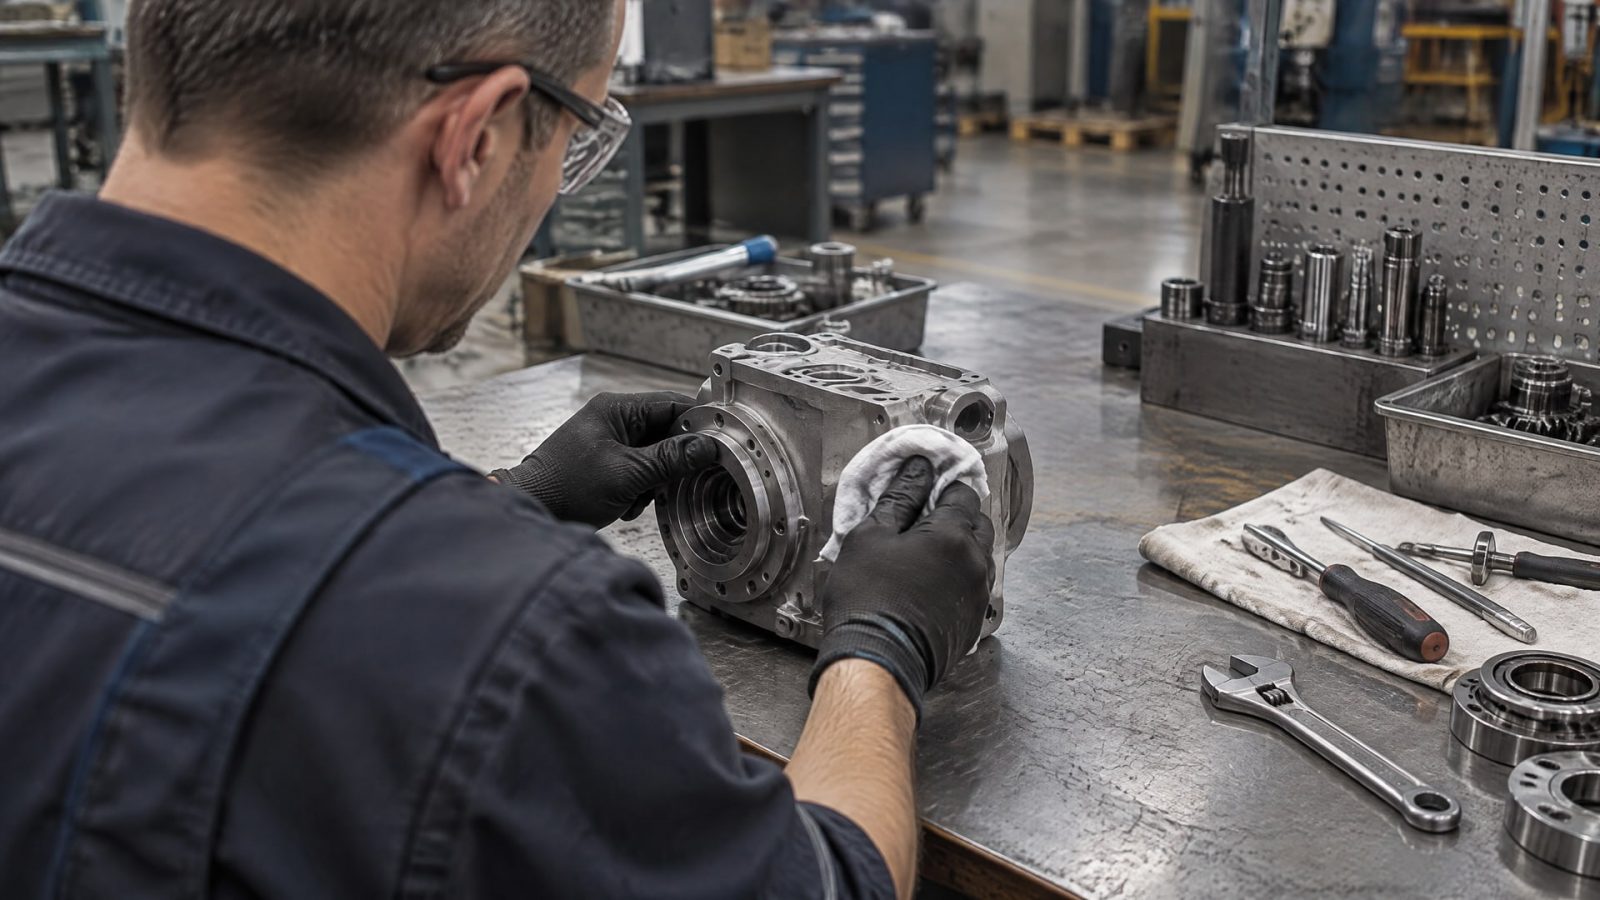
Перед нанесением поверхность очищают и обезжиривают. В зависимости от требований к адгезии применяют дополнительную подготовку: в одной технической документации указаны фосфатирование или пескоструйная обработка абразивом 180 grit. Такие операции подбирают под конкретное покрытие и материал детали, а не назначают автоматически для любого редуктора.
Толщина сухой пленки для антифрикционных покрытий обычно составляет 10-20 мкм. Для одного состава указан диапазон 5-20 мкм. Эти значения показывают, почему увеличение толщины само по себе не означает улучшения: важно сформировать предусмотренный технологией слой, а не наносить его максимально толстым. При расчете процесса учитывают геометрию детали и рабочие поверхности, чтобы после сборки покрытие не нарушало работу передачи.
Для одного состава в технической документации приведены режимы отверждения по температуре объекта: 40 минут при 23°C, 10 минут при 50°C или 5 минут при 90°C. Эти режимы относятся к конкретному материалу и не должны переноситься на другие покрытия без проверки их требований. Несоблюдение цикла нанесения и отверждения может повлиять на адгезию, ресурс и фактическую эффективность пленки.
Для производственного участка важен также способ нанесения. Антифрикционные покрытия MODENGY можно наносить окунанием или распылением. Выбор метода зависит от конструкции редуктора, доступности обрабатываемых поверхностей и возможностей производства. При окунании и распылении следует обеспечить равномерное покрытие рабочих зон и соблюсти требования технологической документации к подготовке и отверждению. Сам факт применения подходящего метода не заменяет контроль толщины и качества слоя после обработки.
Как проверить эффект и учесть ограничения
Оценивать повышение КПД редуктора нужно на передаче в условиях, близких к реальной эксплуатации.
Результат лабораторного испытания не всегда переносится на узел с другой геометрией, нагрузкой, смазкой или тепловым режимом. В исследованиях для оценки используют трибометры, FZG-установки, испытания back-to-back и измерения КПД на реальном зацеплении. Выбор метода зависит от того, что требуется подтвердить: снижение трения, износостойкость или изменение потерь в передаче.
До испытаний фиксируют исходные условия: конфигурацию редуктора, режим смазки и параметры работы, которые можно сопоставить после нанесения покрытия. Затем сравнивают непокрытый и покрытый узлы в одинаковых условиях. Для корректной оценки отдельно учитывают тепловыделение: снижение трения не устраняет ограниченную способность твердого слоя отводить тепло. Поэтому перегрев остается фактором, который нужно контролировать.
При длительной работе и высоких нагрузках важно проверять, не появляются ли ускоренный износ или деламинация. Эти ограничения отмечены в обзорах по покрытиям для зубчатых передач. Нельзя считать, что раз слой снизил трение в начале испытания, он сохранит свойства на всем сроке работы. Ресурс оценивают с учетом режима, продолжительности испытания и состояния зубьев после него.
Для маломощных передач полезен поэтапный подход: сначала определить источник потерь и условия контакта, затем выбрать подходящий тип покрытия и технологию нанесения, после чего проверить результат на репрезентативном узле. В одном исследовании прирост КПД составил около 0,5%, но это не универсальный норматив и не гарантированный результат. Если измерения показывают изменение, его соотносят с повторяемостью испытаний и эксплуатационными условиями редуктора.
Часто задаваемые вопросы
Может ли твердосмазочное покрытие полностью заменить масло в редукторе?
Нет, покрытие не следует считать универсальной заменой жидкой смазке. Его рассматривают как средство снижения трения и износа при граничном или смешанном трении, недостатке смазки и приработке. Если конструкция редуктора предусматривает масло, покрытие подбирают как дополнительное решение с учетом совместимости и режима работы передачи.
Какой прирост КПД дает антифрикционное твердосмазочное покрытие?
Универсального значения нет. В одном исследовании MoS₂/Ti-покрытые шестерни показали рост КПД примерно на 0,5% по сравнению с непокрытыми. Результат зависит от конструкции, режима смазки, нагрузки и тепловых условий, поэтому эффект для конкретного редуктора подтверждают испытаниями, а не переносят напрямую из другой конфигурации.
Какая толщина твердосмазочного покрытия нужна для шестерен?
В технических материалах типичная толщина сухой пленки указана в диапазоне 10-20 мкм. Для отдельного состава приведены значения 5-20 мкм. Подходящую толщину определяют по документации на выбранное покрытие и технологическому процессу. Увеличивать ее без обоснования не следует: большая толщина сама по себе не гарантирует роста КПД или ресурса.
Что нужно сделать перед нанесением покрытия на детали редуктора?
Поверхность очищают и обезжиривают. Для улучшения адгезии в некоторых технологических процессах применяют фосфатирование или пескоструйную обработку 180 grit. Конкретный способ подготовки и режим отверждения выбирают по документации на покрытие. Для одного состава указаны режимы 40 минут при 23°C, 10 минут при 50°C или 5 минут при 90°C.
Заключение
Твердосмазочные покрытия могут помочь снизить трение и потери в маломощном редукторе, если работают в подходящем режиме: при граничном или смешанном трении, приработке либо недостатке жидкой смазки. Их эффект зависит от состава, подготовки поверхности, толщины пленки, технологии отверждения и тепловых условий. Покрытие не отменяет необходимость правильно подобрать смазку и оценить конструкцию передачи.
Практический следующий шаг для инженера - определить режим контакта и причину потерь, затем подобрать покрытие и способ нанесения под конструкцию редуктора. Результат стоит проверять сравнительными испытаниями в условиях, близких к рабочим, контролируя не только КПД, но и нагрев, износ и состояние слоя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать метод нанесения антифрикционного покрытия, исходя из геометрии деталей, толщины слоя и производственного цикла.
Узнайте, как толщина антифрикционного покрытия влияет на точные посадочные размеры деталей и методы контроля.
Узнайте, как антифрикционные покрытия влияют на КПД червячного редуктора, уменьшают пусковые потери и от чего зависит его эффективность.